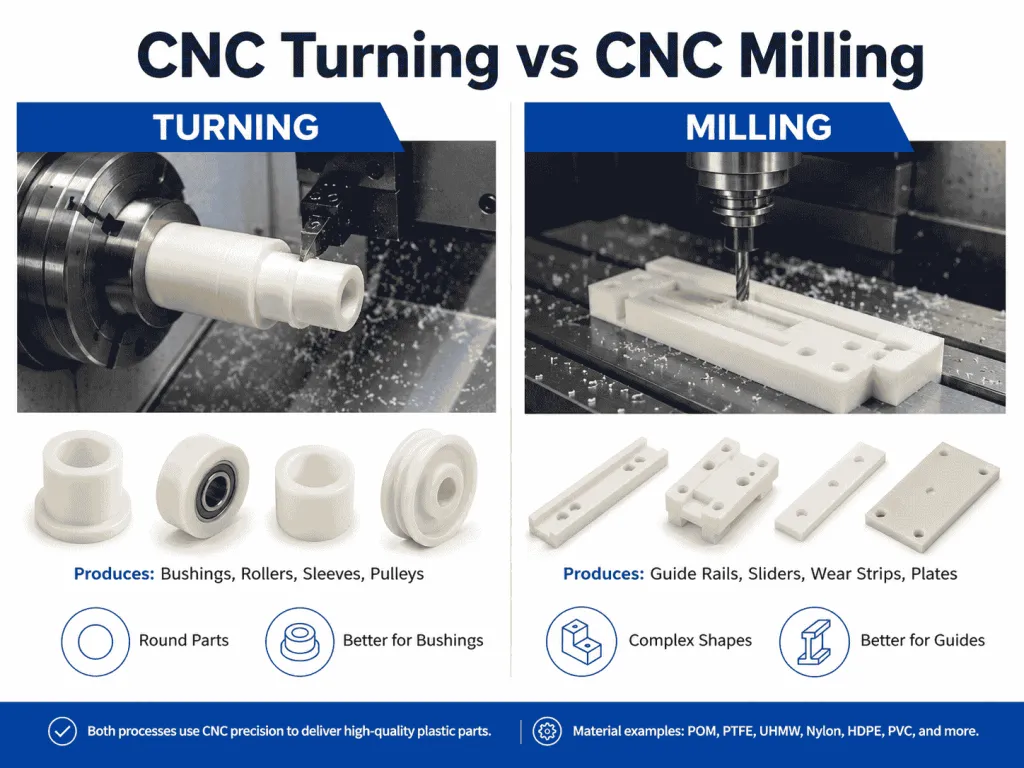
CNC机加工可用于制作塑料样件、小批量零件、替换件、夹具、齿轮、轴套和导轨,但“可以加工”并不代表每种塑料的加工方式相同。
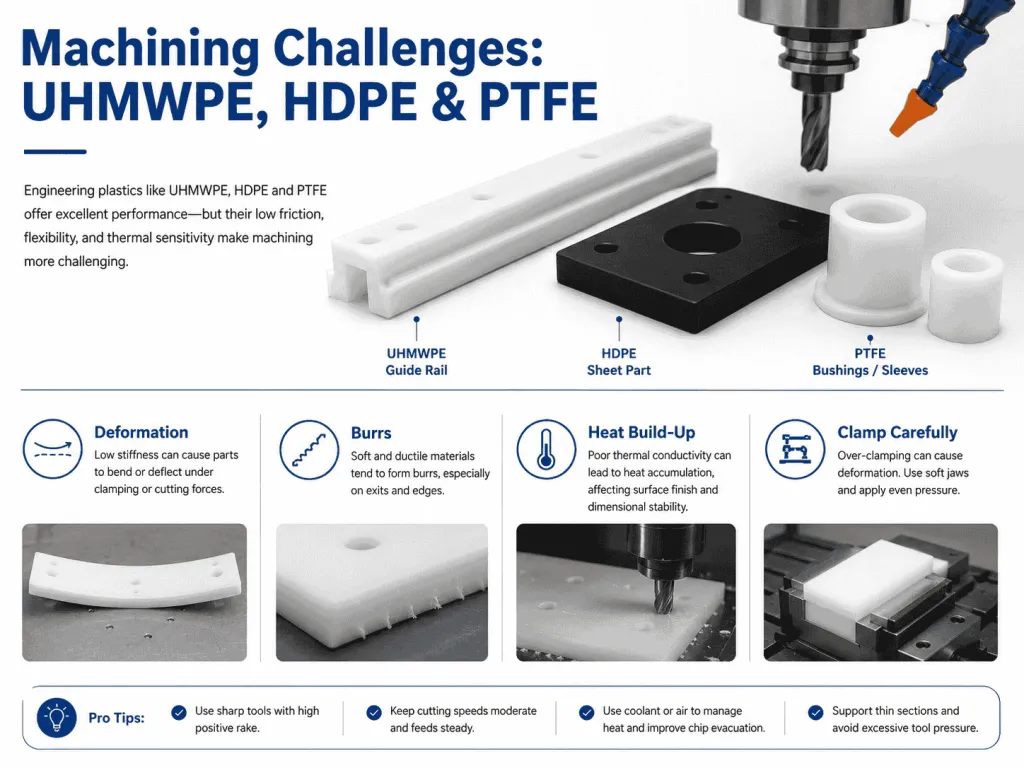
工程塑料在刚性、热膨胀、吸水、内应力、蠕变和排屑方面差异明显。选材或工艺不当,可能出现毛刺、变形、表面质量差或冷却后尺寸变化。
塑料CNC加工为什么重视选材
多数塑料导热低、刚性低于金属且热膨胀更明显,切削热容易使工件软化或尺寸暂时增大。
塑料还对装夹压力敏感。加工时被压弯或压缩的零件,在松开夹具后可能回弹并产生尺寸误差。
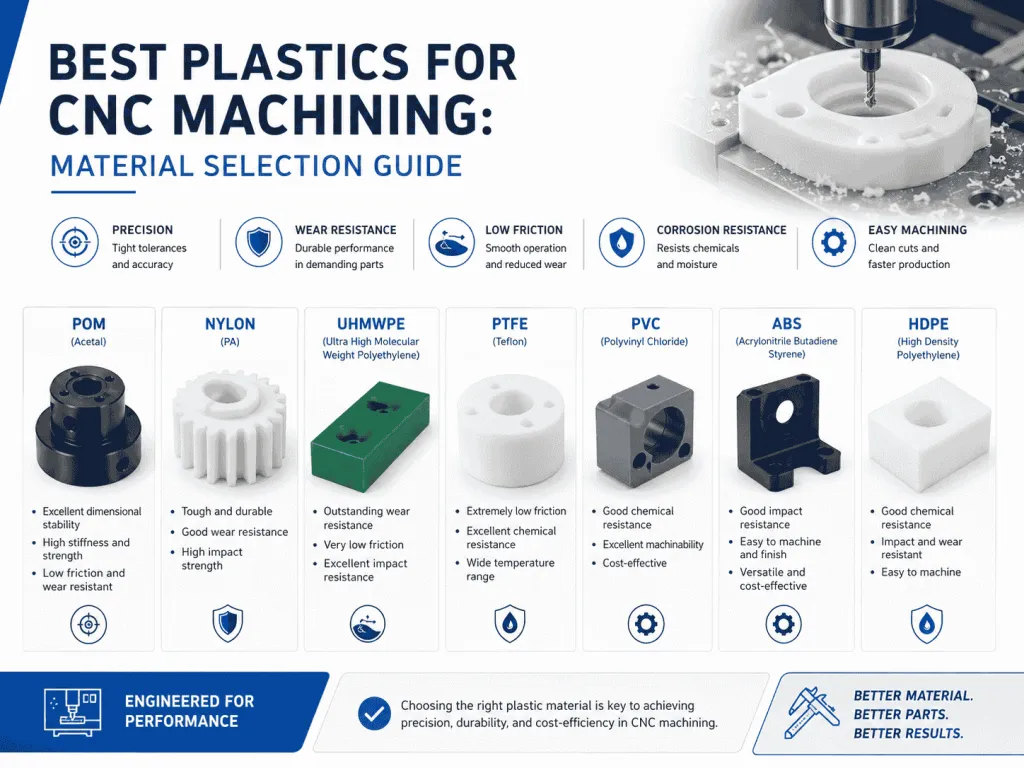
1. POM:精密零件常用材料
POM刚性、尺寸稳定性和切削成形较好,适合齿轮、夹具、定位块、滑块、轴套及带孔槽的精密零件。
需控制切削热和内部应力,避免长薄件加工后变形。
2. 尼龙:强度与韧性兼顾
尼龙适合齿轮、滚轮、滑轮、轴套和支撑块,具有较好的强度、韧性与耐磨性。
尼龙吸水后尺寸会变化,精密零件应确认材料含水状态和使用环境。
3. UHMWPE:低摩擦耐磨件
UHMWPE用于链条导轨、耐磨条、衬板、星轮和滑块。材料韧性高、吸水率低,但弹性和回弹明显。
加工时需要锋利刀具、合理进给和可靠支撑,长条及薄壁件要注意翘曲。
4. PTFE:低摩擦耐化学零件
PTFE适合密封、垫片、刮刀、绝缘件和耐腐蚀轴套,具有低摩擦和良好化学耐受特点。
材料较软且容易蠕变,精密薄壁或持续承载结构需要特别设计。
5. HDPE、ABS和硬质PVC
HDPE耐水、耐多种化学介质,适合板件、容器配件和一般耐磨零件;ABS易加工并适合外壳、面板、夹具和样件;硬质PVC常用于耐腐蚀板件、槽体和管路配件。
三种材料的温度、冲击、介质和食品接触适用性不同,需要依据具体牌号资料确认。
常见加工问题与控制
- 使用锋利刀具并及时排屑,减少切削热
- 控制夹紧力,避免薄壁件被压变形
- 孔、槽和边缘采用合理切削顺序
- 长薄件分步加工并留出稳定时间
- 关键尺寸在工件冷却并解除装夹后复检
如何确定最终材料
先确定零件功能、载荷、速度、温度、介质、精度和数量,再从工程塑料板材与棒材中筛选材料。
需要制作非标件时,可查看工程塑料CNC加工,并通过联系我们提交图纸、样品和工况。
总结
POM、尼龙、UHMWPE、PTFE、HDPE、ABS和PVC均可CNC加工,但性能和加工方法不同。先明确使用条件,再确定材料、结构、公差和工艺。
如需结合图纸、样品或设备工况确认材料与加工方案,可通过联系我们提交尺寸、数量和使用条件。