工程塑料异形件加工涉及多种材料和复杂结构,常见产品包括尼龙导向块、POM定位块、超高分子量聚乙烯耐磨条以及各种非标零件。这些产品通常用于机械设备中的导向、定位、滑动和耐磨部位,不同结构需要选择相应的数控设备与加工工艺。
这些零件看起来并不复杂,但有些产品同时带有安装孔、定位槽、台阶和不规则轮廓,需要经过多道工序才能完成。
对于工程塑料加工厂来说,除了选择合适的数控设备,加工顺序、装夹方式以及批量生产中的尺寸控制也非常重要。
一、不同结构零件如何选择数控设备?
工程塑料零件的结构不同,适合使用的加工设备也不一样。
例如,尼龙轴套、塑料滚轮等圆形回转零件,通常可以通过数控车床完成外圆、内孔和端面加工。
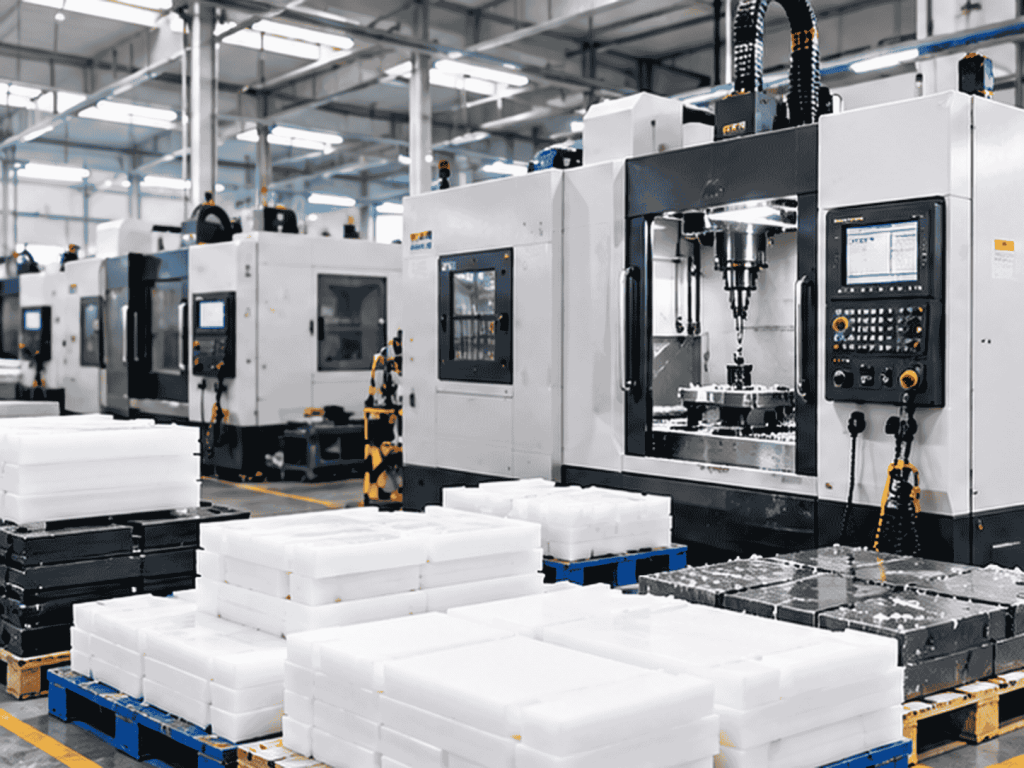
而POM固定块、尼龙导向块等带有孔位、台阶和凹槽的产品,则更适合使用CNC加工中心进行铣削、钻孔和轮廓加工。
材料本身的特点也会影响加工方式。
尼龙具有较好的韧性、耐磨性和抗冲击性能;POM刚性较好,尺寸稳定性相对较高;超高分子量聚乙烯则具有低摩擦、耐磨和抗冲击等特点,常用于设备中的导向、滑动和耐磨部位。
山东鸿玺新材料科技有限公司主要从事尼龙、POM、超高分子量聚乙烯、PP等工程塑料板材、棒材及非标异形件加工。针对不同材料和零件结构,需要合理选择设备与加工工艺。
二、工程塑料异形件加工的多道工序如何合理安排?
一件工程塑料异形件,通常需要经过下料、粗加工、精加工以及钻孔、开槽等工序。
首先根据图纸进行材料下料,再通过粗加工去除多余材料,为后续精加工保留合适的余量。
对于带有多个安装孔、定位槽和台阶的零件,还需要考虑先加工哪个位置、如何确定加工基准,以及怎样减少重复装夹。
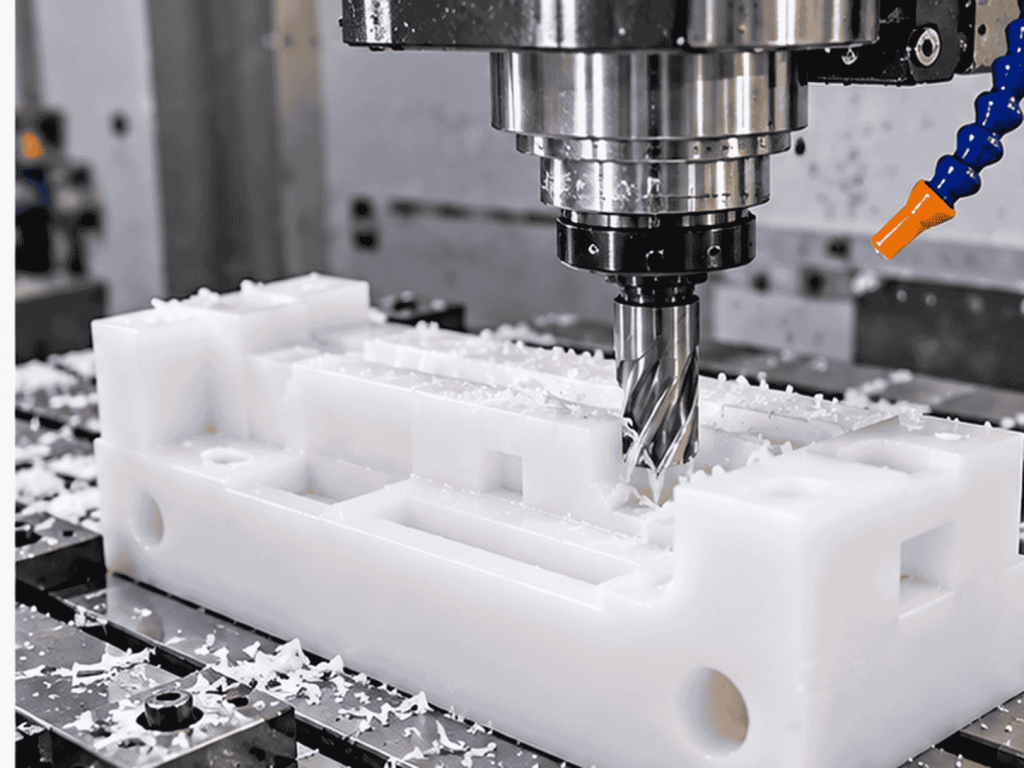
工程塑料与金属不同,部分材料具有一定弹性,受到装夹压力和切削热的影响后,可能出现回弹或尺寸变化。
尤其是薄壁、深槽和较大尺寸的塑料零件,如果装夹不合理或切削量过大,就可能影响最终尺寸。
因此,加工时不仅要关注刀具和程序,还要结合材料特性,合理安排粗精加工顺序,控制装夹变形和加工误差。
三、多工序零件如何实现批量生产?
单件加工符合要求,并不代表批量生产就一定稳定。
正式批量加工前,需要通过首件确认检查关键尺寸、孔位和外形结构,及时发现程序或装夹方面的问题。
进入批量生产后,还需要关注刀具磨损、工装定位和加工尺寸的变化。
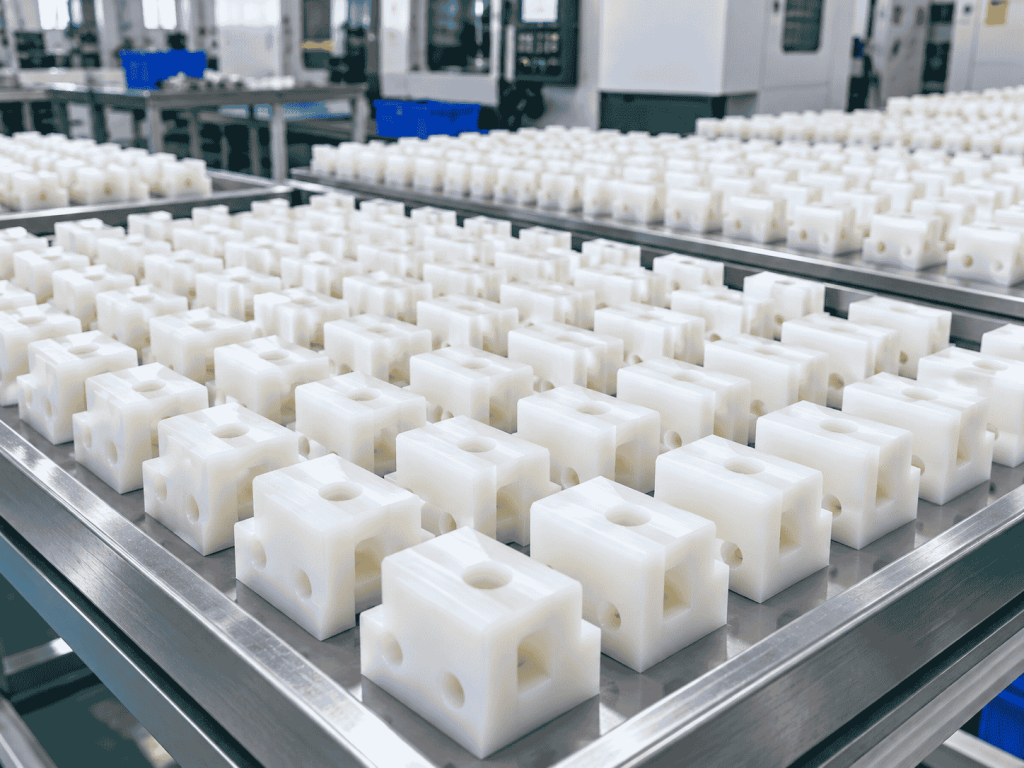
对于需要经过多台设备或多次装夹的零件,不同工序之间的衔接同样重要。
例如,前一道工序加工出的定位面,可能直接影响下一道工序的孔位或槽位精度。
只有尽量保持加工基准、工艺要求和检验标准的一致,才能减少批量产品之间的尺寸差异。
四、成品检验与包装发货
完成数控加工后,产品还需要按照图纸要求进行质量检查。
主要检查内容包括外形尺寸、安装孔位置、槽位尺寸以及表面是否存在毛刺、磕碰等问题。
对于有装配要求的尼龙轴套、POM定位块等产品,还应重点关注内孔、配合面及相关尺寸。
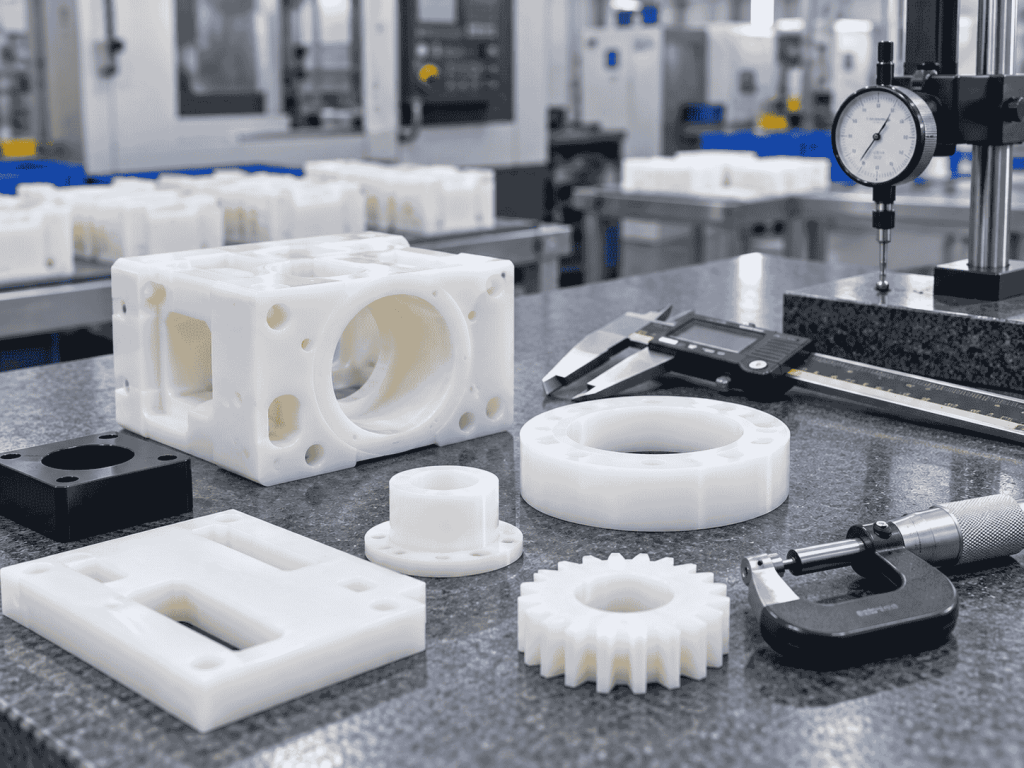
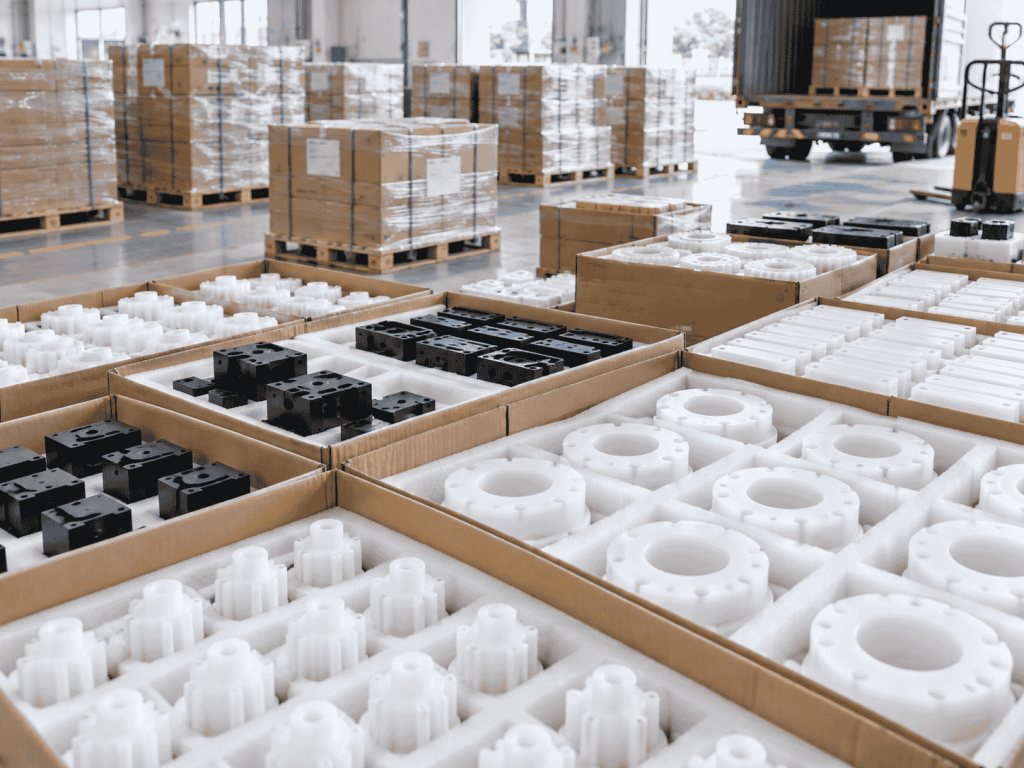
检验完成后,再根据产品规格、数量和包装要求进行分类整理。
对于容易划伤的表面或需要保护的配合位置,应采取适当的包装防护措施,减少运输过程中的碰撞和损伤。
五、工程塑料异形件采购需要注意什么?
采购工程塑料异形件时,建议提前提供完整图纸,明确材料牌号、尺寸公差、使用位置、装配要求及采购数量。
对于结构复杂或需要批量加工的产品,还应提前沟通加工难点、首件确认方式和关键尺寸检验要求。
山东鸿玺新材料科技有限公司围绕工程塑料加工需求,重视材料选择、数控加工、工序安排与成品检验之间的配合。
工程塑料异形件的加工质量,不仅取决于数控设备,更取决于每一道工序是否安排合理。 从加工到检验,把关键细节控制好,才能让产品更好地满足设备的实际安装与使用要求。