在工程塑料零件的加工过程中,螺纹孔是一种非常常见的结构。无论是尼龙、POM,还是PP、超高分子量聚乙烯等材料,加工成设备零部件后,很多都需要通过螺丝进行安装和固定。
不过,工程塑料和金属材料的性能不同,螺纹孔的加工方式也不能完全照搬金属零件。
有些工程塑料零件可以直接攻丝,螺丝拧进去就能使用;而有些零件如果需要经常拆装,或者承受较大的连接载荷,就需要考虑安装金属螺纹嵌件。
那么,工程塑料加工件到底应该直接攻丝,还是安装金属嵌件?这就需要从材料特点、使用要求和加工工艺几个方面来判断。
一、工程塑料为什么也能加工螺纹孔?
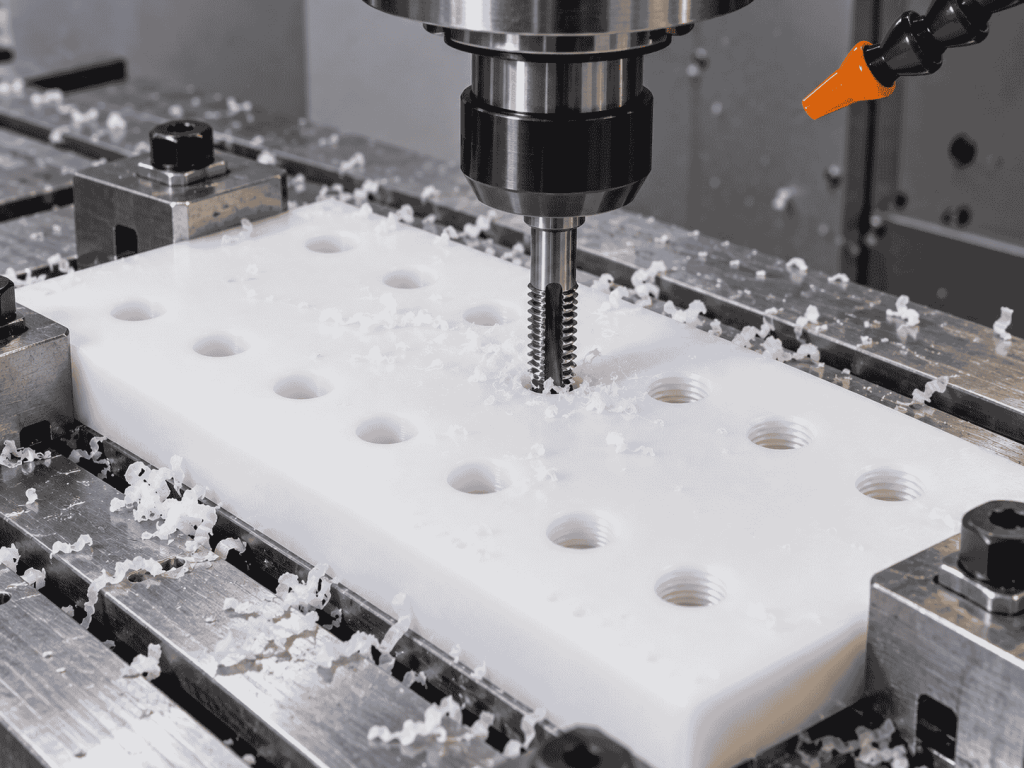
工程塑料虽然不像钢材那样具有较高的强度和刚性,但部分工程塑料具备一定的机械强度和韧性,可以通过钻孔、攻丝等方式加工出内螺纹。
比如,POM材料刚性较好,尺寸稳定性相对较高,适合加工一些对配合精度有要求的机械零件。
尼龙材料则具有较好的韧性和耐磨性能,在合适的受力条件下,也可以直接加工螺纹孔,用于零件的安装和固定。
不过,不同工程塑料的性能差异比较明显。
像PP、超高分子量聚乙烯这类材料,相对较软,刚性和螺纹承载能力也有所不同。如果连接位置需要承受较大的拉力,或者螺丝需要反复拆卸,就不能只考虑螺纹能不能加工出来,还要考虑后续使用是否可靠。
因此,工程塑料能不能直接攻丝,不仅取决于材料本身,还与螺纹规格、有效啮合长度、受力方向以及实际使用环境有关。
二、直接攻丝有哪些优点和局限?
对于结构比较简单、连接载荷不大,而且不需要频繁拆卸的工程塑料零件,直接攻丝是一种比较常见的加工方式。
它的优点是加工流程相对简单。
在CNC加工过程中,可以先按照图纸要求完成钻孔,再根据螺纹规格进行攻丝,不需要额外安装金属嵌件。
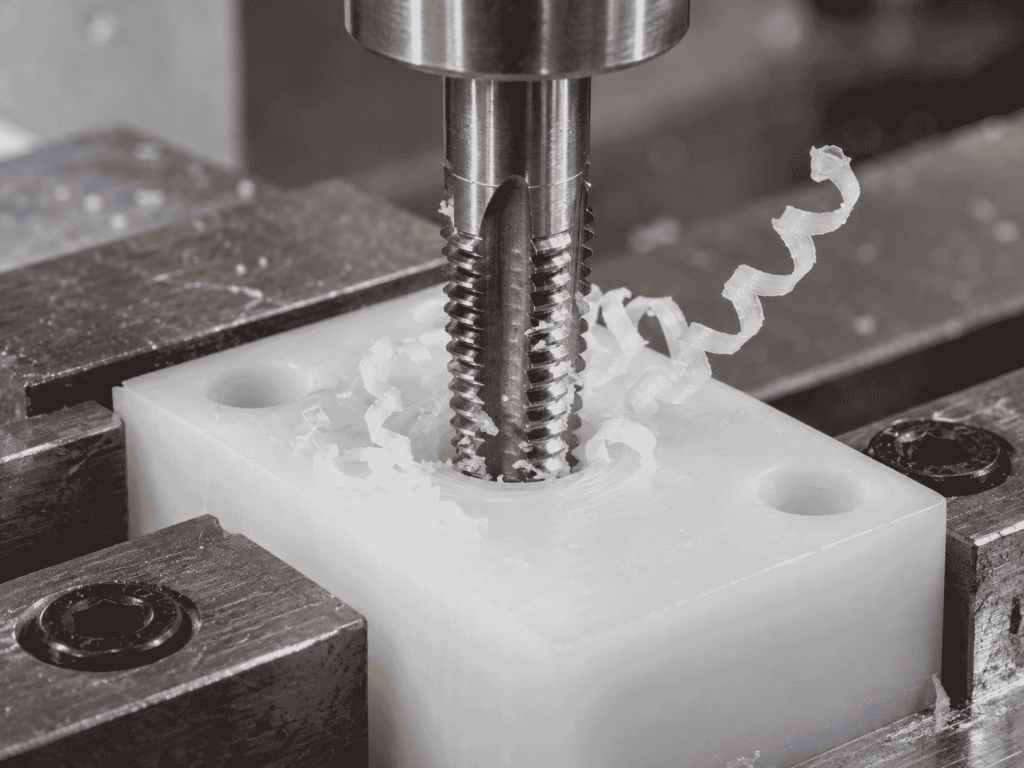
对于一些安装板、定位块、支撑座以及机械辅助零件来说,如果材料和连接结构满足使用要求,直接攻丝就可以实现安装固定。
但直接攻丝也存在一定的局限。
首先是螺纹的承载能力。
工程塑料的强度和刚性通常低于金属,螺丝拧得过紧,或者连接位置受到较大的拉力时,塑料内螺纹可能出现牙型损伤、滑牙等问题。
其次是反复拆装带来的磨损。
有些设备零件需要定期维修,螺丝可能经常拆卸和重新安装。如果长期反复拧紧,塑料螺纹会逐渐磨损,影响连接的可靠性。
另外,部分工程塑料还具有一定的蠕变特性,在长期受力或温度变化的情况下,螺纹连接处可能逐渐发生变形,导致预紧力下降。
所以,直接攻丝虽然方便,但也需要根据实际使用条件来选择,并不是所有工程塑料零件都适合这种方式。
三、什么情况下需要安装金属螺纹嵌件?
如果工程塑料零件对螺纹连接的要求比较高,就可以考虑使用金属螺纹嵌件。
简单来说,就是先在塑料零件上加工安装孔,再通过适合的工艺将金属螺纹嵌件固定在孔内,让螺丝与金属内螺纹连接。
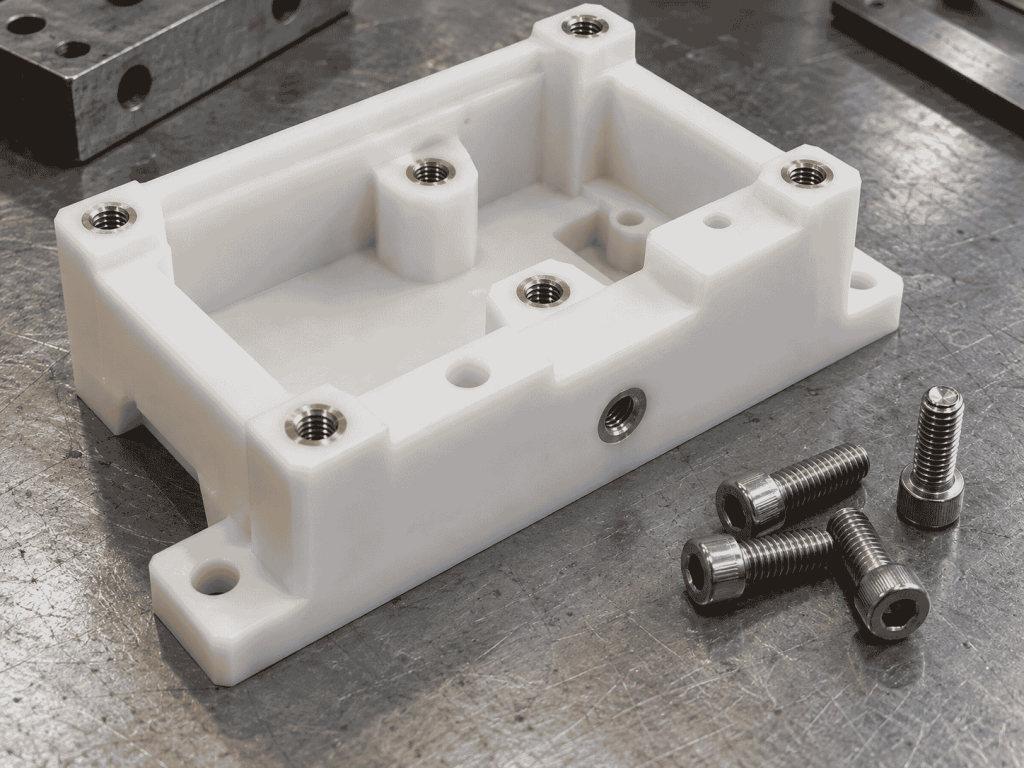
这样可以减少螺丝直接与塑料螺纹接触产生的磨损,在设计合理、安装可靠的情况下,提高螺纹连接的耐用性。
以下几种情况,可以重点考虑金属嵌件。
1. 零件需要反复拆装
比如设备上的可拆卸安装板、检修部件或固定座,后期可能需要多次拆卸。
使用合适的金属螺纹嵌件,可以减少反复拧紧对塑料内螺纹造成的损伤。
2. 连接位置需要承受较大载荷
部分机械零件在使用过程中,不仅要完成安装固定,还需要承受持续的拉力、振动或者交变载荷。
这时可以通过金属嵌件改善螺纹连接性能,但仍然需要校核塑料本体的强度、嵌件的抗拔出能力以及连接结构。
3. 对连接稳定性要求较高
一些自动化设备零件需要长期保持相对稳定的连接状态。
如果直接使用塑料螺纹无法满足设计要求,就可以根据材料和结构,选择适合的嵌件安装方式。
不过,金属嵌件也不是装进去就一定更牢固。
如果安装孔尺寸不合适,或者嵌件周围的塑料壁厚不足,同样可能出现松动、开裂甚至嵌件脱落的问题。
尤其对于尼龙、POM等不同材料,需要结合材料的热性能、尺寸变化和嵌件结构选择安装工艺。并不是所有材料都适合采用同一种热熔或压入方式。
四、加工螺纹孔需要注意哪些问题?
无论是直接攻丝,还是安装金属嵌件,螺纹孔的加工质量都会直接影响后续装配。
在山东鸿玺新材料科技有限公司的工程塑料加工业务中,尼龙、POM、PP、超高分子量聚乙烯等材料经常需要进行钻孔、铣削以及其他CNC加工。对于带有螺纹连接要求的零件,加工前需要重点考虑以下几个方面。
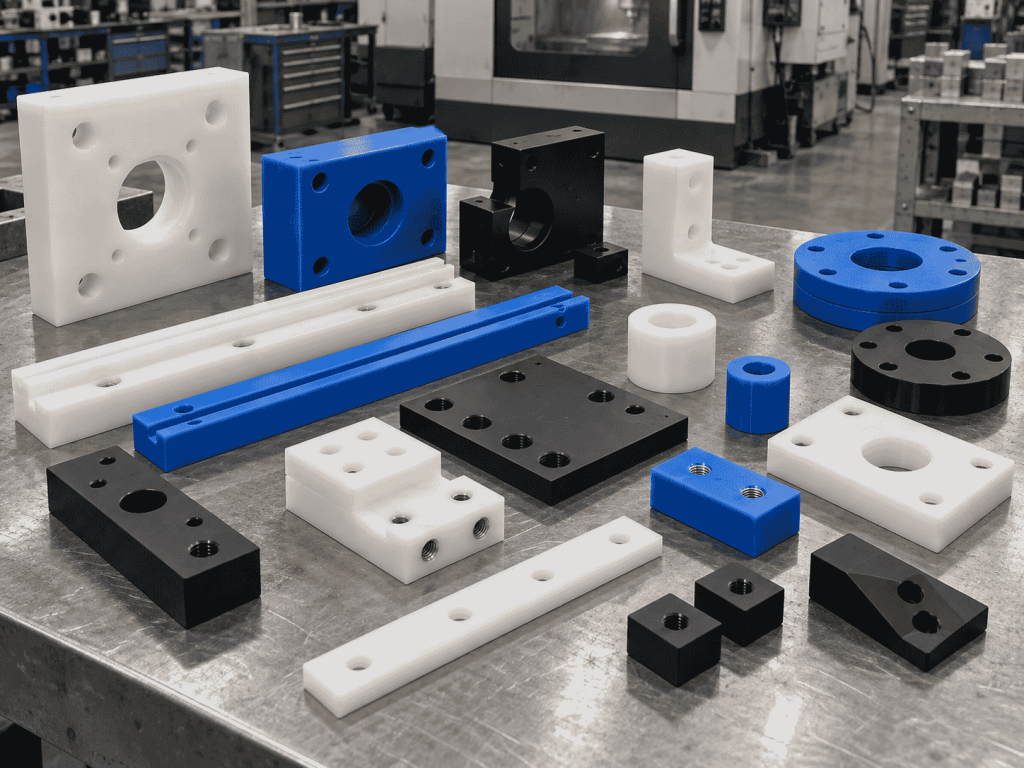
1. 根据材料选择合适的加工方式
不同工程塑料的刚性、韧性和热性能存在差异。
POM材料刚性较好,但加工时仍需注意孔位精度和切削条件。
尼龙材料具有一定韧性,同时可能受到吸湿和温度变化的影响,因此对于配合要求较高的螺纹孔,需要考虑使用环境带来的尺寸变化。
对于PP和超高分子量聚乙烯等相对较软的材料,则更要注意螺纹牙型的完整性,以及连接时可能出现的塑性变形。
2. 控制钻孔尺寸和加工温度
直接攻丝之前,底孔尺寸需要与螺纹规格、材料特性和攻丝方式相匹配。
底孔太小,攻丝阻力可能增大,容易出现牙型损伤;底孔太大,则可能造成有效牙高不足,影响螺纹连接强度。
另外,工程塑料的导热性能通常不如金属,加工过程中如果切削热积累过多,可能导致局部软化、毛刺增加或孔壁质量下降。
因此,需要合理选择刀具、切削参数和排屑方式,避免一味追求加工速度。
3. 注意孔位和周围结构
有些工程塑料零件本身尺寸不大,却需要加工多个安装孔和螺纹孔。
如果孔位距离边缘太近,或者两个孔之间剩余的材料太少,就可能削弱零件的局部强度。
特别是需要安装金属嵌件的结构,更要保证嵌件周围有足够的材料支撑,避免安装时将塑料挤裂。
对于结构复杂的异形加工件,还需要考虑装夹方式,避免钻孔或攻丝过程中出现位移,影响孔位精度。
4. 加工完成后检查实际装配效果
螺纹孔加工完成,并不代表整个加工过程就结束了。
还需要根据图纸要求检查螺纹规格、有效深度、孔位以及牙型质量。
对于有实际装配要求的零件,可以使用相应的螺纹量规或配套紧固件进行检验,确认螺丝能否正常旋入、装配后是否存在干涉等问题。
如果采用金属嵌件,还需要检查嵌件是否安装到位、是否发生松动,以及是否满足规定的连接要求。
山东鸿玺新材料科技有限公司在工程塑料零件加工过程中,会根据客户提供的图纸、材料和使用要求,确定相应的加工工艺。对于涉及多个安装孔、螺纹孔以及组合装配的零件,也需要提前考虑各个结构之间的配合关系,减少后续装配过程中出现的问题。
五、工程塑料螺纹孔到底应该怎么选择?
工程塑料零件采用哪种螺纹连接方式,并没有统一答案。
如果零件连接载荷较小、不需要频繁拆卸,而且塑料本身能够满足螺纹强度要求,那么直接攻丝通常更加简单,也能减少额外的加工和装配步骤。
如果零件需要反复拆装,对连接强度和耐用性要求较高,则可以考虑金属螺纹嵌件,并对嵌件的安装方式和承载能力进行确认。
真正需要关注的,不只是螺纹孔能不能加工出来,而是加工完成以后,能不能顺利装配,安装是否可靠,以及能否满足设备长期使用的要求。
山东鸿玺新材料科技有限公司主要从事尼龙、POM、超高分子量聚乙烯、PP、聚四氟乙烯等工程塑料板材、棒材及异形零件的加工,配备CNC加工中心、数控车床、龙门铣床等加工设备。
从简单的安装板、定位块,到带有台阶孔、螺纹孔和复杂结构的工程塑料加工件,都可以根据图纸要求进行加工。
对于工程塑料零件来说,选择合适的材料和加工方式,把每一个安装细节考虑清楚,才能让加工出来的产品更好地满足实际设备的使用需求。