工程塑料加工件毛刺是CNC加工过程中比较常见的问题。无论是尼龙、POM,还是超高分子量聚乙烯、PP等材料,在进行铣削、钻孔、切割或者开槽时,都有可能产生毛刺。
有些毛刺比较明显,直接出现在零件边缘;有些则藏在孔口、凹槽或者台阶位置,不仔细检查很难发现。
虽然毛刺看起来只是一些多余的塑料边角,但如果没有处理干净,可能会影响零件的安装、配合,甚至影响设备正常运行。
那么,工程塑料加工件为什么会产生毛刺?哪些材料更容易出现这种情况?又该如何处理?
一、工程塑料加工毛刺是怎么产生的?
工程塑料和金属材料不同,很多塑料具有一定的韧性和弹性。在切削过程中,材料受到刀具挤压后,可能不会立即被完全切断,而是发生局部拉伸或变形,最终在加工边缘留下毛刺。
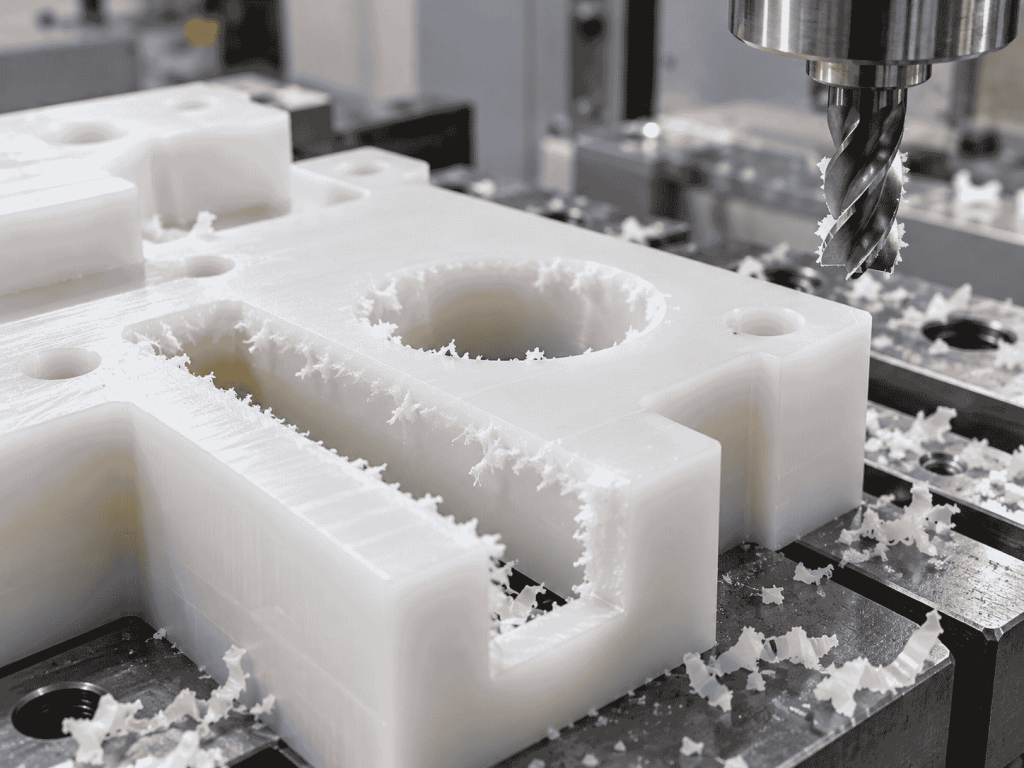
通常来说,毛刺的产生与以下几个因素有关。
1. 材料本身的性能
不同工程塑料的硬度、韧性和切削性能存在差异。
有些材料比较容易切削,产生的切屑相对规整;而有些材料韧性较好,在切削时容易出现拉丝、翻边等情况。
2. 刀具的锋利程度
刀具使用时间较长后,切削刃可能出现磨损。
如果刀具不够锋利,加工时就容易从正常切削变成局部挤压,使塑料边缘出现翻边和毛刺。
3. 加工参数不合适
切削速度、进给速度以及切削深度,都可能影响毛刺的形成。
如果加工参数与材料特性不匹配,切削过程中可能出现局部发热、材料变形或者切屑排出不顺畅等问题。
4. 零件的结构特点
有些工程塑料加工件带有通孔、长槽、台阶或者复杂的异形结构。
尤其是钻孔出口、铣削边缘以及槽口位置,刀具离开材料时更容易形成毛刺。
因此,毛刺并不一定代表材料质量不好,很多时候与刀具、加工方式和零件结构都有关系。
二、哪些工程塑料更容易产生毛刺?
工程塑料的种类比较多,不同材料在加工时出现毛刺的情况也不一样。
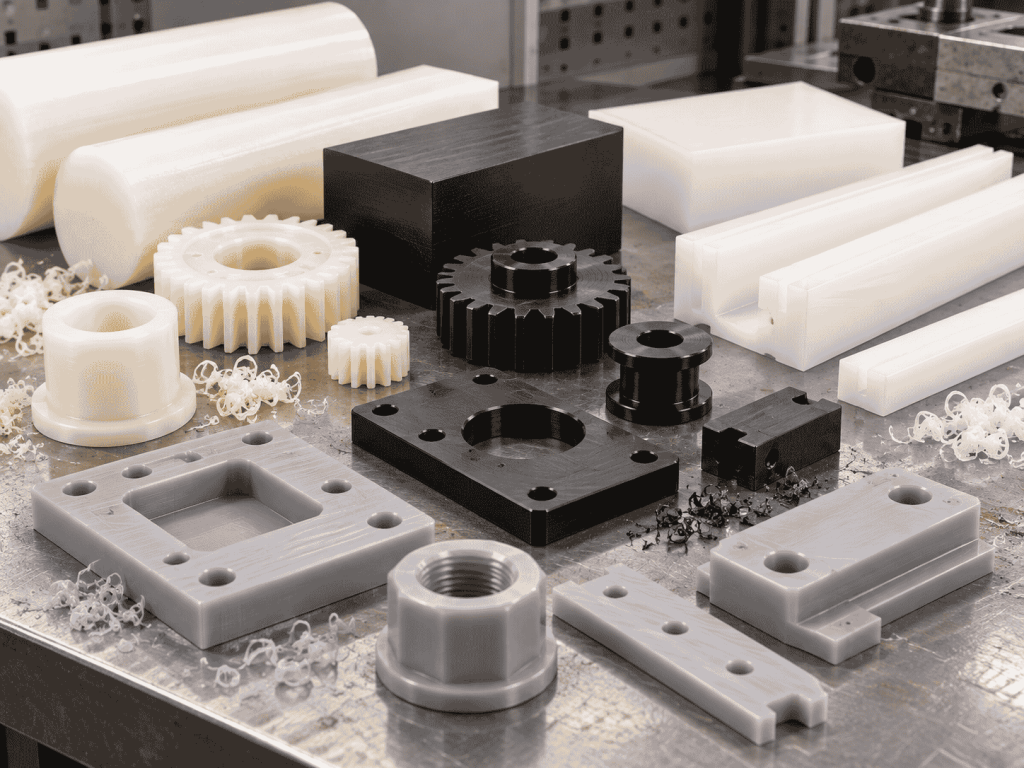
1. 超高分子量聚乙烯(UHMWPE)
超高分子量聚乙烯具有较好的耐磨性、自润滑性和抗冲击性能,广泛用于耐磨条、导轨、衬板、滑块以及各种机械加工件。
不过,这种材料韧性比较好,切削时容易发生局部拉伸。
如果刀具不够锋利,或者加工参数不合适,在钻孔、铣槽和边缘切削时,就可能出现翻边、拉丝和毛刺。
2. 尼龙(PA)
尼龙材料具有较好的机械强度、韧性和耐磨性能,经常加工成齿轮、轴套、链轮、滑块以及各种机械零部件。
尼龙在切削过程中也可能产生毛刺,尤其是在钻孔出口、薄壁边缘以及小尺寸槽口等位置。
不同类型的尼龙,其加工表现也会有所区别,需要根据具体材料调整加工方式。
3. 聚甲醛(POM)
POM具有较好的刚性、耐磨性和尺寸稳定性,常用于加工齿轮、定位块、轴套、导向件等产品。
与一些韧性较高的塑料相比,POM通常具有较好的切削加工性能。
但如果刀具磨损、进给参数不合适,或者零件结构比较复杂,同样可能在孔口和边缘形成毛刺。
4. 聚丙烯(PP)
PP材料具有较好的耐化学腐蚀性能和一定的韧性,经常用于加工设备衬板、垫板、支撑板以及其他工业配件。
由于PP具有一定的柔韧性,在切削过程中,如果刀具不够锋利,也容易出现边缘翻起或者切削不干净的情况。
可以看出,工程塑料是否容易产生毛刺,不仅取决于材料种类,还与材料牌号、刀具状态、加工参数和零件结构有关。
三、毛刺会影响零件安装和使用吗?
有些工程塑料加工件对表面要求不高,少量不影响功能的毛刺可能只需要进行简单清理。
但对于需要精确装配、滑动配合或者与其他零件接触的产品,毛刺就不能忽视。
首先,毛刺可能影响安装。
比如尼龙定位块、POM固定座或者其他带安装孔的加工件,如果孔口留有明显毛刺,可能会影响螺丝安装、零件贴合或者装配定位。
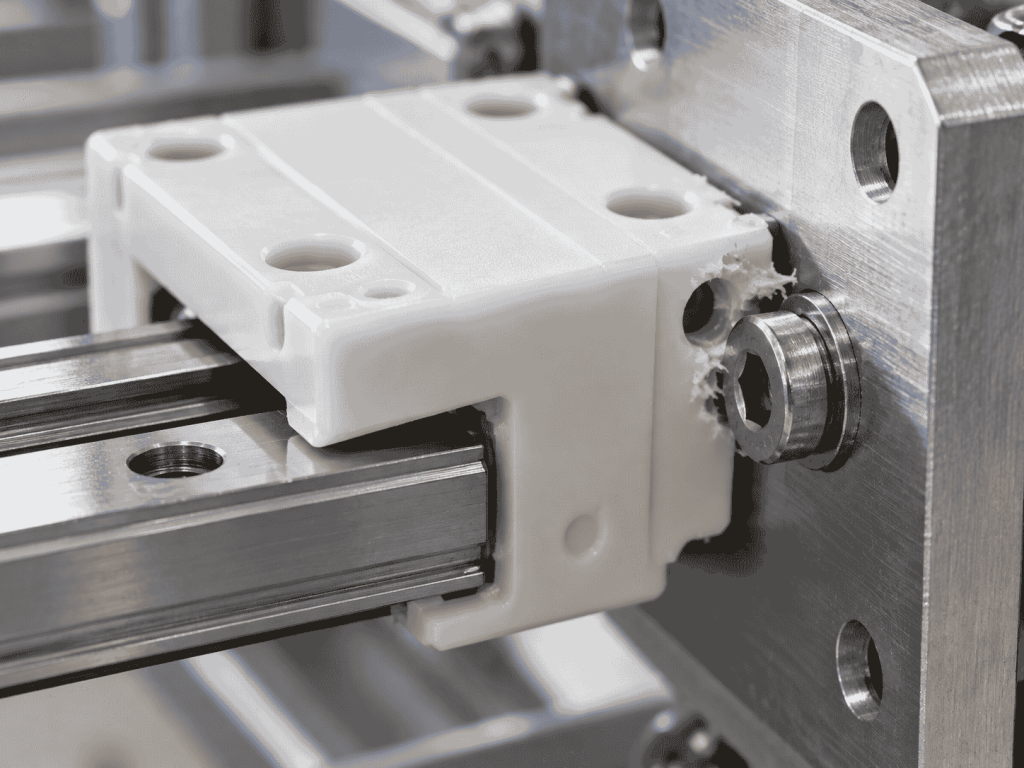
其次,毛刺可能影响配合。
对于塑料滑块、导轨和导向件来说,如果配合表面存在明显的毛刺,就可能增加局部摩擦,影响滑动顺畅程度。
另外,毛刺还可能影响产品外观和使用细节。
尤其是批量加工的工程塑料零件,如果部分产品存在明显翻边,不仅外观不统一,还可能增加后续装配和清理的工作量。
因此,加工完成后,除了检查尺寸和孔位,也需要根据产品的使用要求检查边缘、孔口和槽口。
四、常见的去毛刺加工方法有哪些?
工程塑料加工件的去毛刺方式并不是固定的,需要根据材料性质、零件结构以及毛刺位置进行选择。
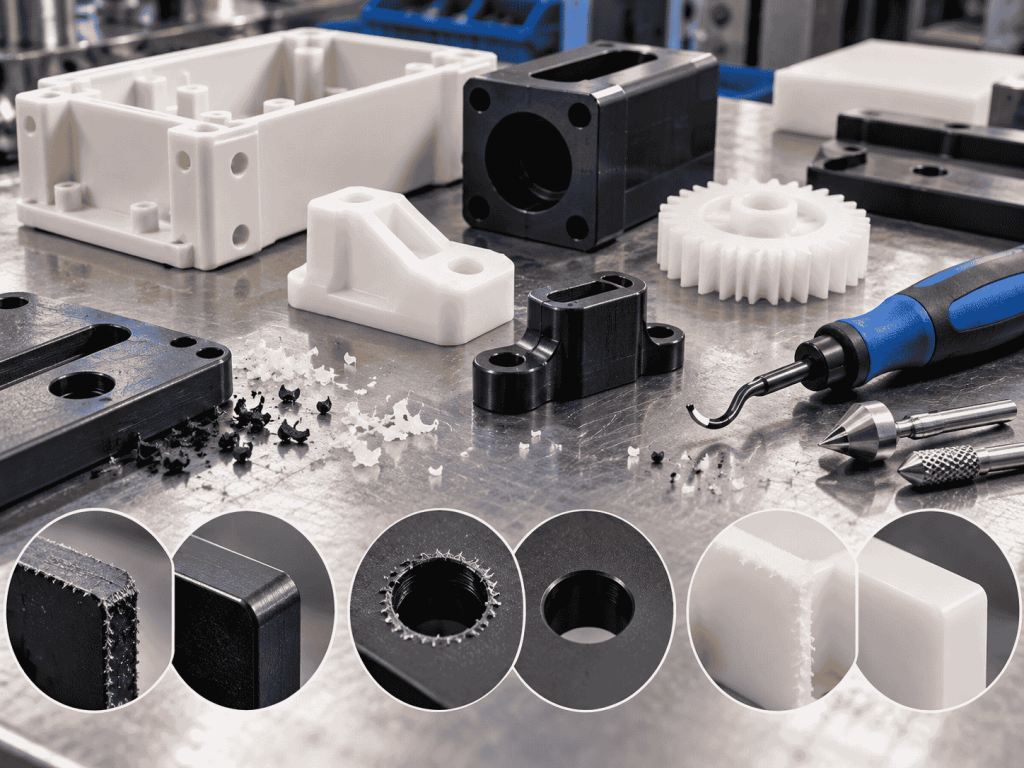
1. 优化刀具和切削参数
减少毛刺,首先要从加工过程入手。
使用合适且锋利的刀具,根据不同塑料材料调整切削速度、进给速度和切削深度,可以在一定程度上减少毛刺的产生。
特别是加工超高分子量聚乙烯、尼龙等韧性较好的材料时,更需要注意切削刃的状态。
2. 进行倒角处理
对于孔口、外轮廓以及部分槽口,可以根据图纸要求安排适当的倒角加工。
倒角不仅能够去除部分边缘毛刺,还可以减少尖锐边缘对装配造成的影响。
不过,倒角尺寸需要符合图纸要求,不能为了去除毛刺而随意改变零件结构。
3. 人工修边和清理
对于部分异形加工件,尤其是结构比较复杂、刀具不容易完全处理的位置,可以采用人工修边的方式去除残留毛刺。
例如使用适合塑料材料的修边工具,清理孔口、槽边以及局部转角。
处理时需要注意力度,避免划伤产品表面或者改变原有尺寸。
4. 加工完成后的检查
去毛刺完成后,还需要检查零件的关键位置。
特别是安装孔、配合面、滑动面和深槽内部,应该根据实际使用要求确认是否存在残留毛刺。
对于批量加工件,还需要保持相对统一的处理标准,避免同一批产品出现明显差异。
五、工程塑料加工过程中,如何减少毛刺问题?
对于工程塑料加工厂家来说,减少毛刺不能只依靠最后一道清理工序,更重要的是在加工过程中提前考虑。
山东鸿玺新材料科技有限公司长期从事工程塑料板材、棒材及异形零件加工,涉及尼龙、POM、超高分子量聚乙烯、PP、聚四氟乙烯等多种材料。
在实际生产中,不同材料的加工方式也有所区别。
例如,加工超高分子量聚乙烯耐磨条、导轨和挡块时,需要注意材料韧性带来的翻边问题;加工尼龙齿轮、轴套和链轮时,则需要关注孔口、齿形边缘等细节;对于POM定位块、支撑座等零件,还需要结合装配要求处理安装孔和配合面。
山东鸿玺配备数控车床、CNC加工中心、龙门铣等加工设备,可以根据零件图纸和材料特点安排相应的加工工序。
对于结构比较复杂的工程塑料异形件,合理选择刀具、安排加工顺序,并做好后续修边和检查,有助于减少毛刺对产品装配和使用造成的影响。
六、总结
工程塑料加工件出现毛刺,是机械加工过程中比较常见的现象。
材料韧性、刀具磨损、切削参数以及零件结构,都可能影响毛刺的产生。
尼龙、POM、超高分子量聚乙烯和PP等材料,由于性能不同,具体加工方式和去毛刺方法也需要有所区别。
对于工程塑料加工件来说,毛刺处理不仅关系到产品外观,更关系到零件能否顺利安装、配合和使用。
因此,在加工过程中合理选择刀具、优化加工工艺,并根据产品要求做好倒角、修边和检查,才能更好地保证工程塑料加工件的成品质量。