在工程塑料加工过程中,尺寸精度一直是客户比较关注的问题。尤其是尼龙、POM、超高分子量聚乙烯等材料,在加工过程中可能受到温度、切削方式、装夹压力以及材料内部应力等因素的影响,出现尺寸变化。
有些零件刚加工完成时尺寸符合要求,但放置一段时间后,尺寸却发生了轻微变化。还有一些异形加工件,由于结构复杂、壁厚不均匀,在加工过程中容易出现翘曲或局部变形。
那么,工程塑料加工件的尺寸偏差应该如何控制?可以从加工工艺、加工顺序和尺寸检测三个方面入手。
一、根据材料特性调整加工工艺
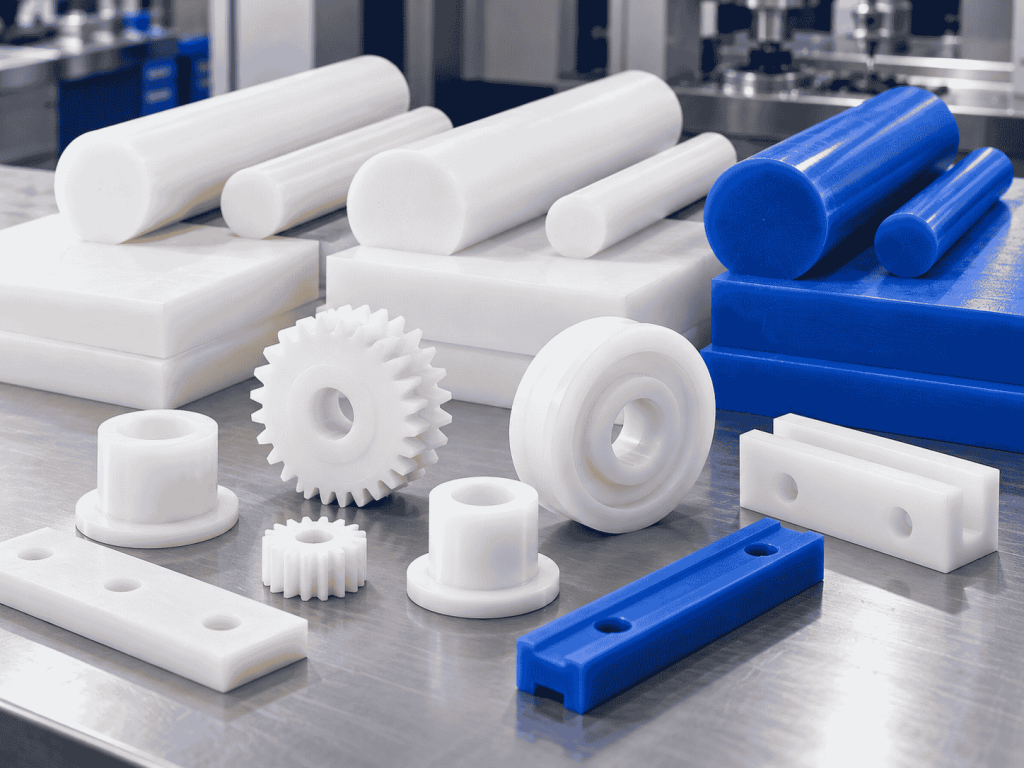
不同工程塑料的物理性能存在差异,加工时不能完全使用相同的方式。
例如,尼龙材料具有较好的韧性和耐磨性能,但部分尼龙材料具有一定的吸水性,环境湿度变化可能影响零件尺寸。对于尺寸要求较高的尼龙加工件,需要考虑加工环境及后续使用条件。
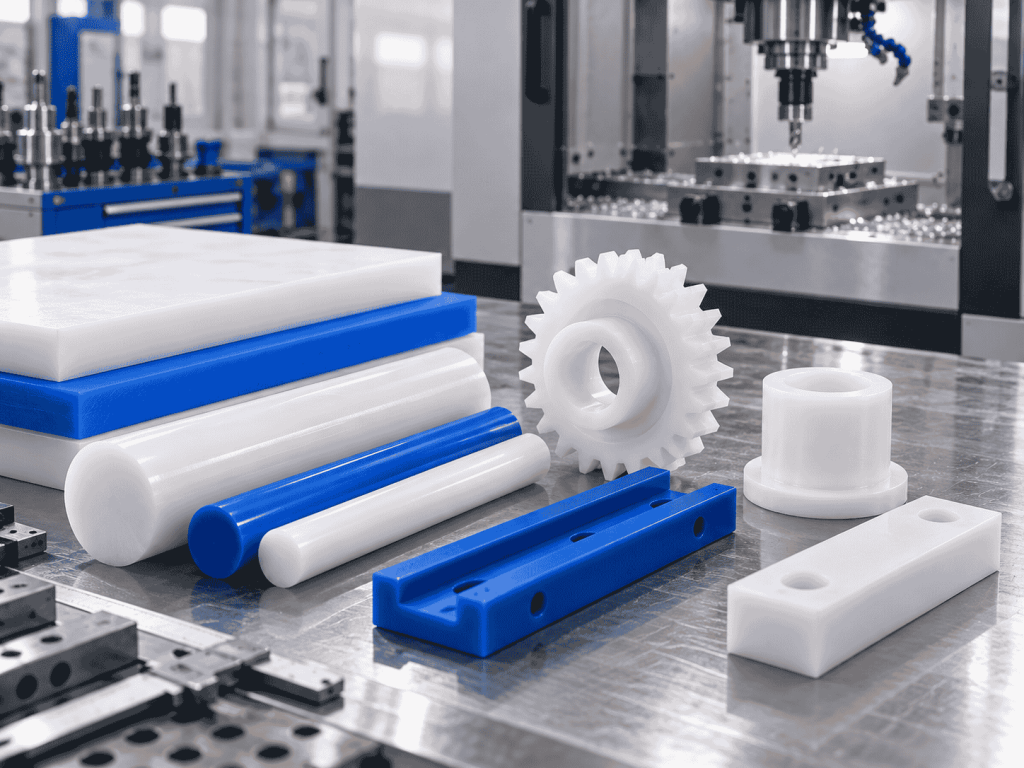
POM材料具有相对较好的尺寸稳定性,适合加工齿轮、轴套、滑块和精密机械零件。不过,在加工薄壁结构或复杂异形件时,仍然需要注意切削热和装夹应力带来的影响。
超高分子量聚乙烯具有耐磨、低摩擦和抗冲击等特点,但材料刚性相对较低,热膨胀也比较明显。如果加工较长的导轨条、耐磨条或者薄板零件,需要特别注意装夹变形和加工温度。
因此,在实际加工过程中,应根据材料特点选择合适的刀具、切削速度和进给方式,尽量减少加工发热和切削变形。
对于容易变形的零件,还需要合理安排装夹位置,避免因夹紧力过大造成局部尺寸偏差。
二、合理安排粗加工、静置和精加工
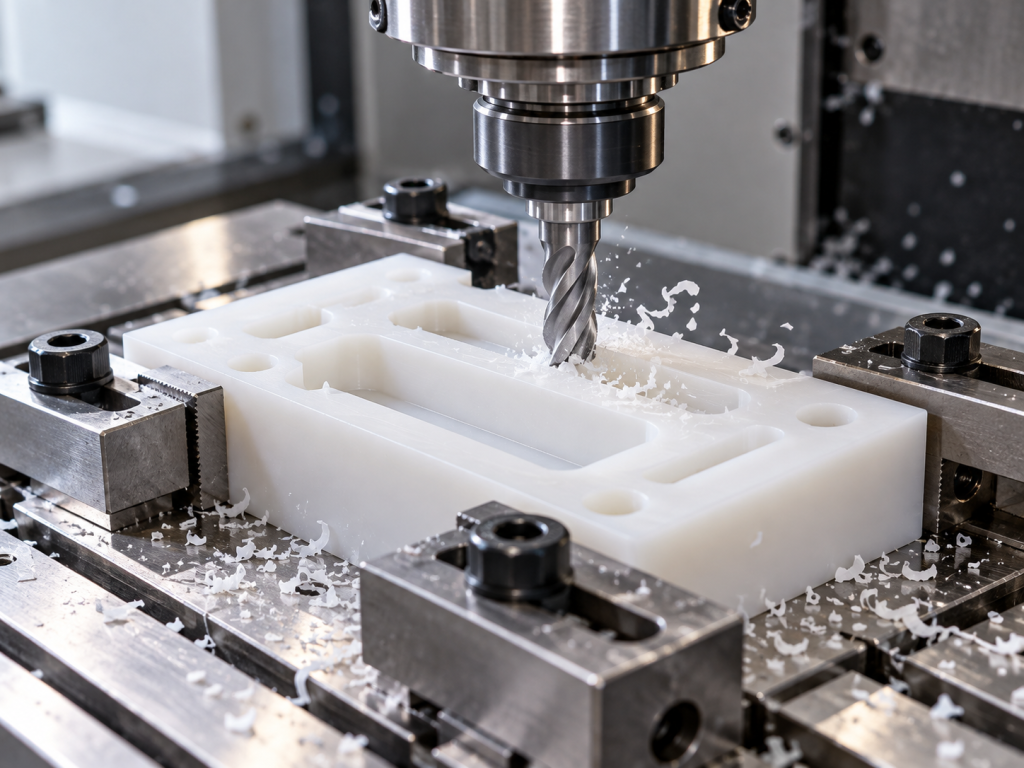
工程塑料加工件的尺寸控制,不只是依靠设备精度,加工顺序同样重要。
对于尺寸要求较高、结构比较复杂的加工件,可以采用粗加工与精加工分开的方式。
首先进行粗加工。
粗加工主要去除大部分多余材料,让零件逐步接近需要的外形,同时保留适当的精加工余量。
由于工程塑料在切削过程中可能产生热量,材料内部原有的应力也可能随着材料去除而重新分布,如果一次性加工到最终尺寸,可能增加后续变形的风险。
其次是合理静置。
对于部分容易发生应力释放或温度变化的加工件,可以在粗加工完成后安排适当的静置时间,让零件温度逐渐恢复到环境温度,并观察是否出现变形。
需要注意的是,并不是所有工程塑料加工件都必须长时间静置。具体是否需要静置、静置多久,应根据材料种类、零件结构及精度要求判断。
最后进行精加工。
待零件状态相对稳定后,再通过精加工完成关键尺寸、安装孔、配合面以及其他精度要求较高的位置。
这种分阶段加工的方法,对于尼龙异形件、POM精密零件以及部分大尺寸工程塑料加工件,通常具有一定的实际意义。
三、加强关键尺寸检测
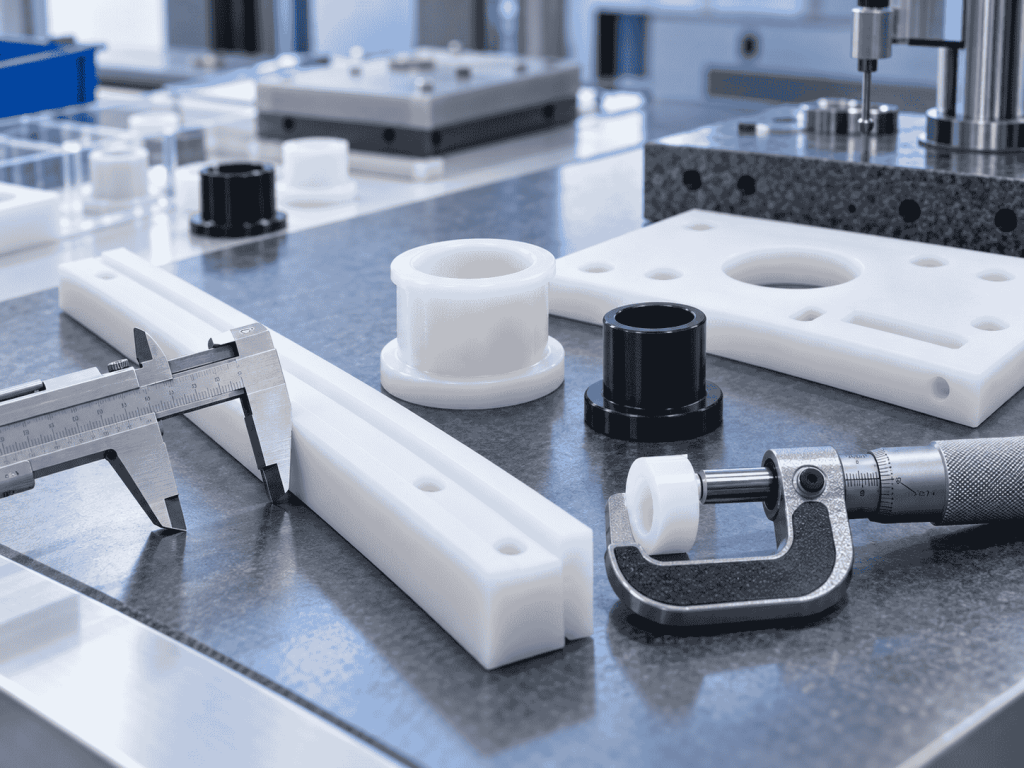
除了加工过程控制,尺寸检测也是减少工程塑料加工件误差的重要环节。
在实际生产中,并不是所有尺寸都需要采用相同的检测方式,而是应该根据图纸要求,重点检查影响安装和使用的关键位置。
例如:
- 安装孔尺寸与孔距: 关系到零件能否顺利安装,以及与设备连接位置是否匹配。
- 外形尺寸: 影响加工件与设备安装空间的配合情况。
- 槽宽与槽深: 对导轨、滑块和限位件等产品的装配与运行有一定影响。
- 平面度与平行度: 对部分支撑件、导向件和精密配合零件尤为重要。
对于批量加工的工程塑料零件,还需要关注不同批次及同一批次产品之间的尺寸一致性。
在加工首件时,可以先检查关键尺寸是否符合图纸要求,再根据检测结果调整加工程序或工艺参数。
进入批量加工后,也应结合零件的精度等级和生产情况安排过程抽检,避免因刀具磨损、材料变化或装夹位置偏移导致批量尺寸异常。
另外,部分工程塑料对温度较为敏感,刚加工完成的零件可能还没有恢复到稳定温度。对于精度要求较高的产品,应在合适且相对一致的温度条件下进行检测,减少温度变化带来的测量差异。
四、工程塑料加工,材料和工艺都很重要
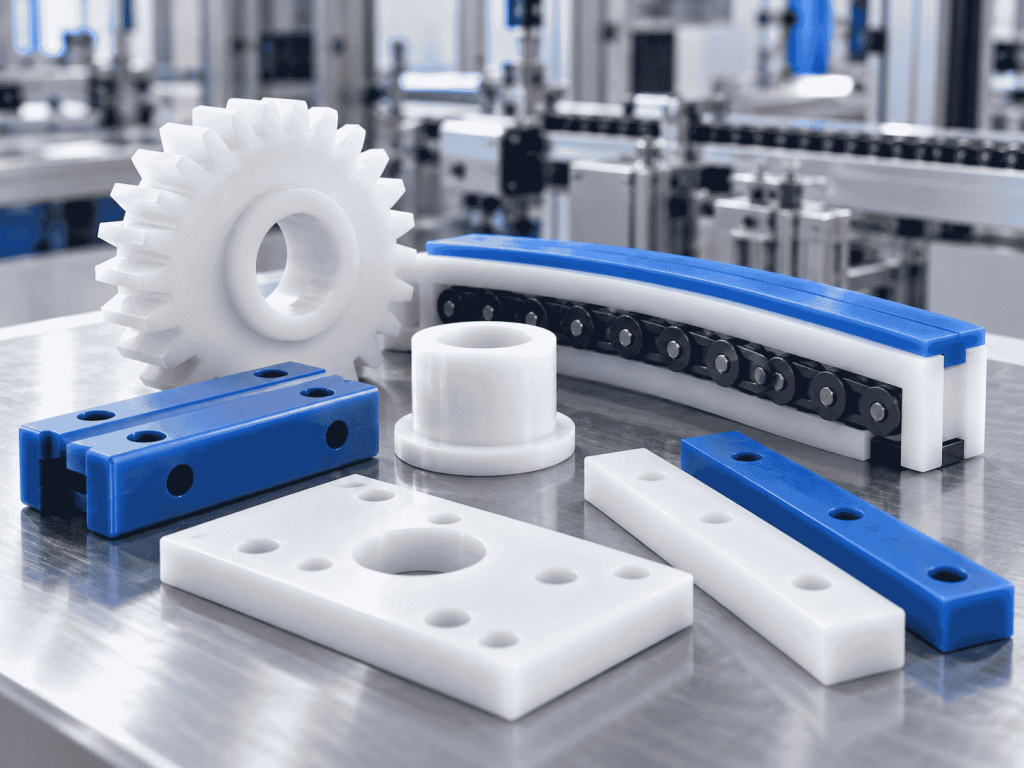
工程塑料加工件的尺寸精度,并不是单纯依靠数控设备就能保证的。
从材料选择、加工顺序、装夹方式,到最后的尺寸检测,每一个环节都可能影响成品质量。
山东鸿玺新材料科技有限公司主要从事尼龙、超高分子量聚乙烯、POM、PP、聚四氟乙烯等工程塑料板材、棒材及异形加工件的生产加工,拥有数控车床、数控铣床、加工中心等加工设备。
针对不同结构的工程塑料零件,可以结合客户提供的图纸、材料特点和实际使用工况,合理安排加工工艺。
尤其对于带有复杂孔位、异形槽、薄壁结构以及多面加工要求的零件,需要综合考虑材料变形、加工余量和安装配合等问题。
工程塑料加工件想要减少尺寸偏差,关键在于选择合适的材料,采用合理的加工方法,并做好关键尺寸检测。
只有把这些环节结合起来,才能更好地提高加工质量,让零件满足设备实际安装和使用需求。