在机械设备制造和零部件加工过程中,尼龙、POM、超高分子量聚乙烯等工程塑料,经常被加工成轴套、导轨、滑块、固定座、耐磨条以及各种异形零件。
这些材料具有耐磨、低摩擦、抗冲击等不同优势,但加工时也会遇到一些问题。比如板材铣削后出现翘曲、薄壁套筒松夹后尺寸变化,或者零件加工完成后,安装孔位和配合尺寸不符合要求。
工程塑料加工件为什么容易变形?又该如何控制?实际加工中,可以从以下五个方面入手。
一、合理选择材料,减少变形风险
不同工程塑料的性能不同,加工时需要注意的问题也不一样。
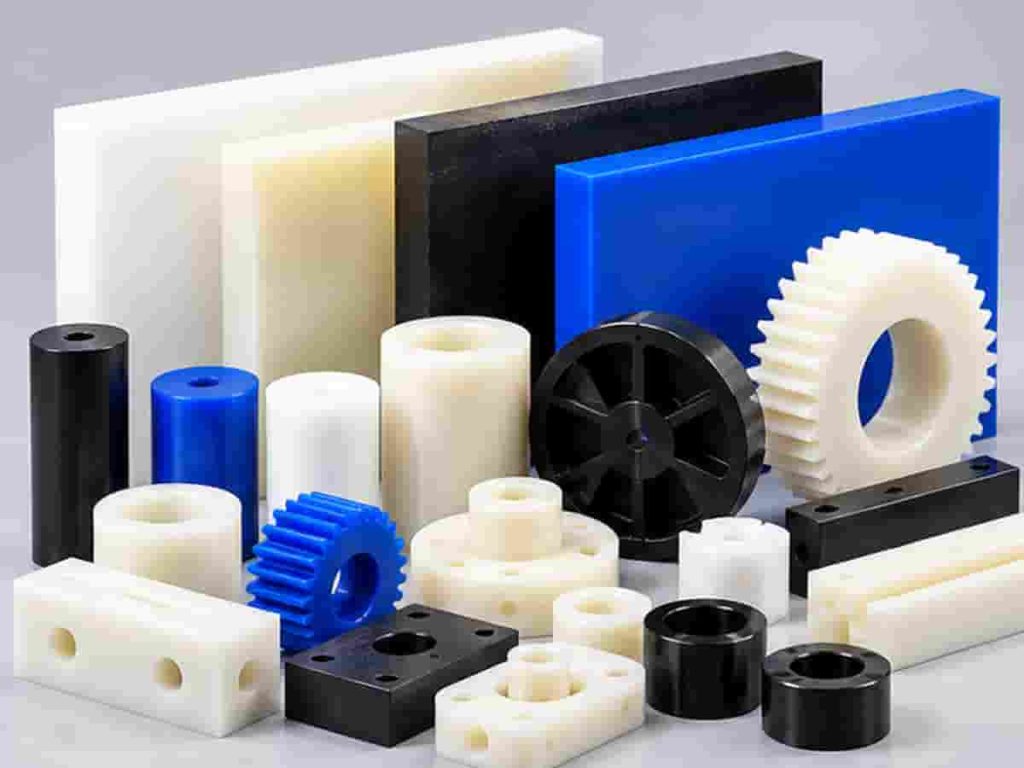
尼龙具有较好的韧性、耐磨性和抗冲击性能,常用于滚轮、轴套、导向块等零件。但尼龙具有一定的吸湿性,环境湿度变化可能影响尺寸稳定性。
POM刚性较好、吸水率低,适合加工固定座、定位块及需要较稳定配合尺寸的零件。不过,加工时仍需注意材料内应力和切削热。
超高分子量聚乙烯耐磨、低摩擦、抗冲击,常用于输送导轨、耐磨条和设备衬板。但其刚性相对较低,热膨胀较明显,加工时需要注意支撑和温度变化。
因此,选材不仅要考虑材料优势,还要结合实际使用位置、受力情况和装配要求。
二、分析产品结构,提前判断变形风险
工程塑料加工件是否容易变形,与产品结构有很大关系。
例如大尺寸塑料板件,需要进行大面积铣削、开槽或钻孔,材料去除后可能因内应力释放而出现翘曲。
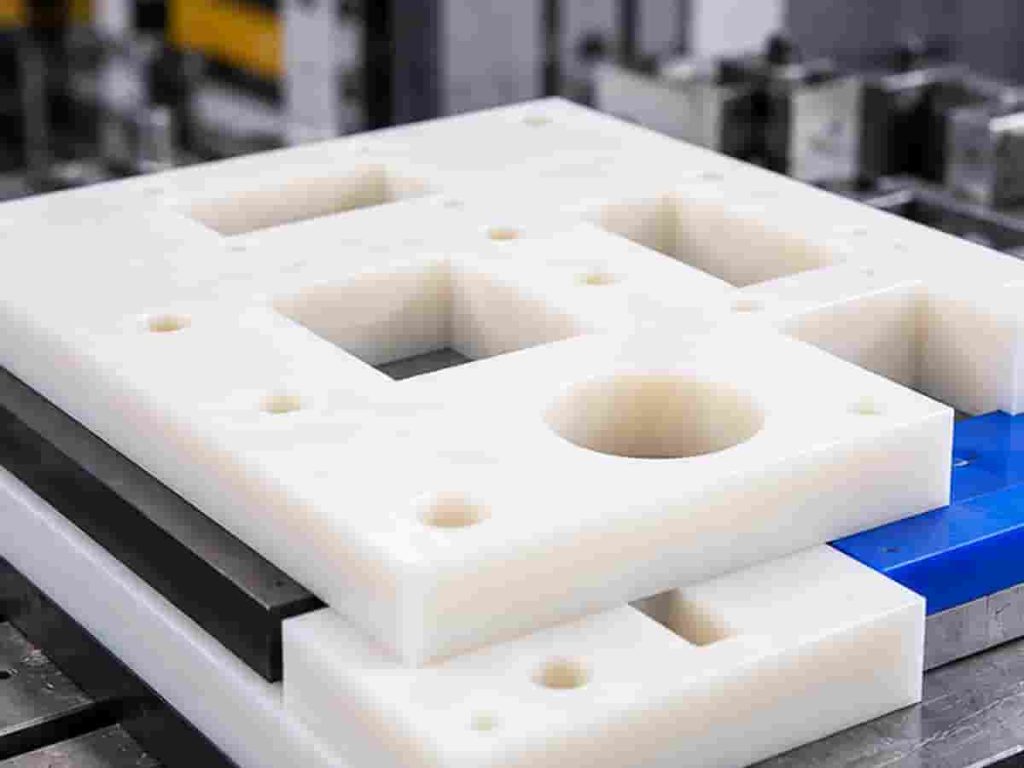
薄壁尼龙套筒在加工内孔时,容易受到装夹力度和切削力的影响。带有多个安装孔、深槽或台阶的POM固定座,也需要注意加工顺序对关键尺寸的影响。
对于这类零件,加工前应分析壁厚、孔位分布、槽深和装配基准,尽量避免加工过程中受力不均或材料去除不平衡。
三、控制装夹力度,减少受力变形
装夹是工程塑料机械加工中容易被忽视的环节。
夹紧力过小,零件可能发生移动;夹紧力过大,又可能造成局部变形。
特别是薄壁套筒、滑块和大尺寸板件,加工时虽然尺寸正常,但松开夹具后,可能因弹性恢复出现尺寸变化。
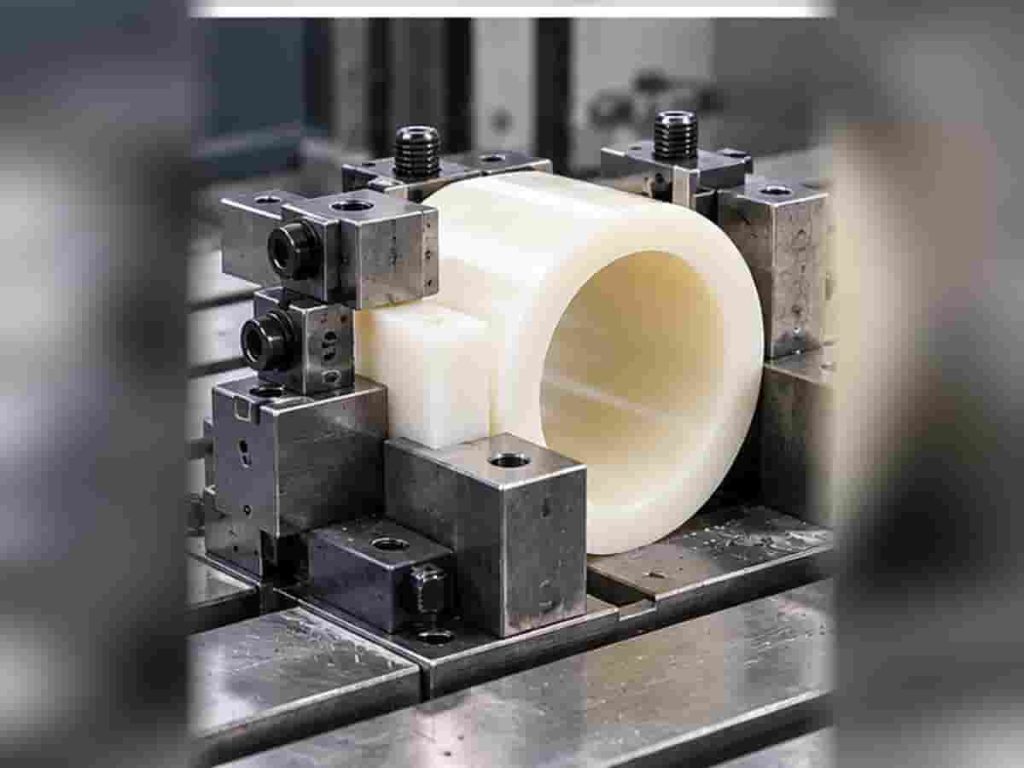
因此,需要根据产品结构合理选择装夹位置,增加必要支撑,使零件受力尽量均匀。
对于容易变形的零件,还应关注松夹后的实际尺寸,而不只是夹持状态下的加工结果。
四、合理安排加工工艺,减少切削热和内应力影响
工程塑料的导热性能通常低于金属,连续加工产生的热量可能引起局部温升,影响尺寸稳定性。
尤其是深槽加工、大面积铣削和连续钻孔,刀具状态、切削参数及加工顺序都需要合理安排。
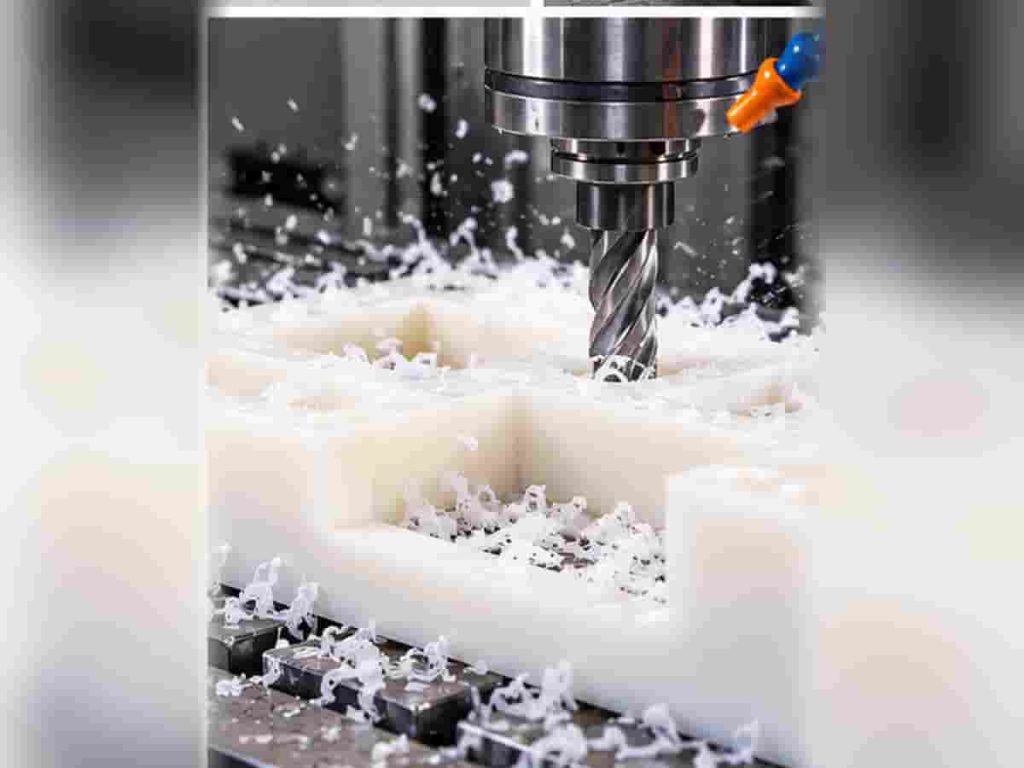
对于加工余量较大或结构复杂的零件,可以采用粗加工与精加工分开的方式。
先去除大部分余量,再根据材料和零件状态安排后续精加工,减少内应力释放对最终尺寸的影响。
同时,使用适合塑料加工的刀具,控制切削热和局部受力,也有助于降低变形风险。
五、加强成品检测,关注关键尺寸和装配配合
工程塑料加工件完成后,除了检查外形尺寸,还应重点关注实际装配需要。
例如尼龙轴套需要检查内外径及配合间隙;POM固定座需要关注孔距、定位槽和安装面;大尺寸塑料板件则需要注意平面度。
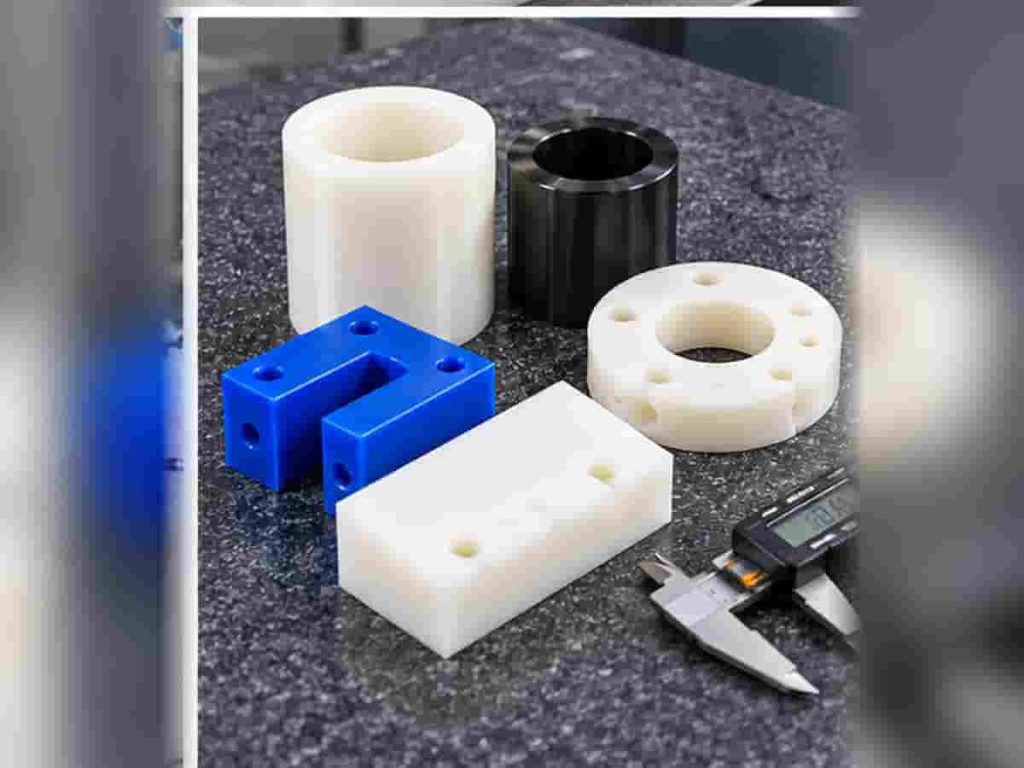
检测时还应考虑零件温度及测量环境,避免因温度变化影响尺寸判断。
对于需要与其他零部件配合安装的产品,采购时最好提前提供图纸、关键公差和配合要求,方便加工前确定控制重点。
结语:减少变形,需要从加工前做好控制
工程塑料加工件的变形,往往是材料性能、产品结构、装夹方式和加工工艺共同作用的结果。
山东鸿玺新材料科技有限公司主要从事尼龙、POM、超高分子量聚乙烯等工程塑料板材、棒材及各类异形加工件的生产加工。
对于不同结构的定制零件,需要结合客户图纸、材料特点和实际使用工况,分析加工难点,合理制定加工方案。
对于采购人员来说,提前明确材料要求、关键尺寸、装配方式和使用环境,有助于减少加工变形及后续装配问题,提高零件的尺寸稳定性。