在工程塑料加工过程中,螺纹孔是一种非常常见的结构。无论是尼龙、POM,还是PP、超高分子量聚乙烯等材料,加工成设备零部件后,很多都需要通过螺丝进行安装和固定。
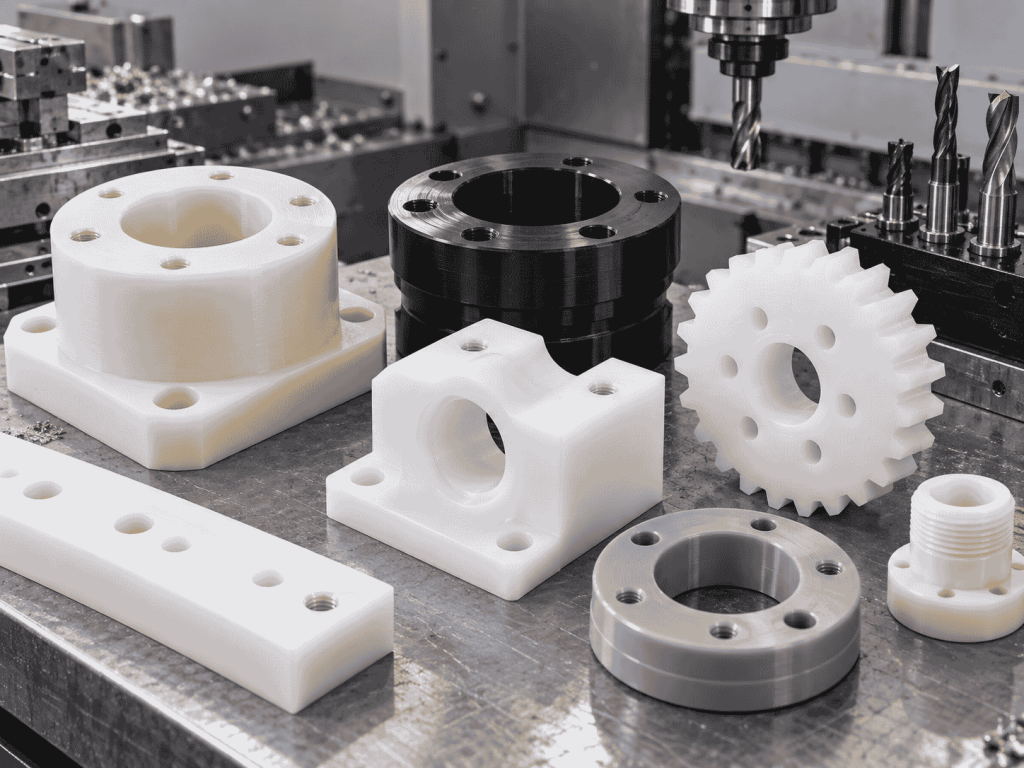
比如设备上的尼龙固定块、POM支撑座、塑料安装板以及各种异形加工件,经常需要钻孔、攻丝,有些还需要安装金属螺纹嵌件。
不过,工程塑料和金属的材料性能不同,螺纹孔的加工方式也不能完全一样。
有些塑料零件直接攻丝就能满足安装要求,而有些零件如果需要经常拆卸,或者连接部位承受较大的载荷,直接在塑料上加工螺纹就不一定合适了。
那么,工程塑料加工件到底应该直接攻丝,还是安装金属嵌件? 两种方式有什么区别?加工时又需要注意哪些问题?
一、工程塑料加工件为什么可以直接攻丝?
很多人觉得塑料材料比较软,螺纹孔是不是必须安装金属嵌件才能使用?
其实并不是。
像尼龙、POM等具有一定机械强度和刚性的工程塑料,在合理的结构和使用条件下,可以直接加工内螺纹。
加工时,一般先根据螺纹规格和材料特点钻出底孔,再使用丝锥进行攻丝,让孔壁形成完整的螺纹结构。
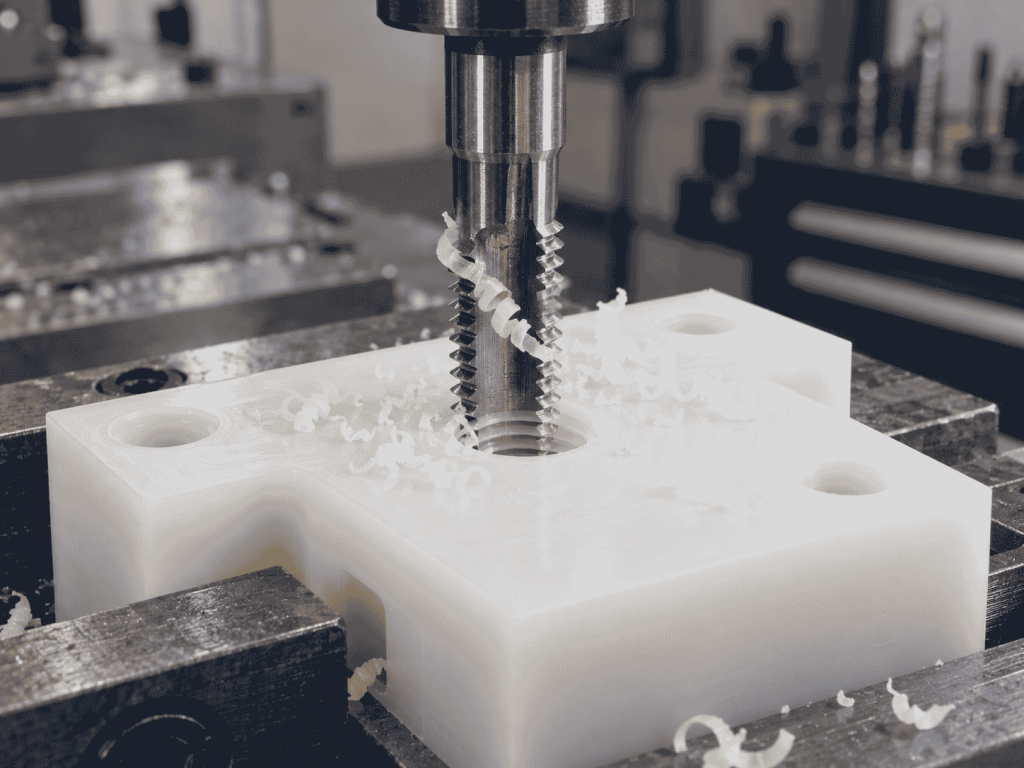
螺丝安装后,就可以利用这些螺纹实现零件之间的连接和固定。
这种加工方式比较直接,不需要额外安装金属零件,也能减少部分加工和装配工序。
例如,一些用于设备安装的尼龙定位块、POM固定座、塑料连接板,如果螺纹孔主要承担普通固定作用,拆装次数不多,连接载荷也比较小,就可以考虑直接攻丝。
不过,塑料螺纹的承载能力与材料、螺纹尺寸、有效啮合长度和使用环境都有关系,不能简单按照金属螺纹的标准判断。
二、什么情况下需要安装金属螺纹嵌件?
直接攻丝虽然方便,但也有一定局限性。
尤其是设备需要经常维护、零件需要反复拆卸时,塑料螺纹可能因为多次拧紧和松开而逐渐磨损。
如果螺丝拧得过紧,还可能出现滑丝、螺纹变形等问题。
这时候,就可以考虑使用金属螺纹嵌件。
金属螺纹嵌件通常是带有内螺纹的小型金属零件,安装在塑料加工件预先加工好的孔内,让螺丝与金属螺纹配合,而不是直接与塑料螺纹接触。
这样可以提高连接部位的耐反复拆装能力,也更方便后期设备维护。
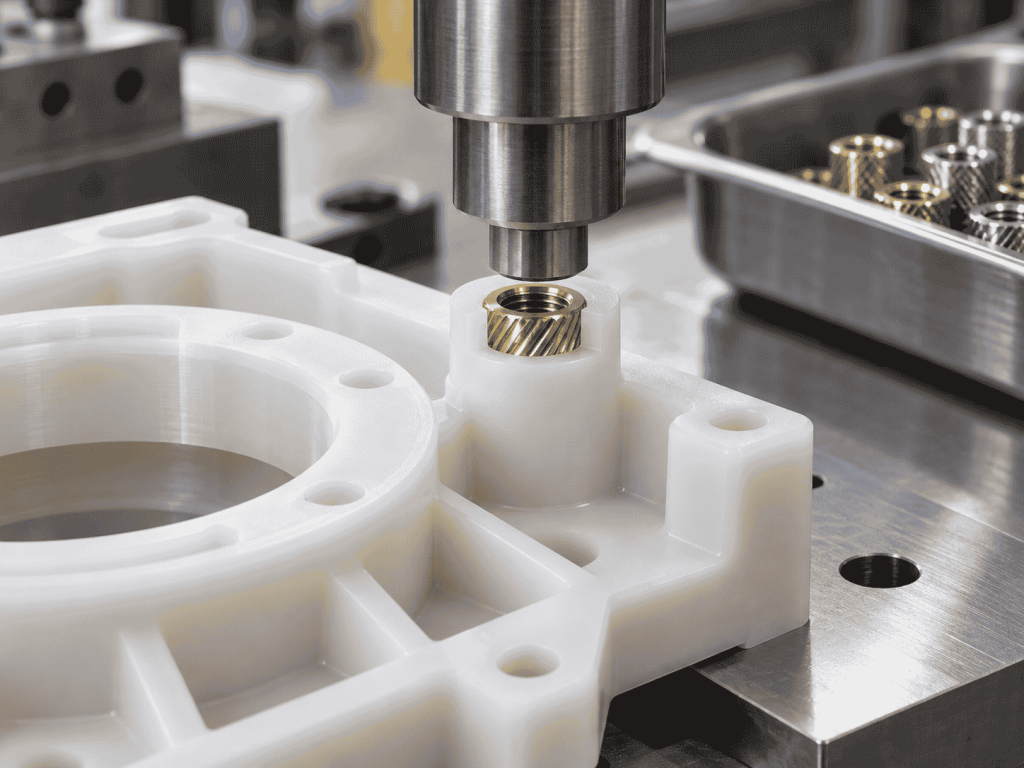
比如自动化设备上的POM安装座、需要定期拆卸的尼龙支撑块,以及部分装配治具,在结构允许的情况下,都可以考虑使用金属嵌件。
但需要注意,安装金属嵌件并不代表连接强度一定足够。
因为金属嵌件最终还是固定在塑料内部。如果周围的塑料壁厚不足,或者受到较大的拉拔力,仍然可能出现嵌件松动、拔出甚至塑料开裂的情况。
因此,是否安装金属嵌件,还需要结合实际载荷和零件结构进行判断。
三、工程塑料安装金属嵌件有哪些方式?
工程塑料加工件使用的金属螺纹嵌件,常见安装方式主要有以下几种。
1. 压入式安装
先在工程塑料零件上加工合适的安装孔,再将专用金属嵌件压入孔内。
这种方式不需要通过加热使塑料熔化,工序相对简单。
不过,安装孔的尺寸非常关键。如果孔径过小,压入时可能使塑料产生过大的应力;孔径过大,又容易影响嵌件的固定效果。
2. 热熔式安装
热熔安装主要用于适合这种工艺的热塑性塑料。
通过专用设备加热金属嵌件,使其周围的塑料局部软化,再将嵌件压入预制孔中。
塑料冷却后,会包裹嵌件外侧的特殊结构,帮助嵌件固定。
这种方式对材料性能、安装温度、孔径以及压入深度都有要求,不能所有工程塑料都采用同样的工艺参数。
3. 自攻式嵌件安装
自攻式金属嵌件可以通过旋入的方式安装到预制孔内,利用嵌件外部的结构形成固定连接。
这种方式不需要热熔安装,但同样需要控制底孔尺寸、安装方向和旋入扭矩。
对于不同的尼龙、POM、PP等材料,具体采用哪种嵌件,还需要根据材料特性和连接要求选择。
四、不同工程塑料,螺纹孔加工方式一样吗?
虽然都属于工程塑料加工,但不同材料的性能差别比较明显,螺纹孔的加工方式也需要有所调整。
尼龙加工件
尼龙具有较好的韧性和机械性能,适合加工部分固定块、轴套、连接座等带螺纹的零件。
加工时需要注意材料的弹性变形、吸湿引起的尺寸变化,以及攻丝过程中产生的切削热。
POM加工件
POM具有较好的刚性、耐磨性和尺寸稳定性,常用于加工定位块、固定座、支撑板及各种机械结构件。
对于符合使用要求的POM零件,可以直接攻丝。如果需要反复拆装,也可以根据结构考虑金属嵌件。
PP和超高分子量聚乙烯加工件
这两种材料与尼龙、POM相比,刚性和蠕变特性有所不同。
尤其是超高分子量聚乙烯,虽然耐磨性能较好,但材料相对柔韧,在持续受力情况下更需要考虑连接部位的变形问题。
对于需要较高连接强度的部位,不能只考虑把螺纹加工出来,还要考虑长期使用时能否保持稳定。
如果直接攻丝或安装嵌件都不适合,也可以根据结构考虑通孔配合螺栓、螺母等其他连接方式。
五、工程塑料螺纹孔加工,需要注意哪些细节?
螺纹孔看起来只是零件上的一个小孔,但实际加工时,有不少细节会影响后期装配。
在山东鸿玺新材料科技有限公司的工程塑料加工业务中,尼龙、POM、PP、超高分子量聚乙烯等材料经常需要进行钻孔、攻丝、铣槽以及其他数控加工。
对于带有螺纹孔的加工件,除了按照图纸完成尺寸加工,还需要关注以下几个方面。
首先是底孔尺寸。
不同材料的弹性和切削性能不同,底孔过大可能导致有效螺纹不足,过小则会增加攻丝阻力,甚至造成零件开裂。
其次是孔位和孔深。
尤其是多个零件需要通过螺丝进行组装时,孔位偏差可能影响整体装配。对于盲孔,还要给钻头和丝锥留出合理的加工空间。
然后是螺纹周围的壁厚。
如果螺纹孔距离零件边缘太近,或者周围存在较深的槽口,连接部位可能因为剩余材料不足而出现变形或开裂。
最后是加工后的检查。
对于有装配要求的螺纹孔,需要按照图纸要求检查螺纹规格、有效深度和孔位,必要时还要使用相应的检具进行确认。
如果是批量加工,还需要控制不同批次之间的孔位和螺纹一致性,避免零件加工完成后出现装配不匹配的情况。
六、直接攻丝和金属嵌件,到底应该怎么选?
其实,这两种方式并没有绝对的好坏之分。
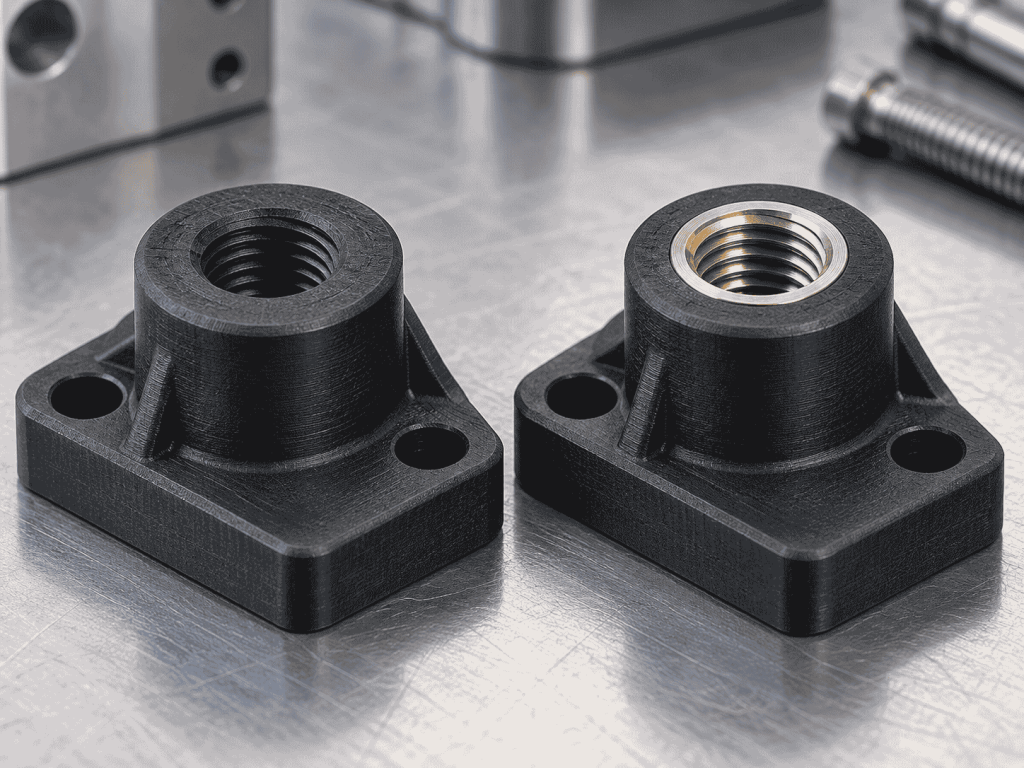
如果工程塑料加工件只是用于普通安装固定,拆卸次数不多,受力也比较小,而且材料本身能够满足螺纹连接要求,那么直接攻丝通常更加简单。
如果零件需要频繁拆卸,或者对螺纹耐用性、连接稳定性有更高要求,可以考虑安装金属嵌件。
但如果零件本身比较薄、材料容易产生持续变形,或者连接部位需要承受较大的载荷,就要进一步评估结构,有时采用贯穿式螺栓连接反而更合适。
所以,在选择加工方式之前,最好先明确几个问题:零件使用什么材料?螺丝需要拆卸多少次?连接部位承受什么方向的力?周围有没有足够的安装空间?
把这些问题考虑清楚,才能选择更合适的螺纹连接方式。
七、工程塑料螺纹孔加工,不能只看能不能做
对于工程塑料加工件来说,螺纹孔加工并不只是钻孔、攻丝这么简单。
同样一个螺纹孔,放在尼龙零件和超高分子量聚乙烯零件上,使用效果可能完全不同。即使材料相同,零件的壁厚、孔位和实际受力情况不同,也可能需要采用不同的连接方式。
山东鸿玺新材料科技有限公司主要从事尼龙、POM、PP、超高分子量聚乙烯等工程塑料板材、棒材及异形零部件加工,配备数控车床、CNC加工中心、铣床等加工设备,可根据产品图纸进行钻孔、攻丝、开槽、铣削等加工。
对于结构比较复杂的工程塑料零件,除了关注单个孔位的加工精度,还需要考虑材料特性、零件之间的配合以及后期安装使用要求。
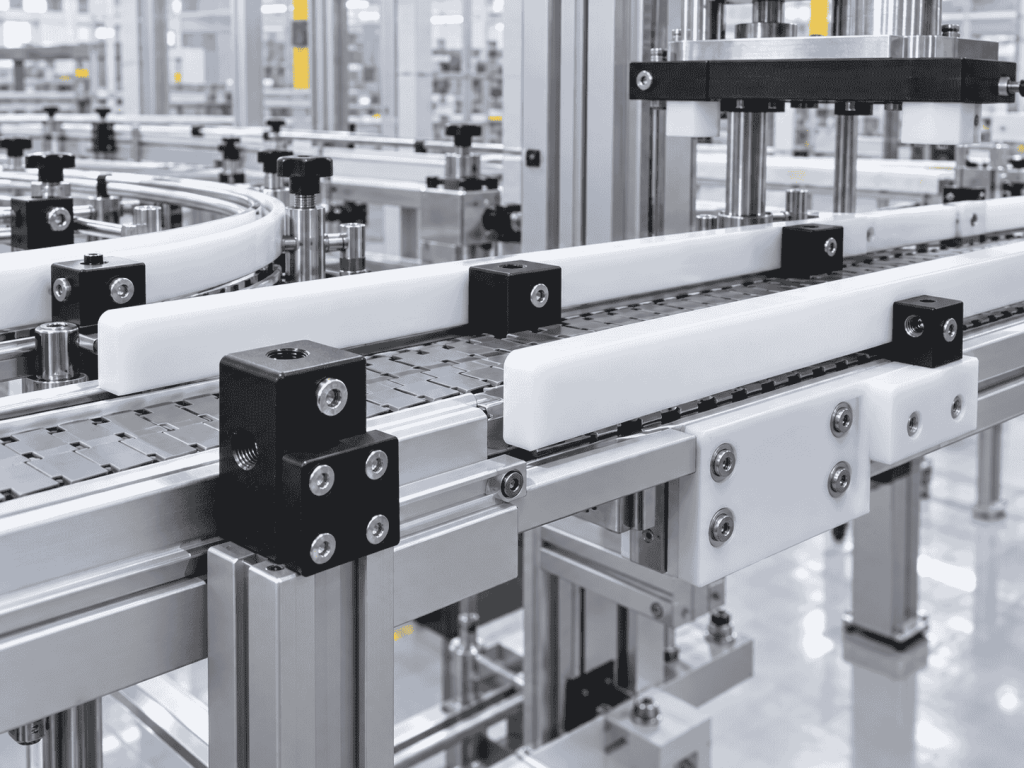
工程塑料加工件的螺纹孔,关键不是选择哪种方式看起来更牢固,而是让螺纹连接方式真正适合材料、结构和设备的使用需求。
直接攻丝也好,安装金属嵌件也好,只有加工方式和实际使用条件匹配,才能减少后期滑丝、松动、开裂以及装配困难等问题。