汽车零部件装配线使用托盘输送工件,在弯道和定位工位前经常出现侧向偏移、振动及卡滞。原金属导轨表面较硬,长期摩擦还会划伤托盘底部。
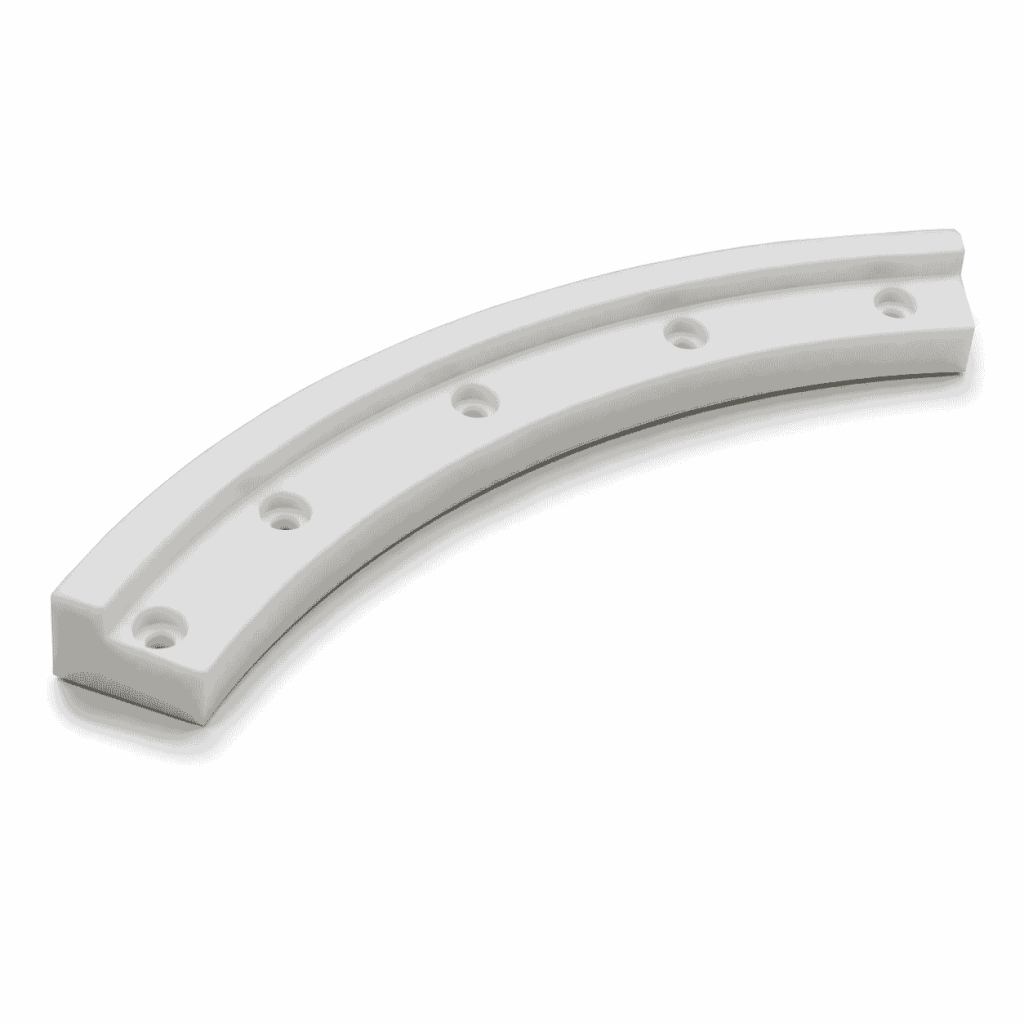
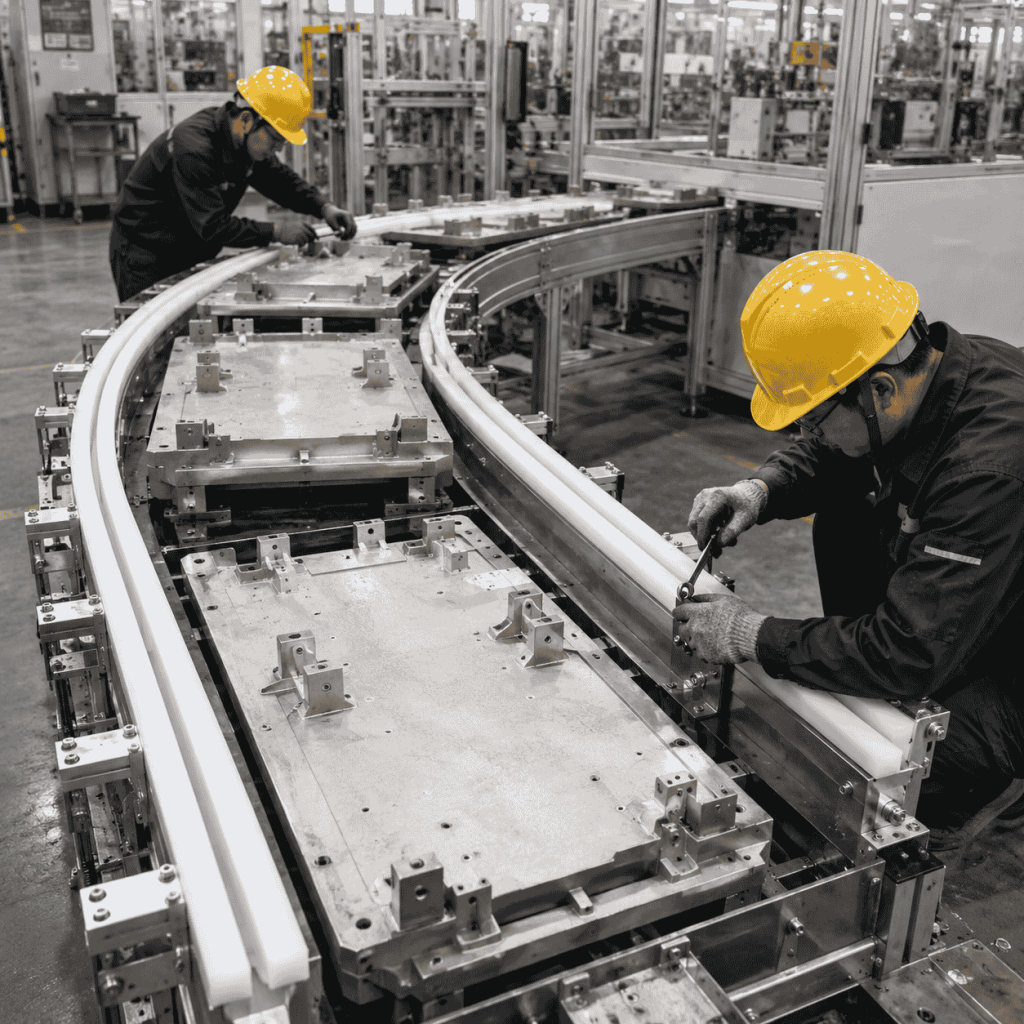
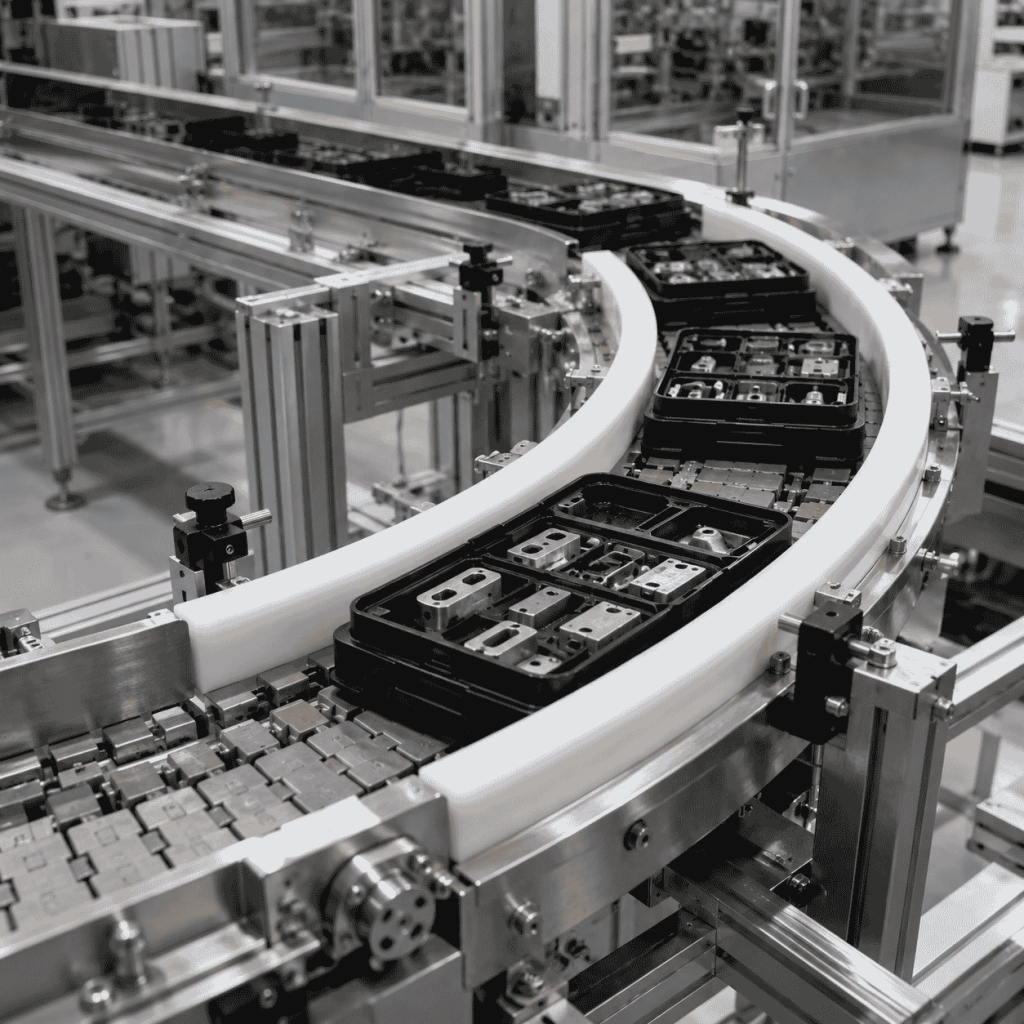
项目按现有弯道半径和托盘运行轨迹加工UHMWPE弯曲导轨,在不改变输送线主体结构的情况下改善导向。
项目背景
托盘从直线段进入弯道时,运行方向和受力状态会变化。导轨轮廓、间隙或交接位置不合适,容易产生冲击和偏移。
原金属导轨磨损后局部出现台阶,导致托盘在进入定位工位前姿态不稳定。
现场问题
- 弯道处托盘向外侧偏移
- 金属接触产生冲击与噪声
- 导轨交接处偶发卡滞
- 托盘底面划伤并影响定位重复性
UHMWPE弯曲导轨解决方案
根据弯道中心半径、托盘尺寸、安装孔位和输送方向绘制导轨轮廓。导向面采用连续圆弧,入口和出口与原直线导轨平滑衔接。
导轨分段加工时控制接缝高差,并通过沉头孔固定,避免紧固件突出接触托盘。运行间隙按托盘尺寸变化和设备温度预留。
材料与结构选择
本项目使用的相关材料或产品可参考超高分子量聚乙烯板。选材时同时考虑载荷、速度、温度、磨损和安装环境。
- UHMWPE耐磨且摩擦系数低,适合托盘滑动导向
- 材料抗冲击,能够缓和弯道交接处碰撞
- 运行噪声低于硬质金属导轨
- 板材可按弧形轮廓进行CNC加工
加工与安装要点
- 复核弯道半径、安装基准和托盘外形
- 控制圆弧轮廓及分段接缝
- 使用沉头紧固结构保持导向面平整
- 低速调试并观察托盘全程姿态
异形轮廓、孔位和配合尺寸可通过工程塑料CNC加工完成。安装后应先进行手动检查和低速试运行,再逐步恢复正常工况。
项目效果
- 托盘通过弯道时的侧移减少
- 冲击、振动和卡滞情况改善
- 托盘底部划伤减轻
- 进入定位工位前的运行姿态更稳定
适用场景
- 自动装配线托盘输送
- 环形输送线弯道
- 包装机械转向导轨
- 检测与定位工位入口
项目总结
UHMWPE弯曲导轨的效果取决于圆弧轮廓、交接位置、固定方式和运行间隙。定制时应结合现场测量、托盘样件和设备速度综合设计。
如需根据旧件、图纸、样品或现场尺寸评估材料和加工方案,可通过联系我们提交使用工况及尺寸资料。