大尺寸工程塑料板材CNC加工,在机械设备制造和工业零部件生产中有着广泛的应用。常见产品包括大型耐磨衬板、导向板、支撑板以及各种异形机械加工件。
相比小型塑料零件,大尺寸板材在加工过程中更容易受到装夹方式、切削温度、材料内部应力和加工顺序的影响。
尤其是在平面铣削、开槽、钻孔等工序中,如果工艺安排不合理,可能出现板材翘曲、孔位偏差以及成品平面度不符合要求等问题。
一、大尺寸工程塑料板材有哪些加工需求?
工程塑料板材种类较多,常见的有尼龙(PA)、超高分子量聚乙烯(UHMWPE)、聚甲醛(POM)、聚丙烯(PP)以及聚四氟乙烯(PTFE)等。
不同材料的性能和使用环境存在差异,所需要的加工方式也不完全相同。
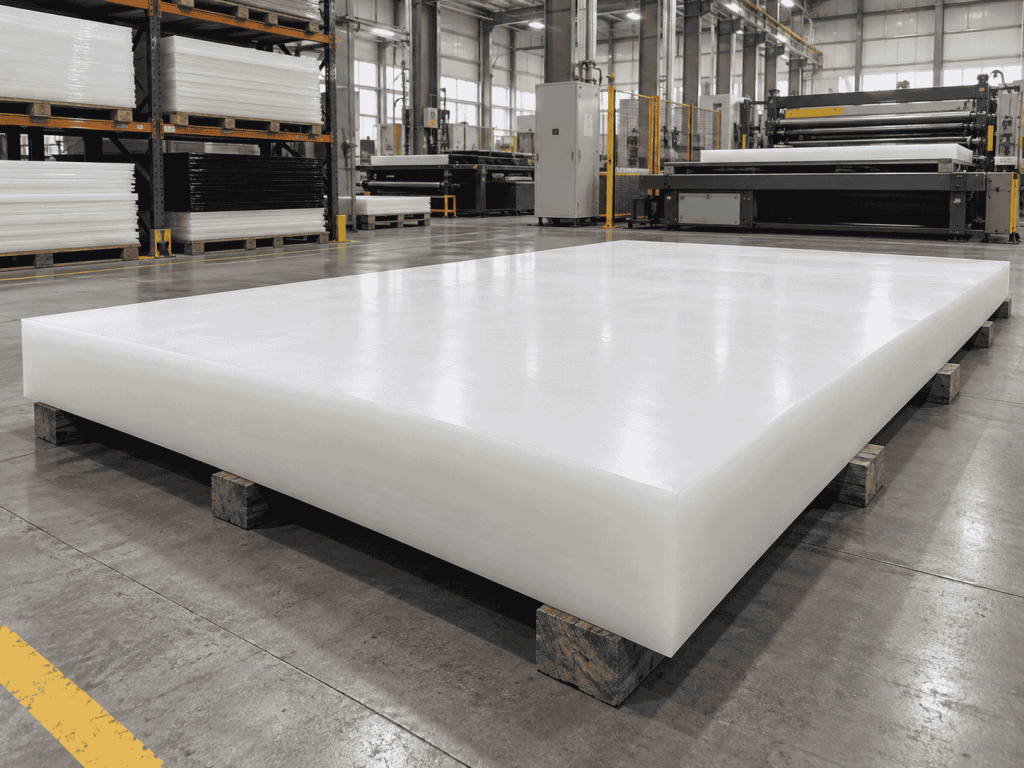
在实际工业生产中,大尺寸工程塑料板材主要涉及以下几类加工需求。
1. 大型设备耐磨衬板加工
在物料输送设备、料仓、溜槽等设备内部,经常需要安装耐磨衬板,减少物料与设备主体之间的直接接触。
其中,超高分子量聚乙烯具有摩擦系数低、抗冲击能力较好以及耐磨性能优良等特点,在适合的工况下可以用于制作设备衬板。
这类衬板通常需要根据设备内部结构进行裁切、钻孔、沉孔和轮廓加工。
对于面积较大的衬板,如果安装孔位存在偏差,或者板材加工后出现明显变形,就可能影响现场安装。
因此,除了保证板材的基本尺寸,还需要重点关注安装孔的位置以及板材与设备接触面的配合情况。
2. 大尺寸导向板与滑动板加工
在自动化设备、输送机械和生产线中,一些工程塑料板材还会被加工成长条形导向板、大型滑动板或机械设备导向件。
这些零件通常承担导向、限位、滑动接触或者局部支撑等作用。
与普通板材不同,这类产品往往对工作表面的平整程度以及安装位置有一定要求。
尤其是长度较大的零件,如果加工后出现弯曲,可能影响与其他机械部件的配合。
因此,加工时不仅要关注零件的外形尺寸,还需要考虑实际安装结构和使用过程中的受力情况。
3. 大型机械支撑板与异形加工件
部分机械设备还会使用POM、尼龙、PP等工程塑料加工支撑板、安装底板及隔离板。
这类产品表面可能分布多个安装孔、定位槽、沉孔以及不同深度的台阶结构。
虽然加工工序看起来并不复杂,但当孔位分布范围较大时,定位基准和加工顺序就显得尤为重要。
如果在加工过程中需要多次重新装夹,可能增加不同加工区域之间的定位误差。
这也是为什么大型工程塑料板材加工,需要在正式生产前仔细分析图纸和工艺路线。
二、大尺寸工程塑料板材CNC加工为什么容易变形?
对于大尺寸工程塑料板材来说,真正的加工难点往往不只是切削本身,而是如何让板材在加工前、加工中和加工后保持合理的尺寸状态。
1. 大尺寸板材装夹需要考虑支撑位置
在CNC加工过程中,工件必须保持稳定,否则容易影响加工尺寸和表面质量。
但是,工程塑料与金属材料不同,部分工程塑料的刚性相对较低,在外力作用下更容易产生弹性变形。关于工程塑料的铣削加工,Curbell Plastics发布的《塑料铣削加工指南》也提出,装夹工件时需要注意避免材料受压变形和松夹回弹。
如果一块面积较大的塑料板只在四周固定,而中间缺少足够的支撑,那么加工时就可能出现局部下沉或振动。
反过来,如果为了固定板材而施加过大的夹紧力,也可能使材料发生变形。
这种情况下,加工时板材被夹具限制,表面看起来比较平整,但当加工结束、夹具松开以后,板材可能发生回弹。
因此,在加工大型塑料板材时,需要结合材料刚性、板材厚度和加工位置,合理安排支撑块和夹具的位置。
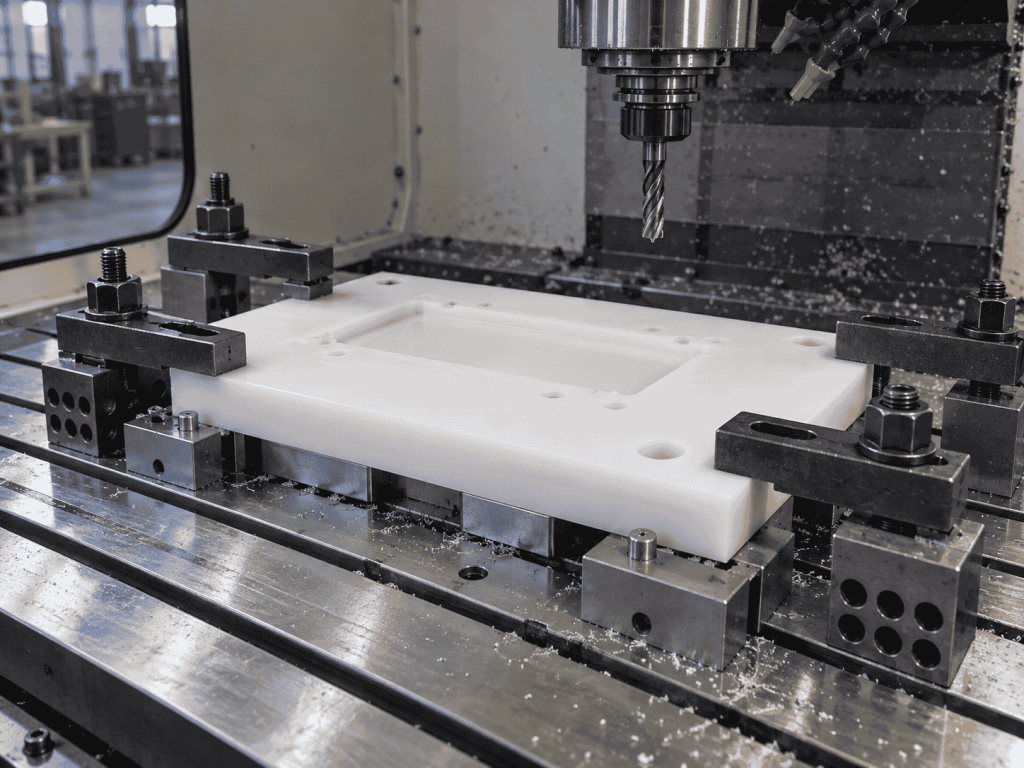
对于厚度较薄、面积较大的零件,更要注意避免局部受力过大。
2. 板材平面度容易受到多种因素影响
平面度是大尺寸工程塑料板材加工中经常需要关注的问题。
板材本身可能存在一定的初始翘曲,同时,切削过程中产生的热量、装夹应力以及材料内部残余应力,也可能影响加工后的平面状态。
例如,超高分子量聚乙烯虽然具有良好的耐磨性和抗冲击性能,但刚性相对较低。
在加工较薄的大面积板材时,如果支撑方式不合理,容易受到切削力和装夹力的影响。
此外,工程塑料通常具有比钢材更明显的热膨胀特性。
当加工区域温度发生变化时,材料尺寸也可能随之变化。
因此,大面积平面铣削不能只关注刀具是否将表面加工平整,还需要考虑加工温度、材料状态以及松夹后的实际平面度。
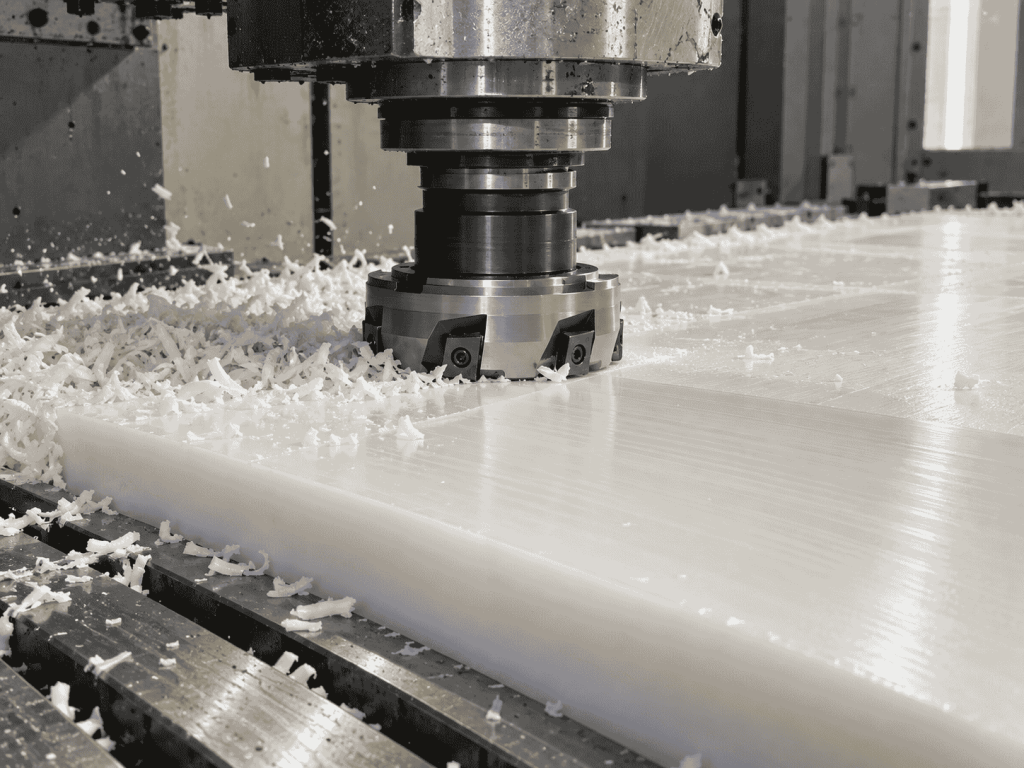
对于平面度要求较高的零件,通常需要结合设计要求选择合适的检测方法,并在规定条件下进行检验。
3. 内部应力释放可能造成板材变形
有些工程塑料板材在加工之前看起来比较平整,但经过大面积铣削、开槽或去除较多材料以后,却会出现弯曲或翘曲。
这与材料内部的残余应力可能存在一定关系。
工程塑料板材在成型、冷却及后续加工过程中,内部可能形成不均匀的应力分布。
当CNC加工去除部分材料以后,原有的应力平衡受到改变,就可能引起工件尺寸或形状变化。
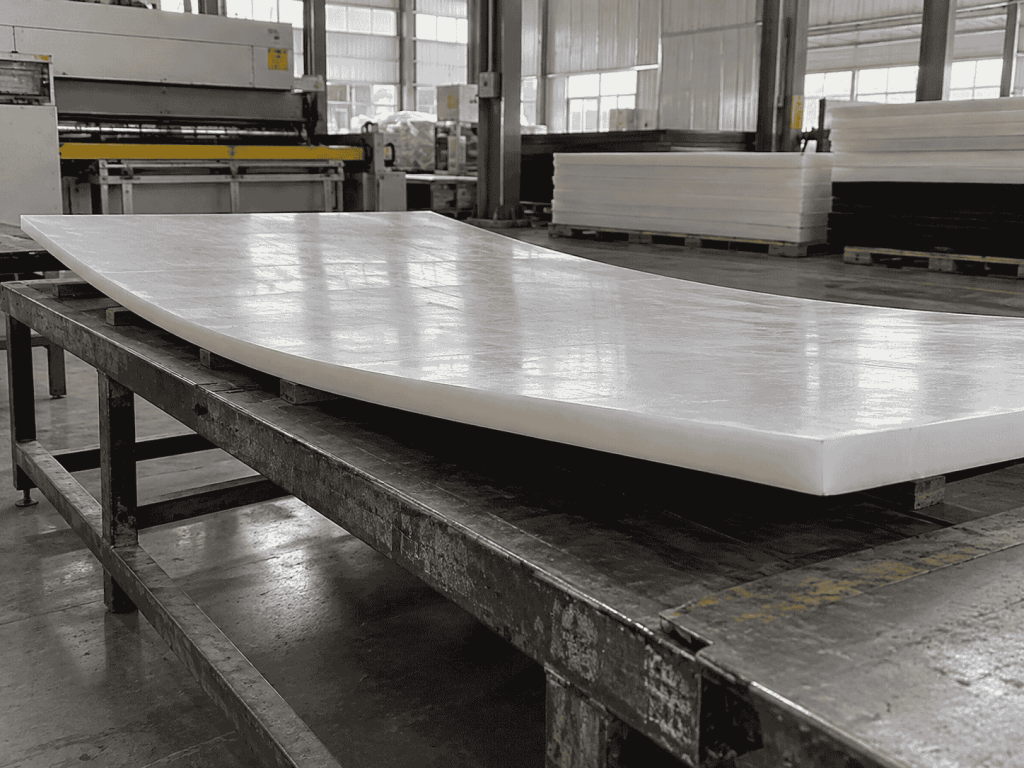
尤其是单面大量铣削、深槽加工或者局部材料去除不均匀的零件,更需要关注这种情况。
对于存在较大加工余量的零件,可以根据实际材料和结构要求安排粗加工与精加工。
先去除主要加工余量,再根据材料特性安排必要的稳定过程,最后完成关键尺寸的精加工。
需要注意的是,不同工程塑料的应力释放和热处理要求并不相同,不能简单采用相同的处理温度或工艺。
三、大型数控设备在工程塑料板材加工中有什么作用?
大尺寸工程塑料板材除了需要合理的加工工艺,还需要具备相应工作范围的设备。
对于普通的小型CNC加工中心来说,工作台尺寸和设备行程可能限制板材的加工范围。
如果一块板材无法在设备上完成整体加工,就可能需要多次调整装夹位置。
虽然这种方式能够解决部分加工需求,但同时也会增加定位和操作难度。
因此,在加工尺寸较大的工程塑料板材时,大型龙门铣床和数控加工设备具有一定优势。
1. 减少重复装夹,提高加工一致性
大型数控设备通常具有较大的工作台和加工行程,能够适应一定范围内的大尺寸板材加工。
对于设备行程允许的工件,可以在一次装夹状态下完成多个区域的铣削、钻孔和开槽工序。
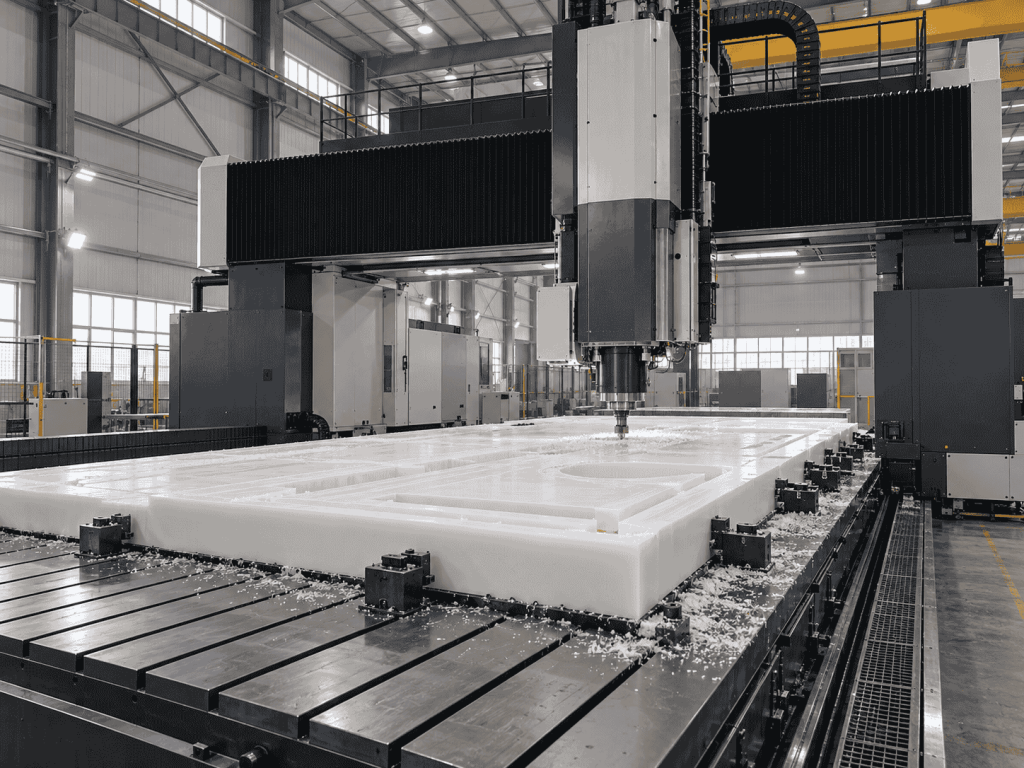
例如,一块大型工程塑料安装板上分布着多个安装孔和定位槽,如果能够在同一加工坐标系下完成加工,就可以减少多次重新定位带来的误差风险。
尤其是孔位较多、分布范围较大的零件,合理的工艺安排有助于改善加工一致性。
2. 适应复杂异形结构加工
实际生产中的工程塑料加工件,并不都是规则的长方形板材。
部分产品需要根据设备结构加工异形轮廓、阶梯面、沉孔、长条槽以及不规则安装位置。
对于这类零件,CNC数控加工可以根据图纸建立加工程序,再通过合适的刀具和加工路径完成相应工序。
在加工过程中,还需要提前考虑刀具避让、装夹位置和切削顺序。
尤其是在板材上加工多个深度不同的结构时,合理安排各道工序,可以减少不必要的重复装夹。
3. 大型设备并不能完全避免材料变形
需要说明的是,大型数控设备虽然能够提供更大的加工空间,但并不意味着加工出来的塑料板材就一定不会变形。
对于工程塑料而言,材料本身的刚性、热膨胀特性、内部应力以及加工环境,仍然会影响最终质量。
即使设备具有足够的加工能力,如果夹具选择不合理,或者切削过程中产生过多热量,同样可能影响板材的尺寸稳定性。
因此,设备能力只是大尺寸工程塑料板材加工的一个基础条件。
真正要提高加工质量,还需要将设备、材料和加工工艺结合起来考虑。
四、山东鸿玺如何开展大尺寸工程塑料板材加工?
对于需要采购大型工程塑料加工件的客户来说,选择加工厂家时,除了关注材料性能,还需要了解工厂的设备配置和实际加工能力。
山东鸿玺新材料科技有限公司是一家从事工程塑料板材、棒材及异形零部件生产加工的企业,涉及超高分子量聚乙烯、尼龙、POM、PP、聚四氟乙烯等多种材料。
公司配备有大型模压设备、龙门铣床、CNC加工中心以及车削、钻孔等加工设备,可以根据不同零件的结构特点安排相应的生产加工工序。
在大尺寸工程塑料板材加工方面,需要重点关注以下几个环节。
1. 加工前先确认图纸和材料
工程塑料板材的加工不能只看外形尺寸。
在正式加工前,还需要了解产品的厚度、安装孔位置、凹槽深度、关键公差和实际使用环境。
例如,同样是大型机械导向板,如果一个零件主要用于滑动导向,另一个零件需要承受较大的长期载荷,那么材料选型和结构设计的考虑因素就可能不同。
因此,在确定加工方案时,需要结合具体工况判断材料是否适用,避免单纯按照外观或价格选择材料。
2. 根据板材结构合理安排加工顺序
对于部分大型工程塑料零件,可能需要经过裁切、粗加工、平面铣削、开槽、钻孔以及精加工等多个步骤。
山东鸿玺在开展工程塑料加工时,可以结合设备条件和零件结构安排相应工序。
对于加工面积较大、局部去除材料较多的板材,需要重点关注装夹稳定性和材料变形。
对于孔位数量较多的安装板,则需要关注加工基准、孔位关系以及不同加工区域之间的尺寸一致性。
通过合理规划加工顺序,有助于减少重复装夹和不必要的加工调整。
3. 根据装配要求进行成品检查
工程塑料加工件最终是否符合使用要求,不仅取决于加工过程中设备显示的尺寸,还取决于成品的实际状态。
对于大尺寸加工件,需要根据图纸要求检查外形尺寸、关键孔位、槽位及必要的平面度指标。
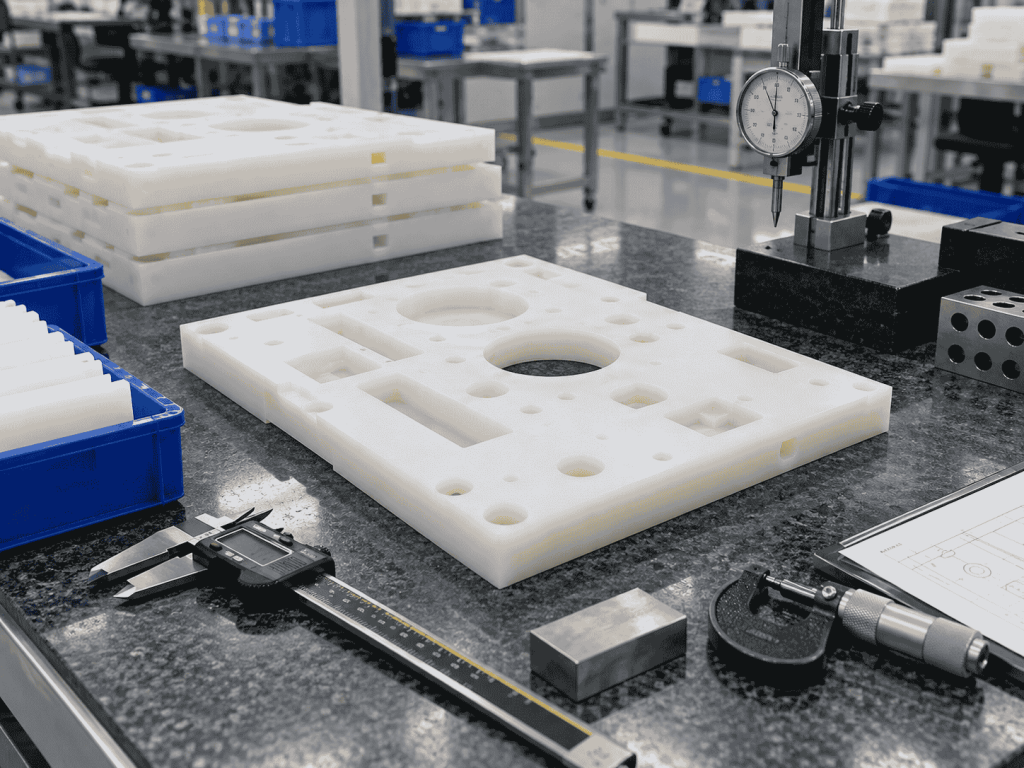
特别是需要与其他设备部件配合安装的产品,更应关注安装位置和相关尺寸之间的关系。
通过加工前的工艺分析、加工过程中的状态控制以及加工后的尺寸检查,可以尽量减少因加工问题导致的装配困难。
山东鸿玺新材料科技有限公司将工程塑料材料生产与机械加工相结合,为不同机械设备提供相应的工程塑料板材、棒材及加工零部件。
五、结语
大尺寸工程塑料板材的CNC加工,并不是简单地使用更大的加工设备。
从材料选择、装夹固定,到平面铣削、加工变形控制和成品检测,每个环节都可能影响最终零件的尺寸和使用效果。
不同工程塑料具有各自的性能特点,尼龙、超高分子量聚乙烯、POM和PP等材料在加工时也需要采用相应的工艺。
对于大型耐磨衬板、导向板、支撑板和异形结构件来说,提前明确图纸要求、安装条件和关键尺寸,是提高加工质量的重要前提。
山东鸿玺新材料科技有限公司通过工程塑料板材生产与CNC机械加工相结合的方式,为客户提供不同类型的工程塑料零部件加工服务。
对于大尺寸工程塑料板材,只有充分了解材料特性,并合理安排装夹方式、加工设备和工艺顺序,才能更好地满足实际设备的安装和使用需求。