在机械设备制造中,尼龙加工件是一类常见的工程塑料零部件。像尼龙滑块、定位块、导向板、支撑块以及各种异形件,都可以通过数控加工设备进行生产。
很多人认为,只要按照图纸把尼龙板材加工成需要的形状就可以了。但在实际生产中,对于结构复杂、尺寸要求较高的零件,往往需要经过粗加工和精加工两个阶段。
那么,这两道工序有什么区别?为什么不能直接一次加工到位?
一、尼龙加工件的结构与材料特点
尼龙是一种常见的工程塑料,具有较好的耐磨性、机械强度和韧性,同时重量较轻,不容易生锈。
根据设备结构和使用要求,尼龙可以加工成带有安装孔、定位槽、台阶面以及复杂轮廓的机械零部件。
例如,尼龙滑块可以应用于设备的滑动导向位置,尼龙定位块主要起到辅助定位和支撑作用。
不同零件对尺寸、表面质量和装配配合的要求不同,因此需要结合具体结构选择合适的加工工艺。
二、加工前准备:为什么要预留加工余量?
尼龙加工件通常需要根据产品图纸选择材料,并确定板材的下料尺寸。
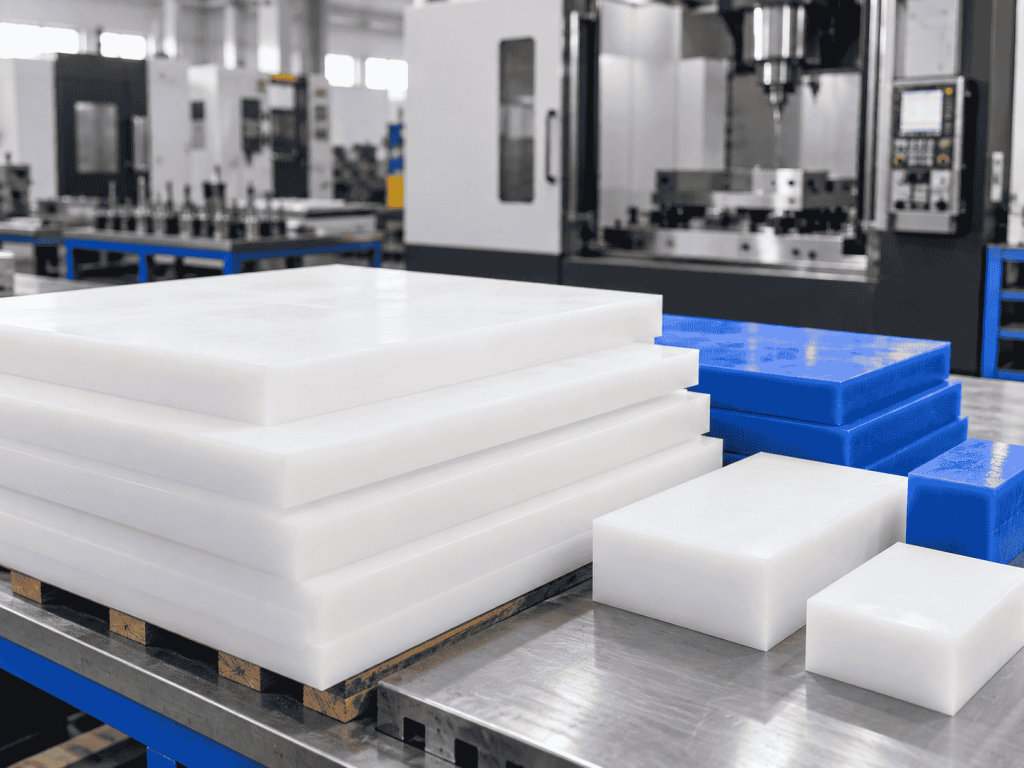
加工之前,首先要确认零件的外形尺寸、孔位分布、结构特点以及关键配合位置。
对于需要进行粗加工和精加工的零件,下料时还要合理预留加工余量。
如果余量不足,可能无法完成后续修整;如果余量过大,则会增加材料去除量和加工时间。
因此,合理安排下料尺寸,是保证后续加工顺利进行的重要一步。
三、粗加工:去除多余材料,形成基本轮廓
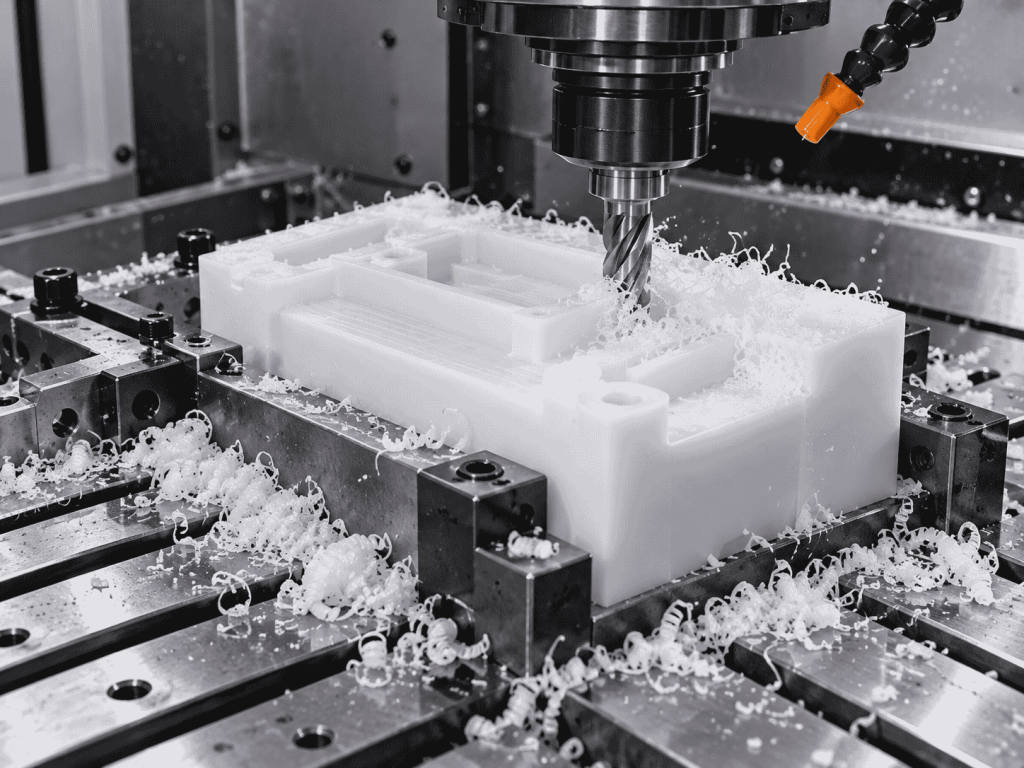
粗加工的主要目的是快速去除多余材料,让尼龙板材逐步形成零件的基本外形。
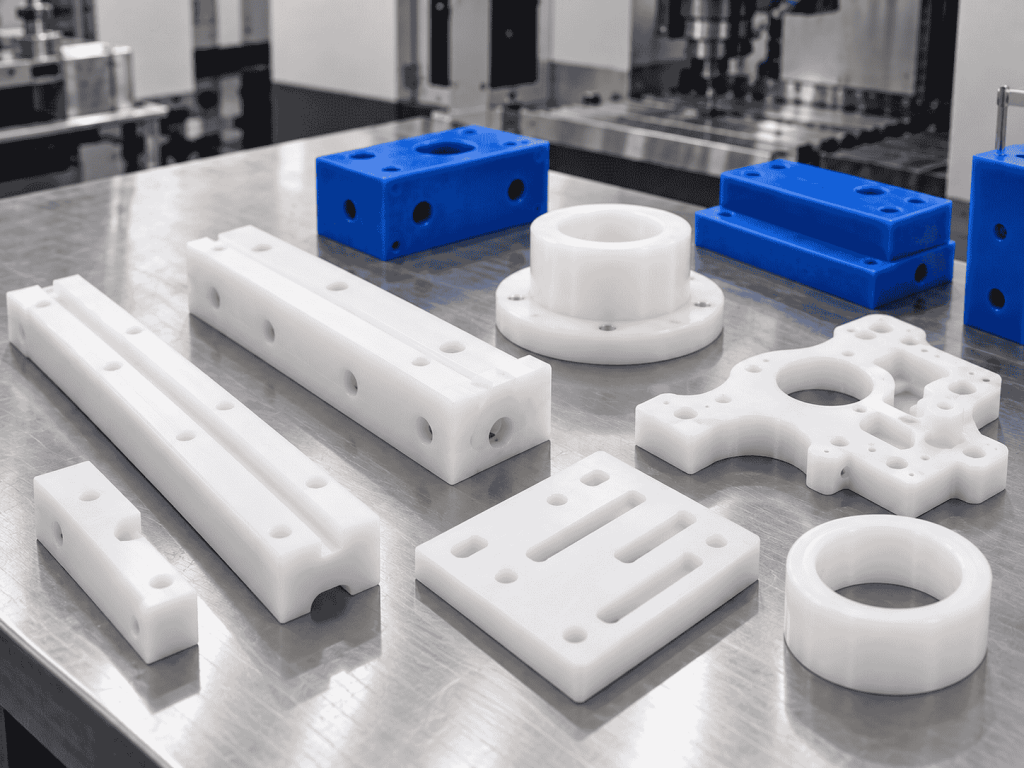
例如,对于带有深槽、台阶或大面积挖空结构的尼龙加工件,可以先通过数控铣削去除主体余量。
这一阶段主要关注材料去除效率、加工稳定性以及后续精加工余量。
由于尼龙的刚性和热膨胀特性与金属不同,大量切削可能引起局部受热或加工后的尺寸变化。
因此,粗加工通常不会直接将所有关键位置加工到最终尺寸。
四、精加工:保证关键尺寸与装配质量
粗加工完成后,需要根据实际情况进行精加工。
精加工主要针对安装孔、定位槽、配合面以及其他尺寸要求较高的位置。
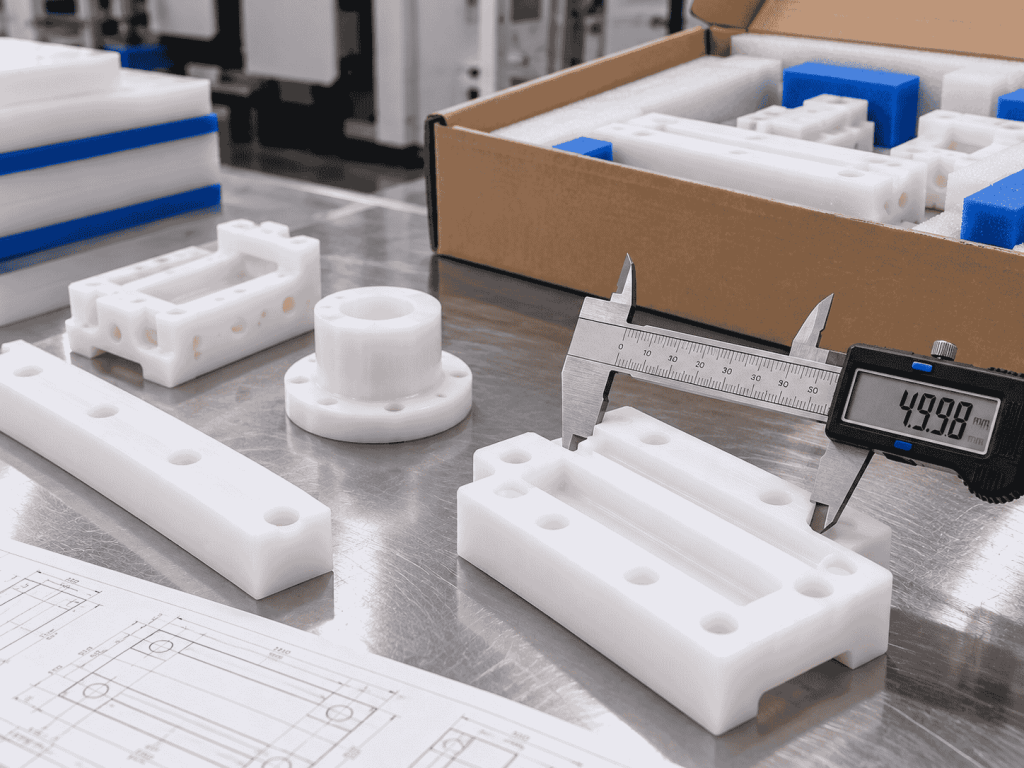
例如,尼龙滑块需要关注与导向结构接触的配合面,尼龙定位块则需要检查安装孔距以及定位面的尺寸关系。
如果孔位发生偏差,或者配合面尺寸不符合要求,就可能出现安装困难、配合间隙不合适等问题。
通过合理安排精加工顺序,可以进一步控制关键尺寸和表面质量,使零件更好地满足装配要求。
五、尼龙加工过程中有哪些实际难点?
尼龙虽然具有较好的机械加工性能,但加工过程中仍然需要注意变形、毛刺和尺寸偏差。
首先是装夹问题。如果夹紧力过大,零件可能发生弹性变形,松开夹具后出现尺寸变化。
其次是切削温度。刀具选择不合适或切削参数控制不当,可能造成局部受热,影响加工表面和尺寸。
另外,尼龙具有一定的吸水性,环境湿度变化也可能影响零件尺寸。
对于薄壁、深槽及结构不对称的加工件,更需要根据实际情况合理安排工序,必要时在粗加工后进行静置和复测,再完成精加工。
六、工厂经验与采购参考
并不是所有尼龙加工件都需要分成两道工序。
对于结构简单、尺寸要求相对宽松的产品,可以采用更加直接的加工方式。而对于复杂异形件或关键尺寸要求较高的零件,合理区分粗加工和精加工更有必要。
山东鸿玺新材料科技有限公司长期从事尼龙及其他工程塑料零部件加工,配备数控铣床、加工中心等设备,可结合产品结构、材料特点及图纸要求安排加工工艺。
对于采购人员来说,提供完整图纸时,还应明确材料要求、使用工况、关键配合尺寸和采购数量,方便加工厂家判断工艺难点。
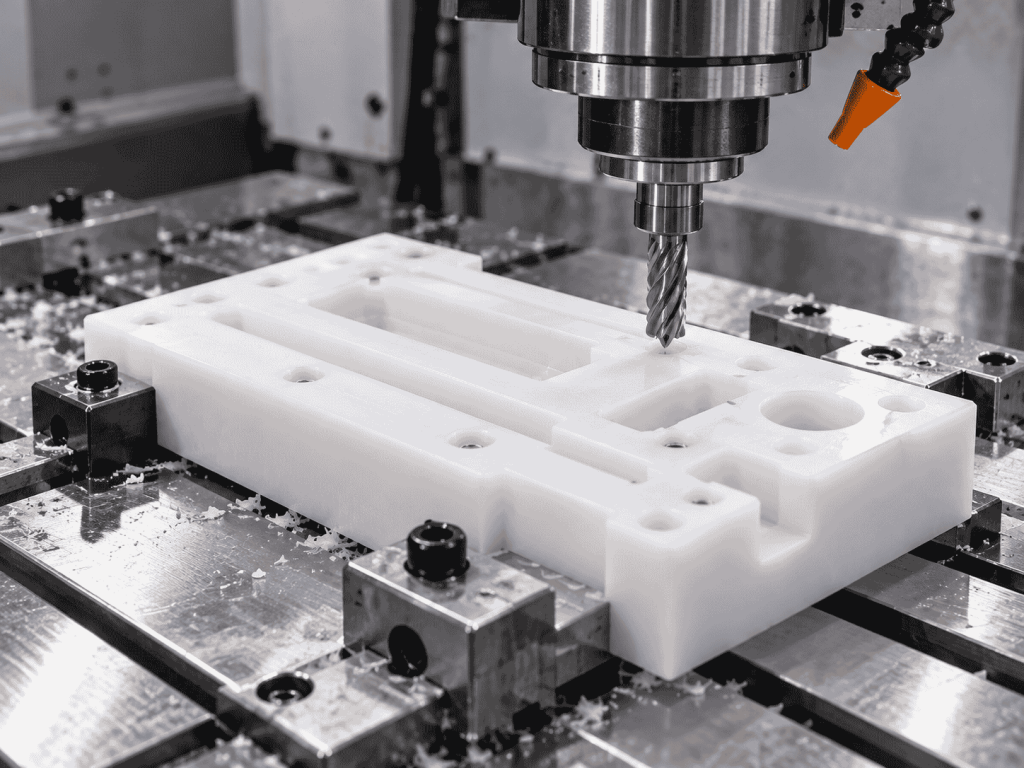
尼龙加工件的质量不仅取决于加工设备,还与工序安排、装夹方式和尺寸控制密切相关。粗加工负责去除余量,精加工负责控制关键尺寸,两者合理配合,才能更好地保证成品质量和实际装配效果。