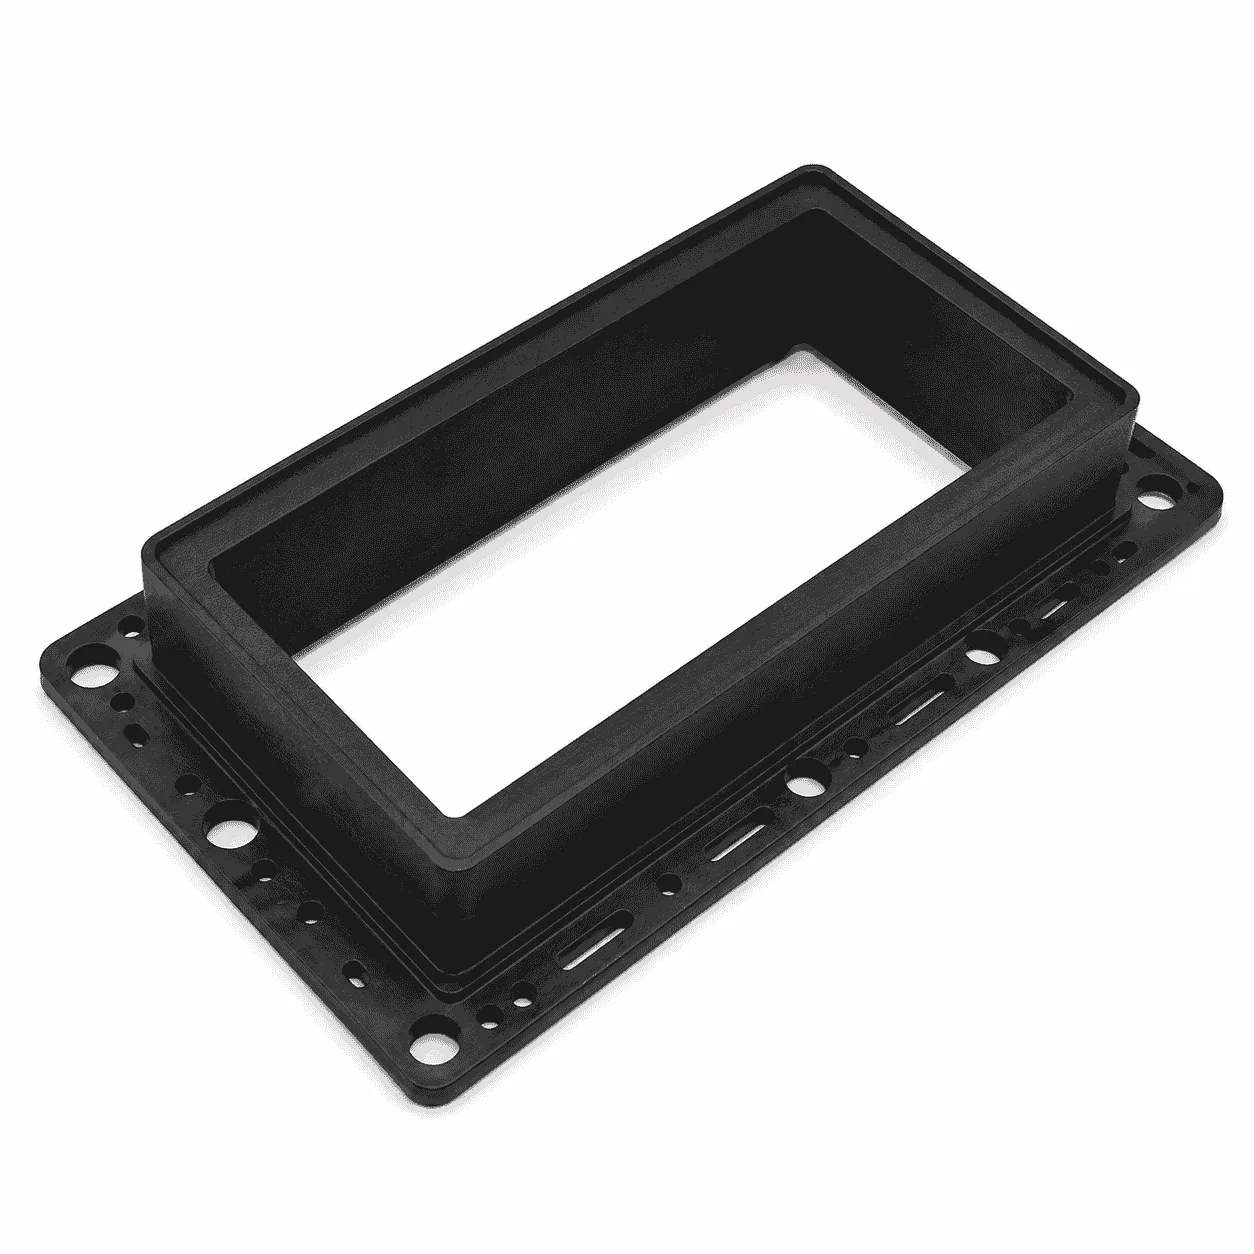
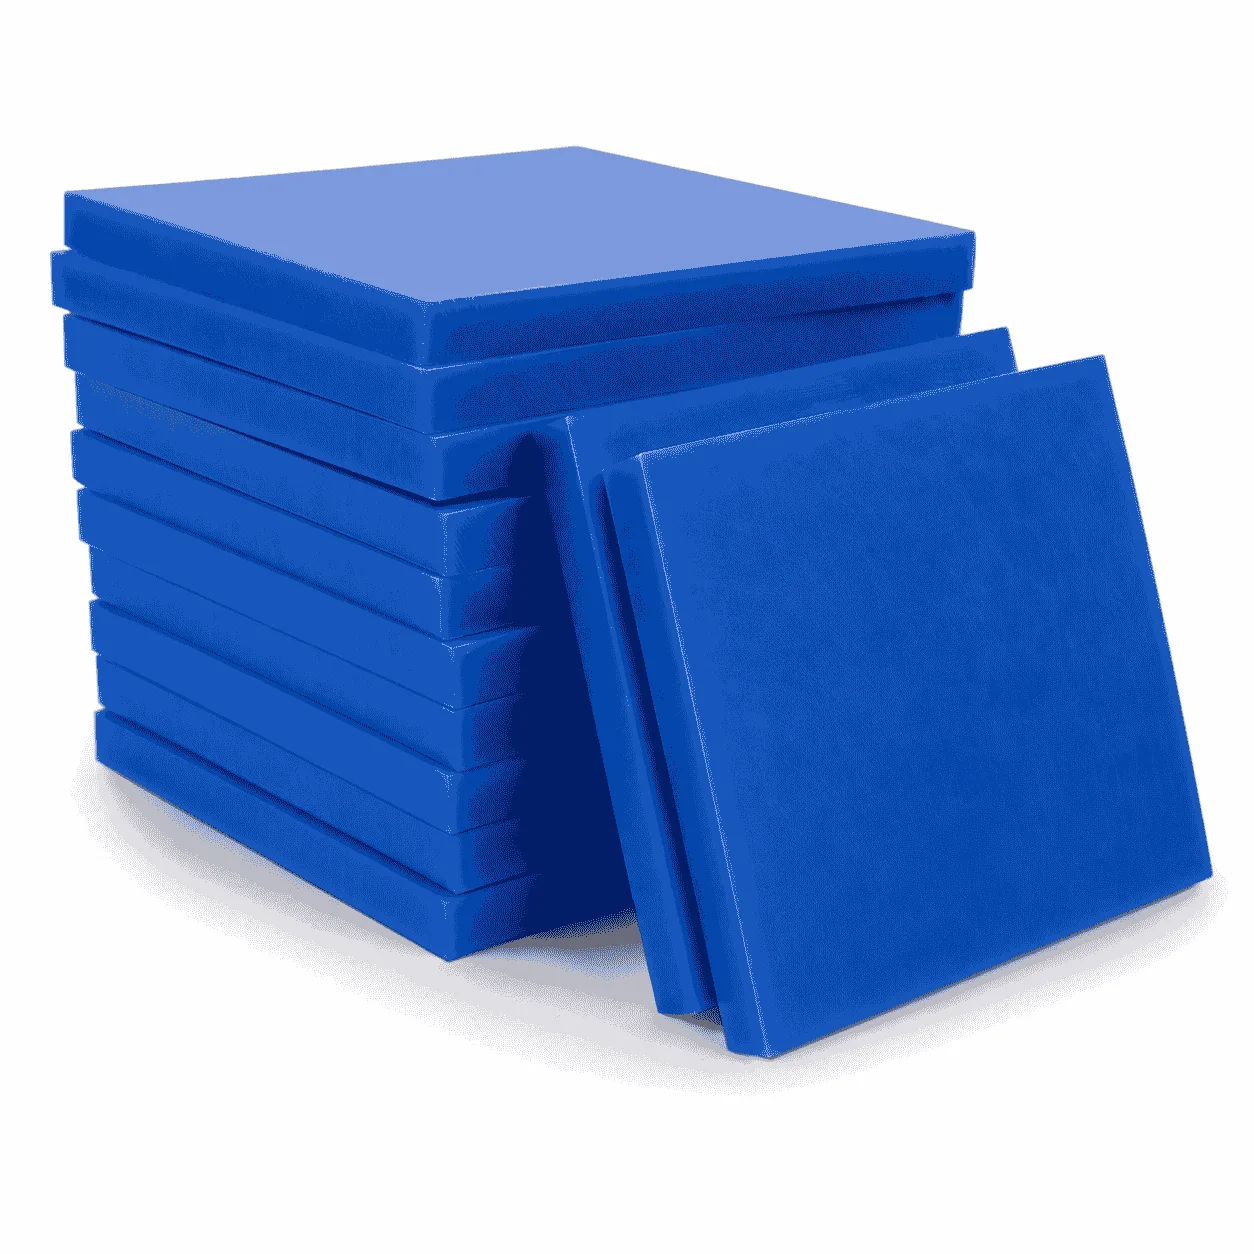
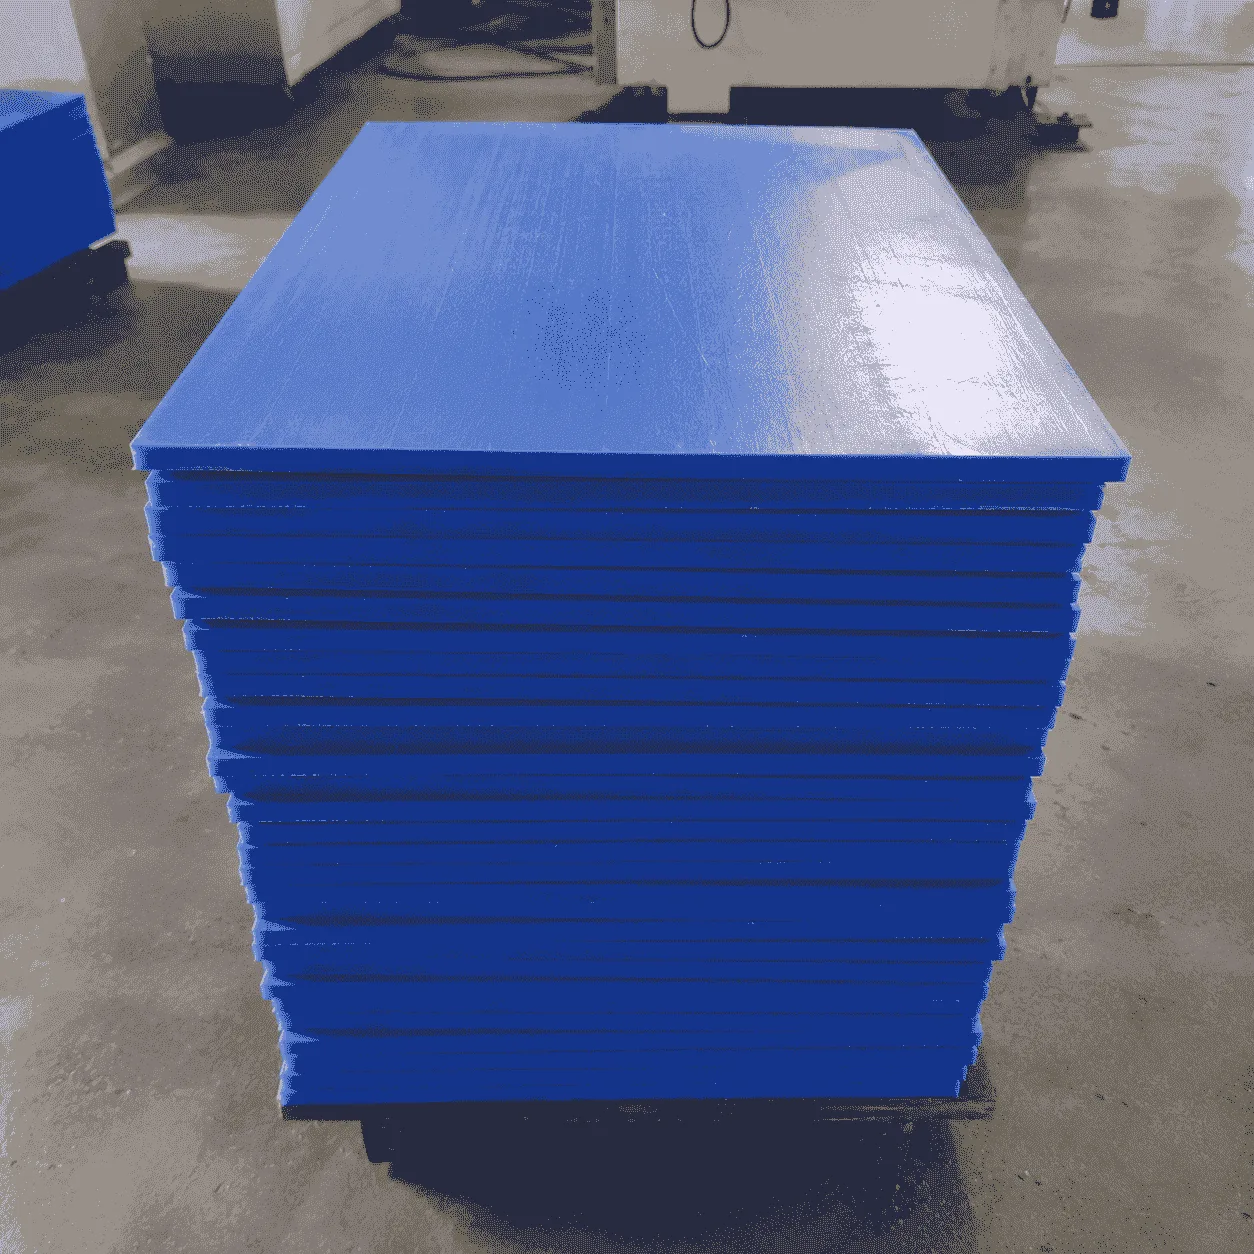
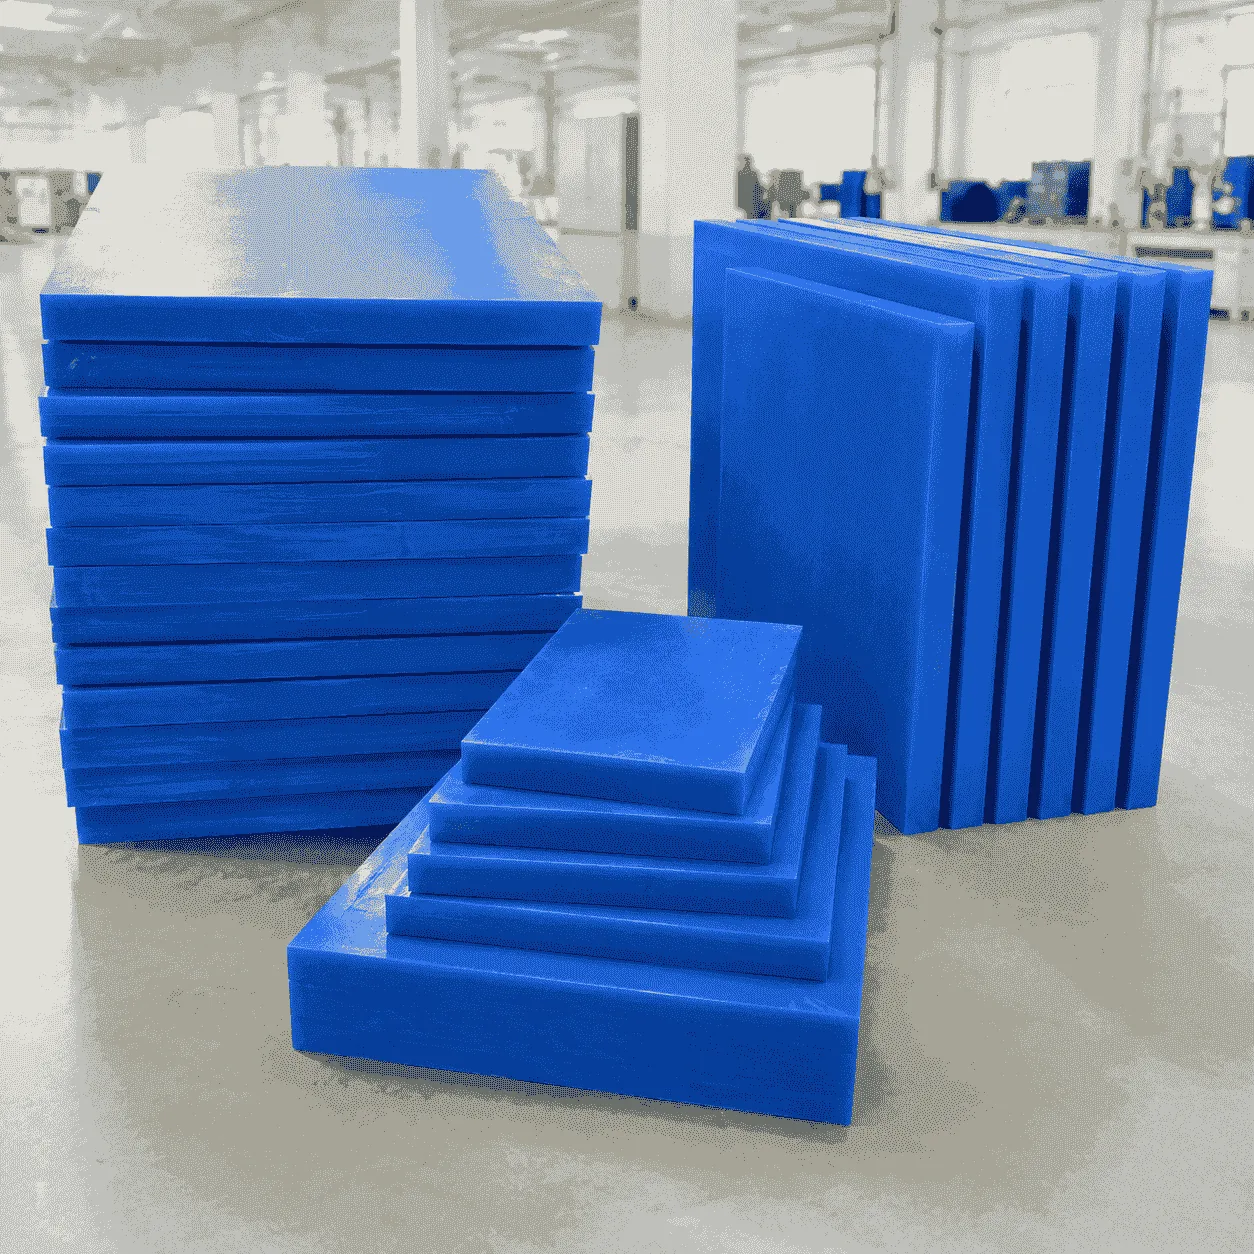
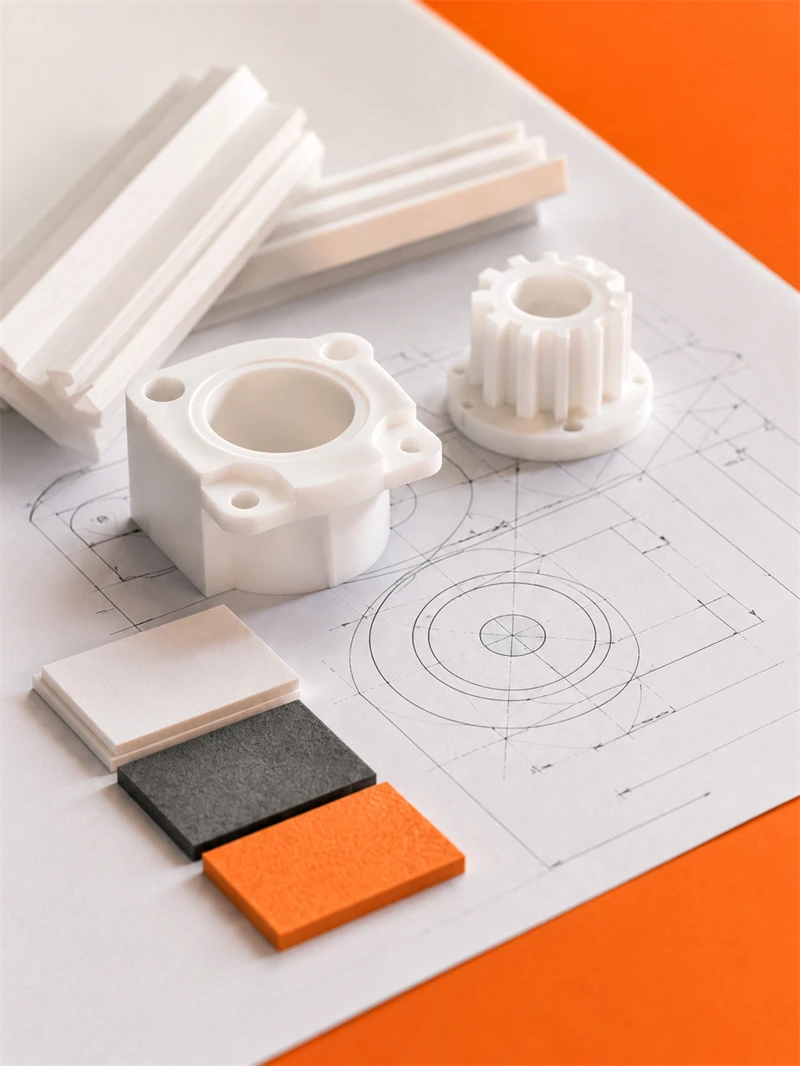
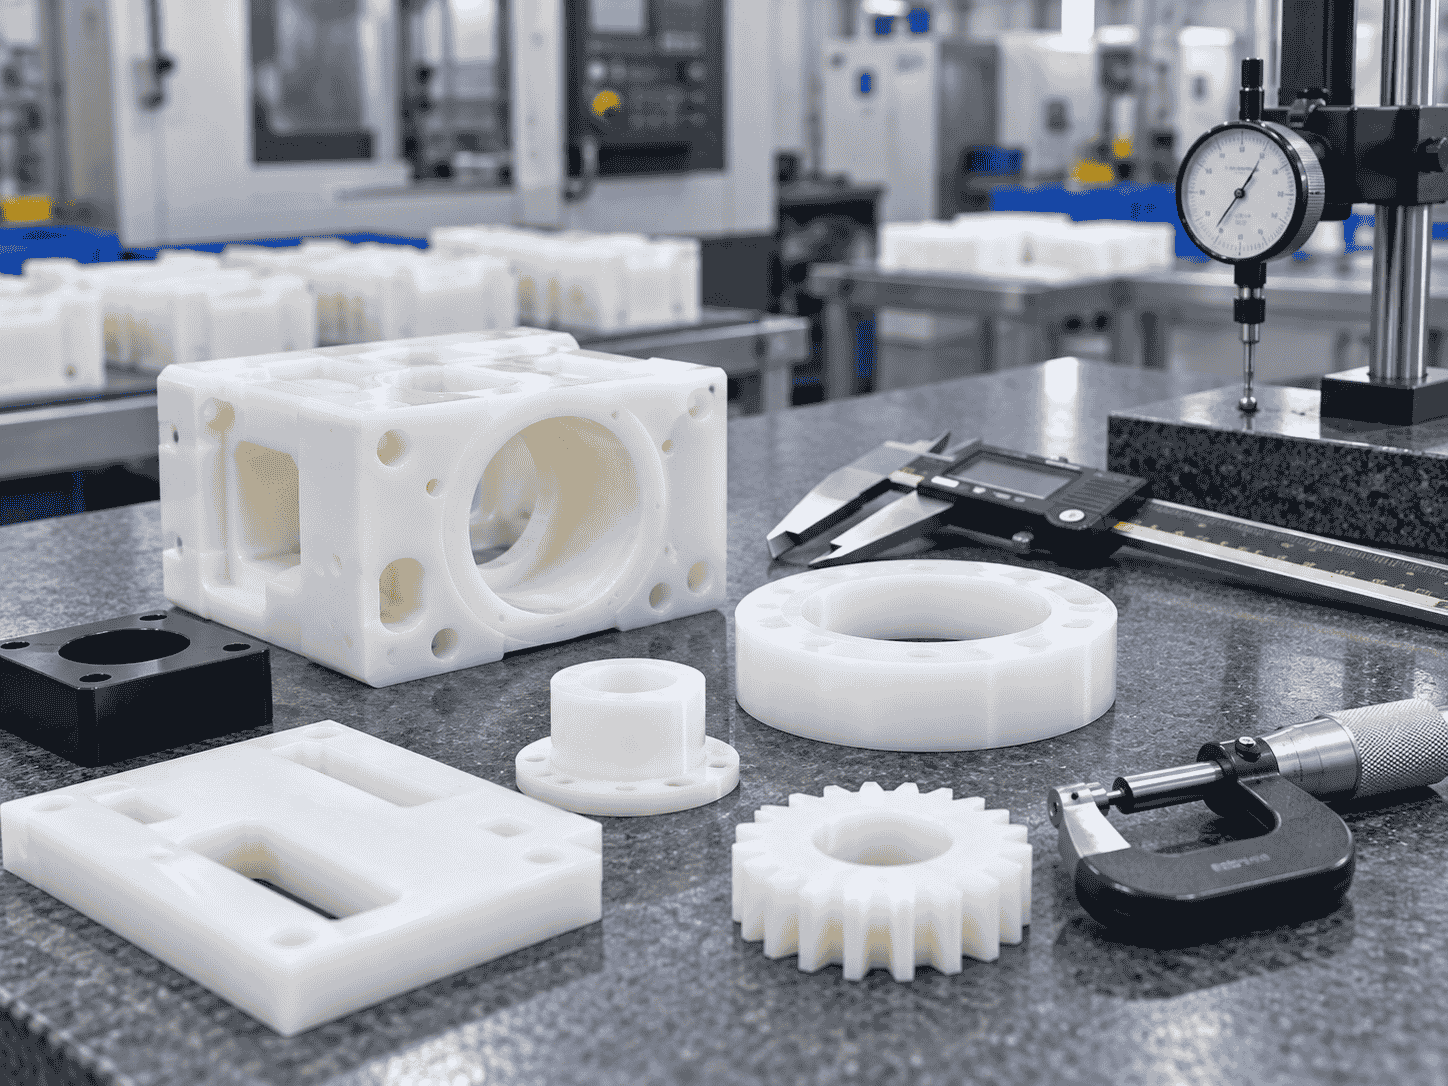
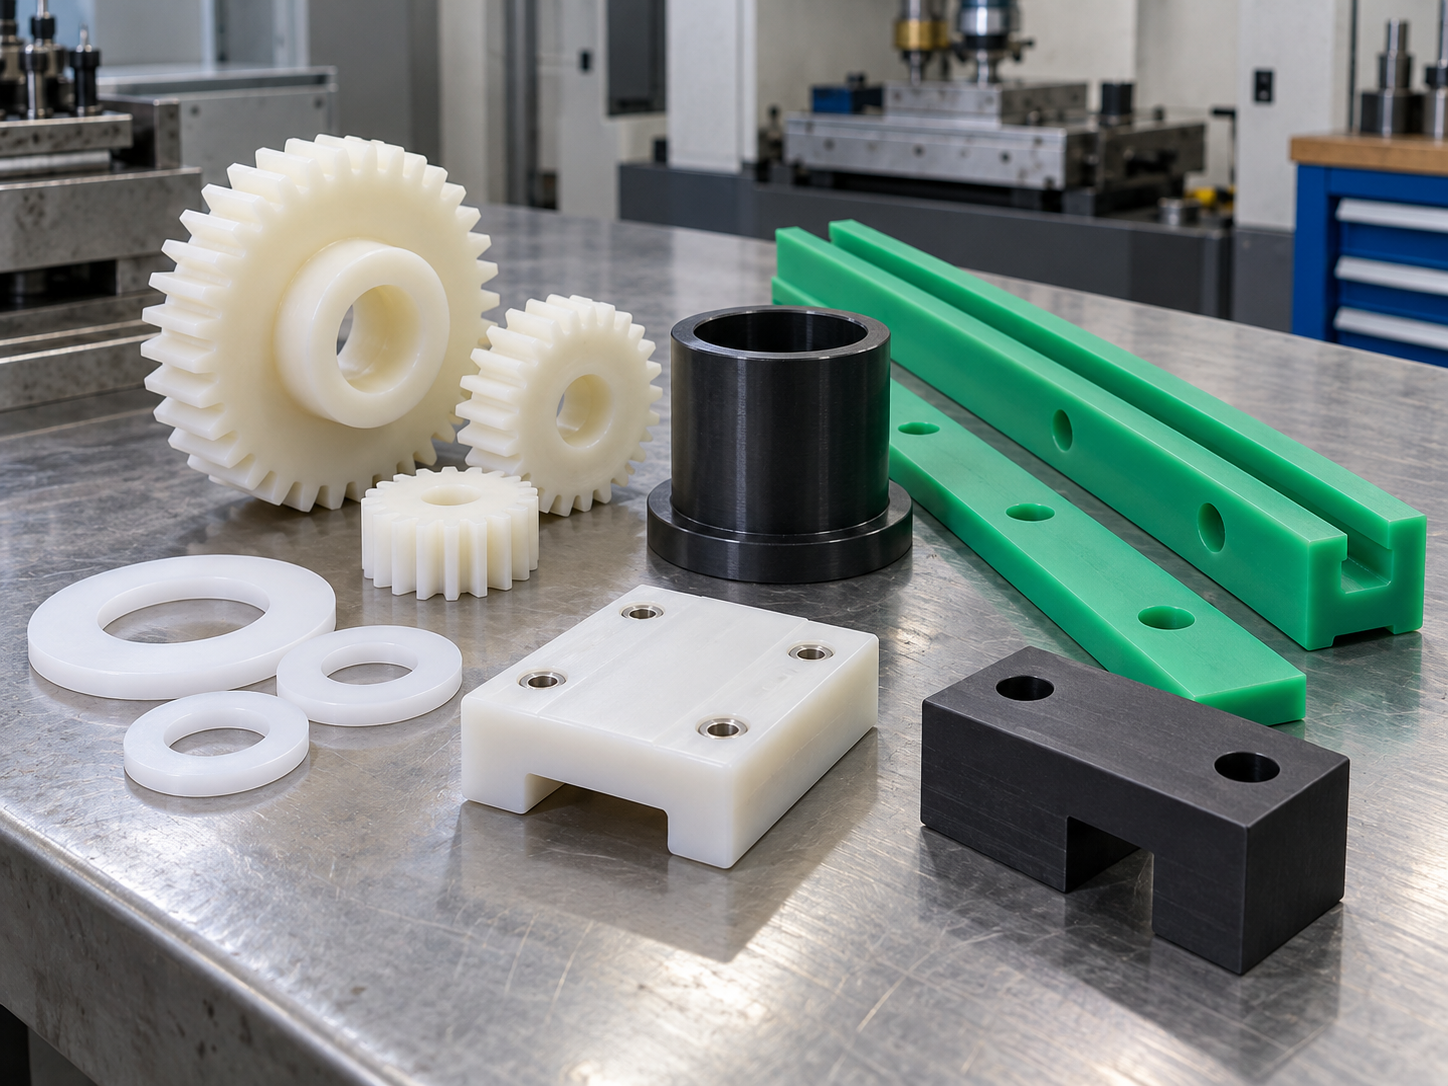
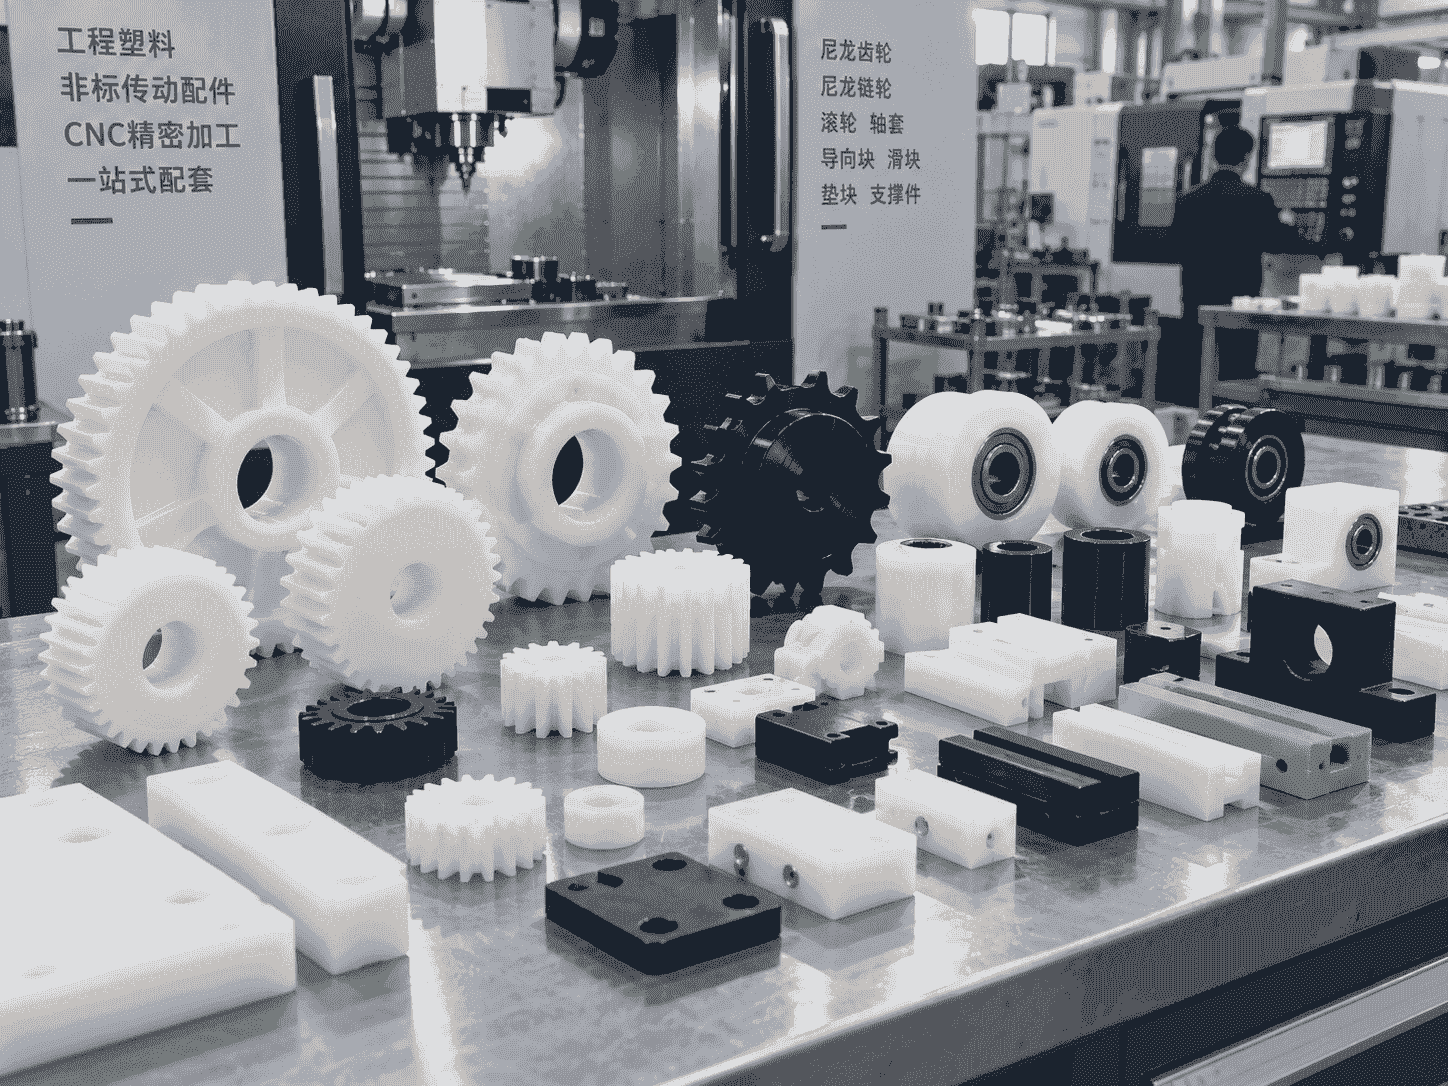
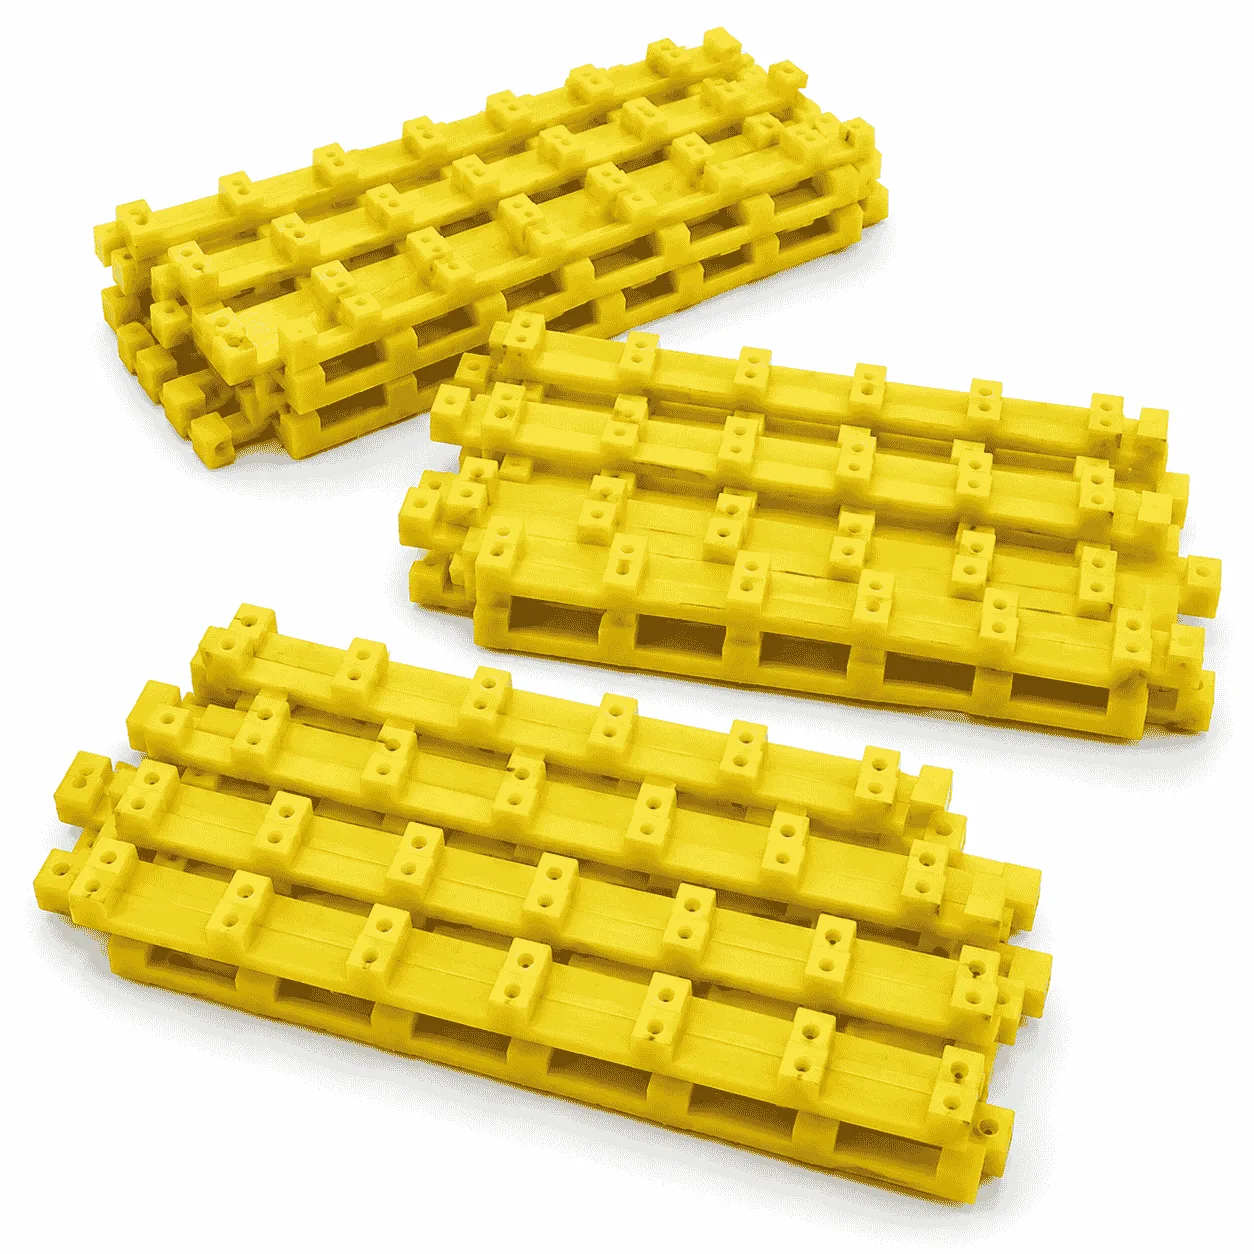
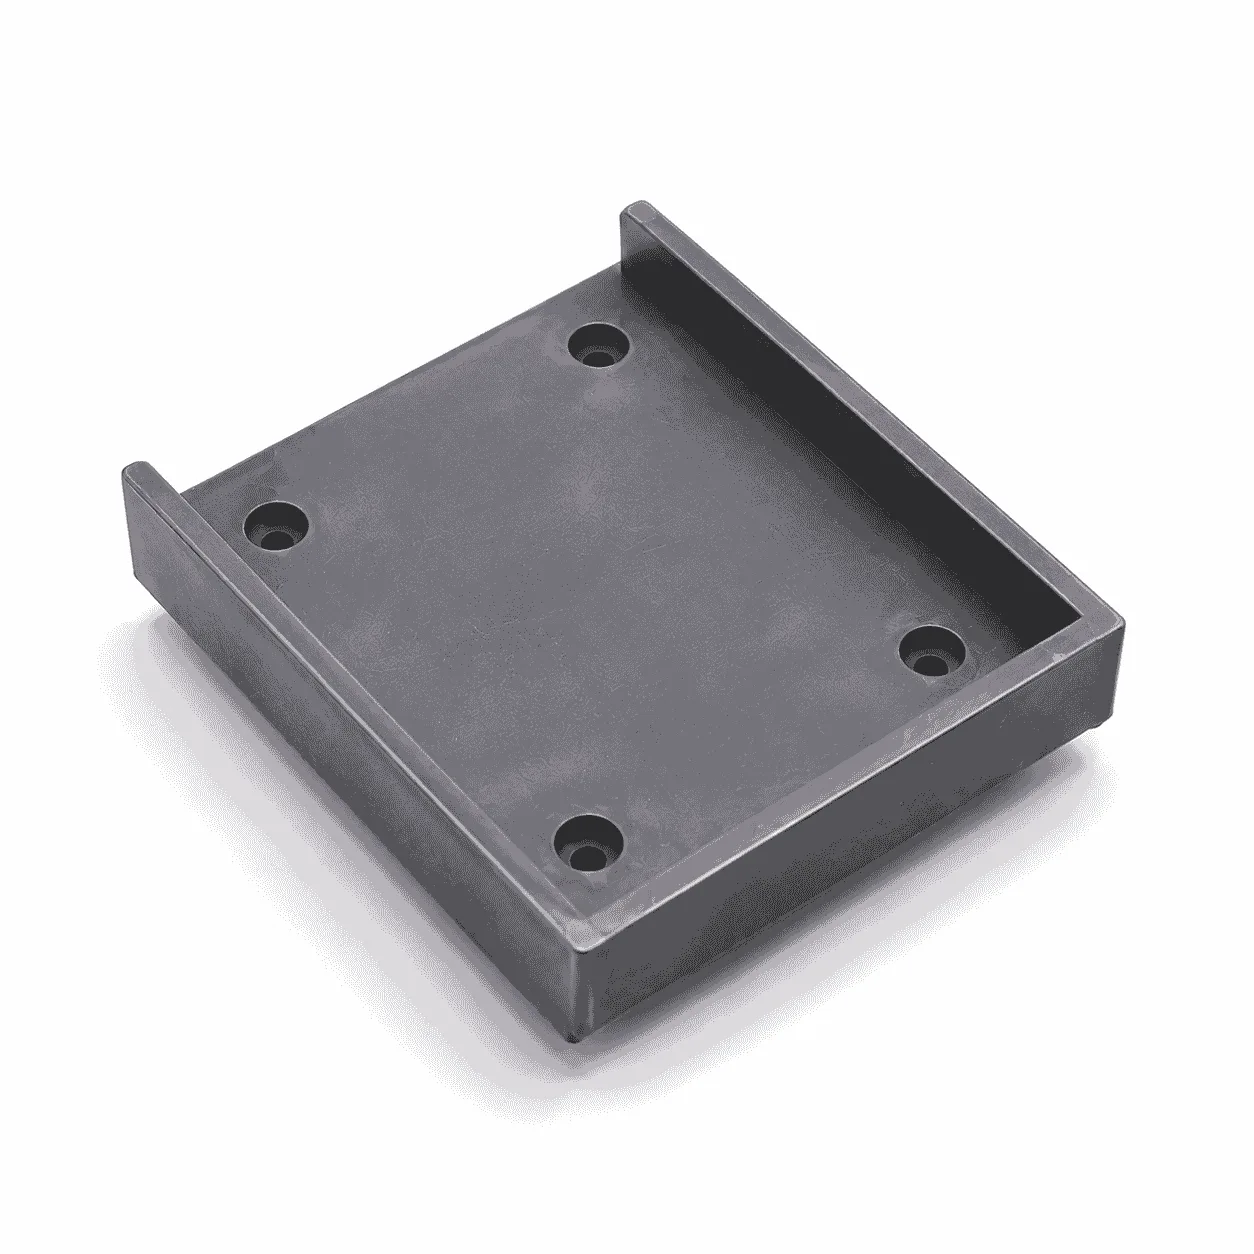
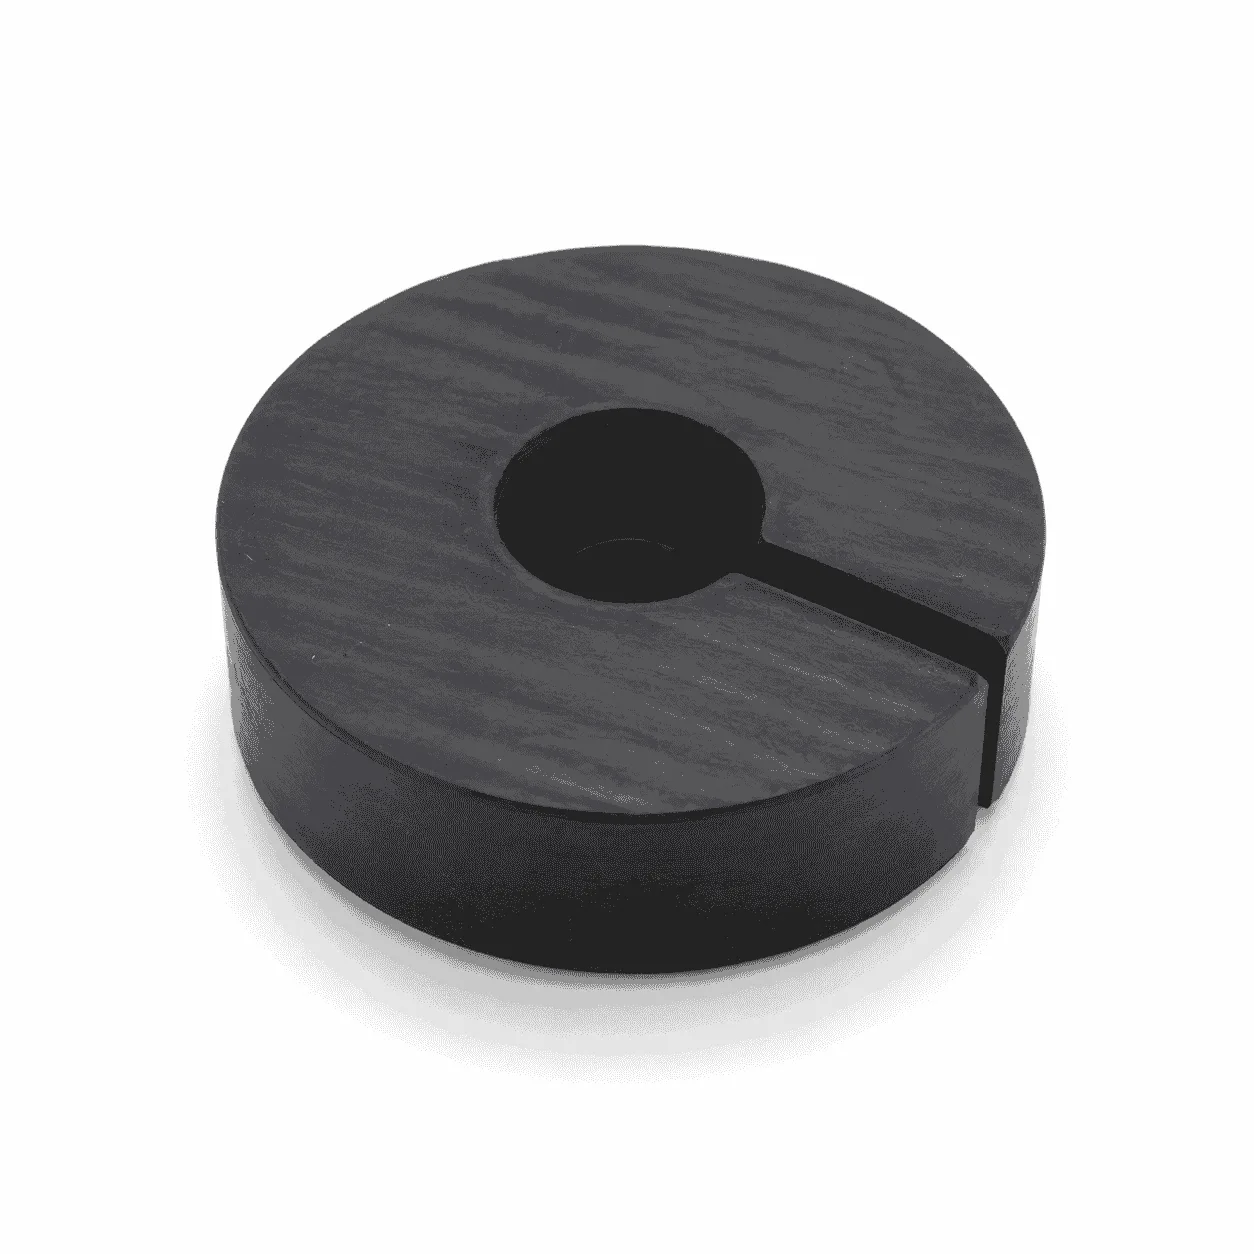
蓝色MC浇铸PA6尼龙工业板是一种以PA6聚酰胺为基础材料,通过己内酰胺单体聚合和模具浇铸工艺生产的平板型工程塑料坯料。产品通常呈蓝色,可直接按照尺寸切割,也可通过CNC机械加工制成滑块、导向板、耐磨衬板、支撑块、垫板、齿轮、滚轮及其他非标准尼龙零件。
MC是Monomer Casting的缩写,国内通常称为单体浇铸尼龙或铸型尼龙。与常规挤出尼龙相比,浇铸工艺更适合生产面积较大、厚度较高的板材,并便于根据使用要求调整材料配方。
MC尼龙具有一定吸湿性,其尺寸、刚性、韧性和电气性能会受到环境湿度、温度及材料调湿状态影响。用于精密加工、滑动配合或长期承载位置时,应根据实际工况设置加工公差和装配间隙。
蓝色MC浇铸PA6尼龙工业板的主要特点
机械强度较好
MC尼龙通常具有较好的拉伸、弯曲和压缩性能,可用于制作设备支撑块、安装板、定位板、滑块和其他承受一般机械载荷的零件。
板材的实际承载能力与材料牌号、厚度、支撑跨度、受力方式、环境温度和载荷持续时间有关。长期受压零件还需要考虑材料蠕变和应力松弛。
耐磨性能较好
MC尼龙可用于存在滑动、滚动和往复摩擦的位置。在载荷、速度、润滑及对磨材料匹配的条件下,可以减少部分金属零件之间的直接摩擦。
普通蓝色MC尼龙不能直接等同于含油尼龙或高耐磨改性尼龙。高速、重载或连续运行位置,应根据需要选择对应改性牌号。
韧性和抗冲击能力较好
材料具有一定韧性,可承受机械设备运行中的一般振动和冲击,适合加工导向块、缓冲垫板和设备防护零件。
低温、尖角结构、薄壁区域和反复交变载荷可能增加开裂风险,设计时应减少应力集中,并设置合理圆角。
具有一定减振降噪作用
尼龙具有一定弹性和阻尼性能。用于滑块、导向板和衬板时,可隔开金属接触面,减少部分碰撞、振动及摩擦产生的噪声。
实际降噪效果还与设备结构、运行速度、安装间隙和运动部件状态有关。
材料本体不易生锈
MC尼龙属于非金属工程塑料,不会像普通碳钢一样产生锈蚀,可用于潮湿、存在油污或需要降低设备局部重量的环境。
与板材加工件配套使用的金属螺栓、嵌件、导轨和设备框架仍需根据环境采取相应防腐措施。
适合机械加工
蓝色MC尼龙板可进行锯切、铣削、钻孔、镗孔、开槽、倒角、螺纹和异形轮廓加工,适合制作平板形、阶梯形、带孔槽及复杂轮廓的非标准零件。
MC尼龙材料基础说明
聚酰胺在国内通常称为尼龙,是一类分子主链中含有酰胺基团的工程塑料。有关材料的基础知识,可以参考百度百科尼龙词条。
MC尼龙通常以己内酰胺为主要单体,在模具内部完成聚合与成型,其基础材料一般属于PA6。该材料属于热塑性聚酰胺,与热固性玻璃钢板或普通树脂浇铸板并不相同。
根据配方不同,MC尼龙可以分为普通型、含油型、二硫化钼改性型和其他耐磨增强型。不同类型在颜色、刚性、摩擦性能和适用工况方面存在差异。
蓝色外观代表什么
蓝色通常用于产品外观、材料识别或设备区域区分。不同生产厂家的蓝色色相、深浅和批次稳定性可能存在差异。
蓝色本身不能证明产品具有固定材料牌号,也不能证明其具备食品接触、自润滑、抗静电、导电、阻燃、耐候或抗菌性能。
采购时应根据材料名称、牌号、生产批次和技术资料进行识别,不能只通过颜色判断材料类型。
MC尼龙板与挤出PA6板的区别
MC尼龙板和挤出PA6板的基础材料均可属于PA6,但生产工艺、常见规格和材料状态有所不同。
- MC尼龙采用单体聚合和模具浇铸工艺;
- 挤出PA6板通常采用尼龙粒料熔融挤出成型;
- MC工艺适合生产较厚和较大尺寸的板材;
- 两类板材的内应力和尺寸偏差可能不同;
- MC尼龙可采用含油或固体润滑改性配方;
- 实际选材应结合尺寸、载荷和加工要求。
MC尼龙板与PA66尼龙板的区别
MC尼龙通常以PA6为基体,与PA66板材在刚性、耐热性、韧性和吸湿表现方面存在差异。
- MC PA6通常具有较好的韧性和抗冲击能力;
- PA66通常具有较高的刚性和耐热变形能力;
- 两种材料均会吸收一定水分;
- 吸湿后尺寸和机械性能可能发生变化;
- 不能仅通过蓝色或本色外观区分材料;
- 应根据具体材料牌号和工况进行选择。
常见规格与供货形式
蓝色MC浇铸PA6尼龙工业板可根据生产条件提供不同长度、宽度和厚度。实际规格应结合模具尺寸、材料牌号、采购数量和后续加工要求确认。
- 不同厚度的蓝色MC尼龙平板;
- 标准整板或按照尺寸切割的小板;
- 普通MC尼龙或指定改性材料;
- 毛坯板、粗加工板或精加工成品;
- 单件样品、小批量及批量供货;
- 按照图纸加工孔槽和异形轮廓。
浇铸板材在聚合、冷却和储存过程中可能存在一定的厚度、平面度、平行度及长度偏差。用于精密零件时,应根据成品尺寸和平面度要求预留合理加工余量。
更多相关材料可以查看站内的工程塑料板材与棒材分类。需要根据图纸完成孔槽、轮廓和精密尺寸加工时,可以查看CNC塑料加工服务页面。
可加工的MC尼龙零件
蓝色MC尼龙板适合加工平板形、块状、阶梯形和带孔槽结构的设备零件,常见产品包括:
- 设备滑块和导向块;
- 耐磨衬板和滑动垫板;
- 自动化工装板和定位板;
- 链条导轨和输送托条;
- 设备支撑块和安装垫块;
- 齿轮、链轮和传动零件;
- 滚轮、滑轮和导向轮;
- 隔板、挡板和限位板;
- 轴承座和机械连接件;
- 其他非标准MC尼龙加工件。
CNC机械加工方式
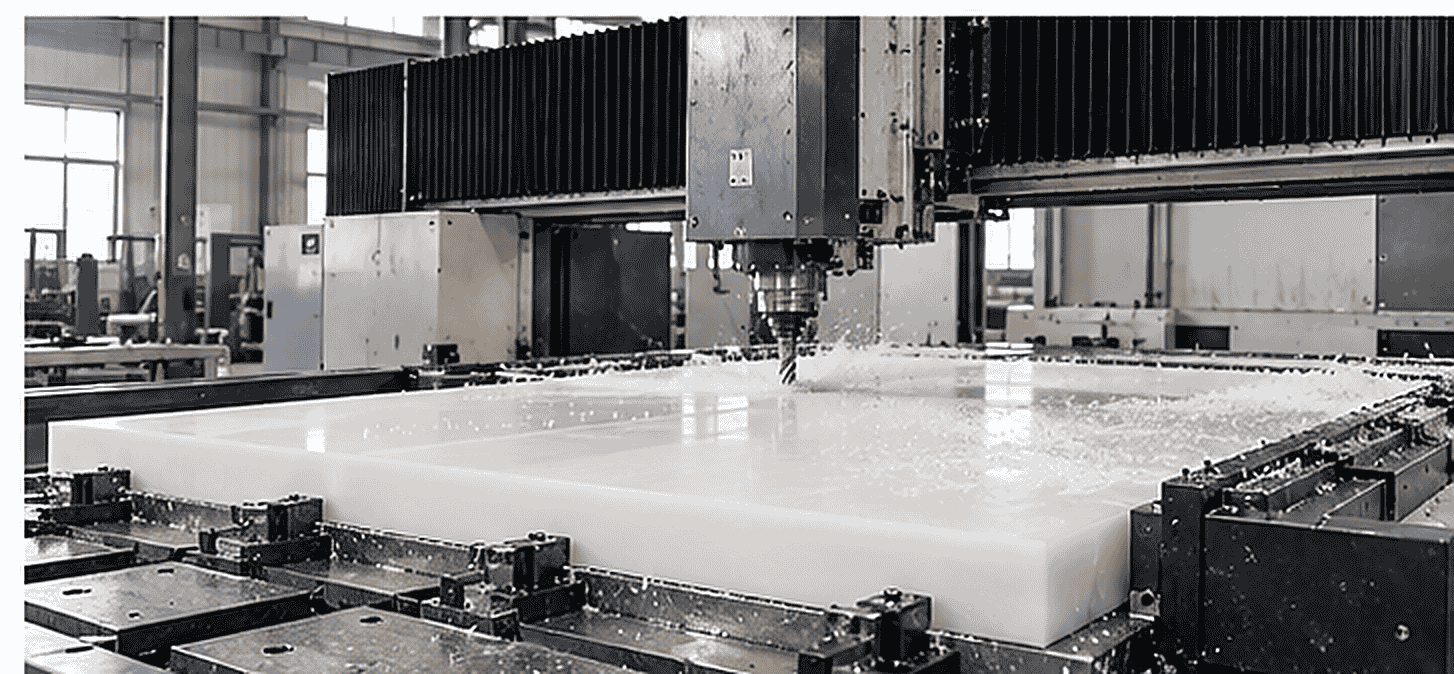
蓝色MC浇铸PA6尼龙工业板可使用数控加工中心、龙门铣床、雕铣机、钻床和锯切设备进行加工。常见流程包括材料下料、基准面加工、粗铣、静置、精铣、钻孔、开槽、去毛刺和尺寸检验。
板材切割
可以根据零件外形和加工余量进行锯切或数控切割。下料时应合理排版,避免余量不足影响后续精加工。
平面铣削
平面铣削可用于控制板材厚度、平面度和平行度。大面积薄板加工时,应采用均匀压紧和分阶段切削,减少翘曲。
孔槽加工
板材可以加工通孔、盲孔、沉孔、沉头孔、长圆孔、定位槽和导向槽。深孔及深槽加工时应及时排出切屑,减少局部温升。
异形轮廓加工
通过CNC铣削可加工圆弧、斜面、台阶、开口和复杂外轮廓。内角位置应根据刀具直径设置合理圆角。
螺纹和金属嵌件
具有足够厚度的MC尼龙零件可以加工内外螺纹。需要频繁拆装或承受较大锁紧力时,可以采用贯穿螺栓、金属螺母或适配的螺纹嵌件。
机械加工注意事项
- 使用锋利且排屑顺畅的刀具;
- 根据板材厚度和材料牌号调整加工参数;
- 控制连续切削产生的局部温升;
- 避免夹紧力过大造成板材局部变形;
- 大面积板件加工时采用多点均匀支撑;
- 粗加工后可静置,再完成精加工;
- 深孔和深槽加工时及时清理切屑;
- 关键尺寸应在材料温度稳定后复检。
尼龙切削时具有一定韧性,刀具不锋利或参数不合理时可能出现毛刺、拉丝和表面挤压。加工完成后应去除毛刺,并检查孔口、槽口和薄壁区域。
板材内应力与加工变形
MC尼龙板在聚合、冷却和储存过程中可能形成一定内部应力。大面积去除单侧材料或一次切削量过大时,内部应力重新分布可能造成板件弯曲和翘曲。
精度要求较高的板件可以采用双面交替加工、分层去除、粗加工后静置和最终精加工相结合的方式。加工基准和装夹方案也应根据零件形状合理安排。
吸湿性与尺寸稳定性
MC尼龙属于PA6材料,会从空气或水中吸收一定水分。吸湿后板材尺寸可能增加,刚性和电气性能可能下降,韧性也可能发生变化。
精密零件加工时,应明确尺寸是在干态、自然平衡状态还是调湿状态下检验。原材料储存、加工和测量环境应尽量保持一致。
用于水洗、潮湿或温湿度变化较大的设备时,应根据实际环境设置装配间隙,避免吸湿后出现卡紧或定位尺寸变化。
结构设计与安装注意事项
尼龙的热膨胀、吸湿变化和弹性变形通常高于金属,设计安装孔、定位槽和配合尺寸时,不能完全照搬金属零件的公差。
螺栓固定位置应设置足够的承压面积,避免紧固力集中造成板材凹陷。较长或面积较大的板件可以采用长圆孔,为材料尺寸变化提供一定空间。
内孔、槽底、台阶和尖角位置应设置合理圆角,减少应力集中。薄壁结构应避免局部承受过大的锁紧力和冲击载荷。
耐磨与润滑说明
普通蓝色MC尼龙具有一定耐磨和低摩擦性能,但不能理解为在所有工况下均可长期无润滑运行。
用于滑块、导向板和耐磨衬板时,应明确载荷、速度、对磨材料、表面粗糙度、润滑方式和连续运行时间。高载荷、高速度或散热条件较差时,摩擦温升可能加快磨损。
需要更低摩擦或较高耐磨性能时,可以评估含油MC尼龙、二硫化钼尼龙或其他耐磨改性材料。
使用温度与长期承载说明
MC尼龙具有一定耐热能力,但具体长期使用温度应根据材料牌号、载荷、零件厚度、运行时间和环境介质确定。
温度升高后,材料刚性和长期承载能力可能下降。持续受压的支撑块、垫板和滑块还应考虑蠕变,不能仅依据室温下的短期强度确定结构尺寸。
耐化学介质说明
MC尼龙对多种油脂、润滑剂、燃料和部分化学介质具有一定耐受能力,但强酸、强氧化剂和部分溶剂可能影响材料结构及机械性能。
用于化学介质、清洗剂或成分复杂的生产环境时,应提供介质名称、浓度、温度和接触时间,必要时通过材料相容性资料或样件测试进行确认。
常见应用领域
- 自动化装配和检测设备;
- 包装、输送和分选机械;
- 矿山及物料搬运设备;
- 纺织、印刷和卷材机械;
- 汽车制造辅助工装;
- 农业及环保设备;
- 起重和机械传动装置;
- 设备维修和替换零件;
- 滑动导向及耐磨支撑机构;
- 其他需要MC尼龙加工件的设备。
特殊性能说明
普通蓝色MC尼龙不能默认具备食品接触、阻燃、抗静电、导电、耐候、抗菌或长期高温使用性能。需要相应功能时,应选择专用材料牌号,并核验完整材料体系的检测资料。
蓝色也不能证明材料属于含油、自润滑或增强尼龙。相同颜色的板材可能采用不同PA基材和改性配方,应通过材料标识和技术资料进行确认。
加工前需要确认的参数
- 板材长度、宽度和厚度;
- 蓝色色差及外观要求;
- 普通MC尼龙或改性材料牌号;
- 整板、切割板或加工成品要求;
- 二维图纸、三维模型或实物样品;
- 关键尺寸、公差和平面度要求;
- 载荷、速度和零件受力方式;
- 工作温度、湿度及运行时间;
- 润滑方式和对磨材料;
- 接触介质及清洗条件;
- 安装孔、螺纹和金属嵌件要求;
- 所需材料证明和检测资料。
质量检查内容
板材生产或到货后,可以根据采购要求检查长度、宽度、厚度、平面度、颜色和表面状态。产品不应存在影响加工和使用的明显裂纹、严重划伤、大面积气泡或明显杂质。
对材料类型有明确要求时,应核对MC尼龙牌号、改性类型和生产批次,避免与挤出PA6板、PA66板或其他蓝色工程塑料板混放。
零件加工完成后,应按照图纸检查长度、宽度、厚度、孔距、槽宽、槽深、平面度、平行度和装配尺寸。批量生产前可先完成首件检验和设备试装。
储存与搬运建议
蓝色MC浇铸PA6尼龙工业板应存放在平整、清洁且远离热源的位置,避免长时间靠墙倾斜、局部受压或受到强烈日晒。
大面积板材应平放并采用均匀支撑,搬运时避免单点受力和过度弯折。不同厚度、材料牌号和生产批次应分类存放,并保留材料标识。
常见问题
蓝色MC尼龙板是什么材料?
通常是以PA6为基础材料,通过己内酰胺单体聚合和浇铸工艺制成的工程塑料板材。
蓝色代表含油尼龙吗?
不代表。蓝色可能只是外观颜色,是否属于含油或其他改性尼龙,应根据材料牌号和技术资料确认。
MC尼龙板会吸水吗?
会。MC尼龙属于PA6材料,吸湿后尺寸、刚性、韧性和电气性能可能发生变化。
MC尼龙板可以加工滑块和衬板吗?
可以,但需要根据载荷、速度、配合间隙、工作温度、对磨材料和润滑方式确定零件结构及材料牌号。
MC尼龙板可以直接替代金属板吗?
不能直接认定。尼龙与金属在刚性、承载能力、耐温、蠕变和热膨胀方面存在差异,需要根据结构重新评估。
蓝色MC尼龙板可以接触食品吗?
不能仅根据颜色或MC尼龙名称判断。用于食品接触时,需要核验基础树脂、色母、添加剂、加工过程和相应符合性资料。
可以加工螺纹和安装孔吗?
可以加工通孔、沉孔、沉头孔、长圆孔和螺纹。频繁拆装或承受较大锁紧力时,建议评估金属嵌件或贯穿螺栓结构。
可以按照图纸加工非标准零件吗?
可以根据二维图纸、三维模型或实物样品完成切割、铣削、钻孔、镗孔、开槽、螺纹和异形轮廓加工。
产品供货说明
蓝色MC浇铸PA6尼龙工业板可作为自动化设备、包装机械、输送装置、矿山机械、汽车工装和滑动导向机构中非标准尼龙零件的加工材料。可根据项目要求确认板材尺寸、材料牌号、使用工况及后续加工内容,并按照最终图纸完成下料、CNC加工和尺寸检验。