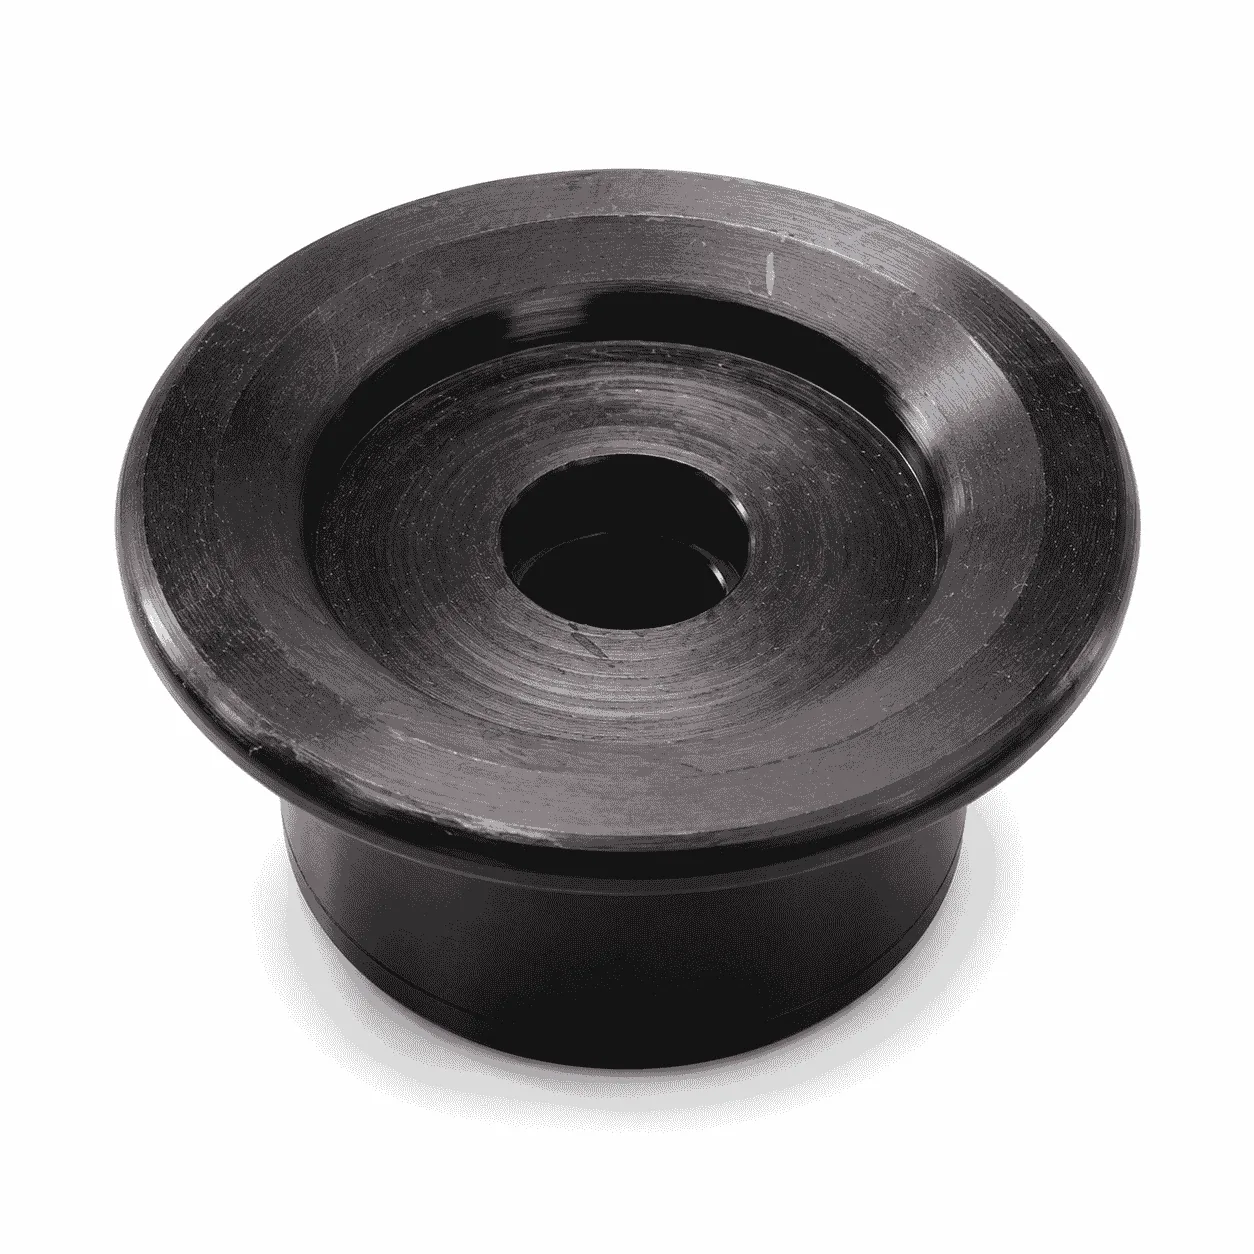
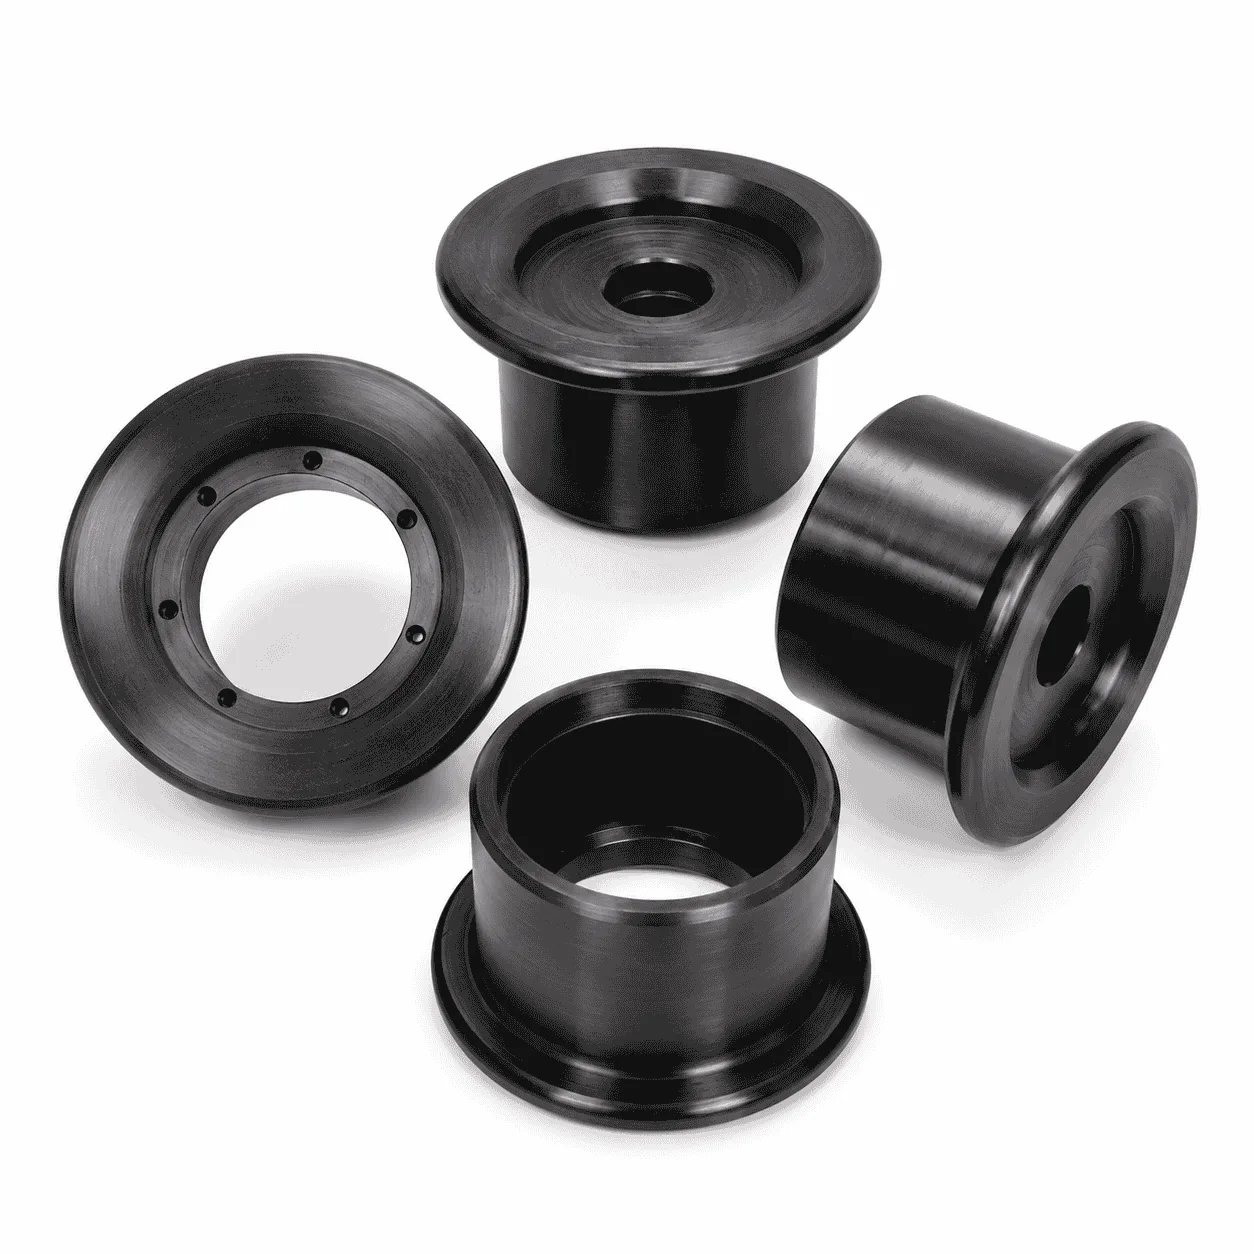
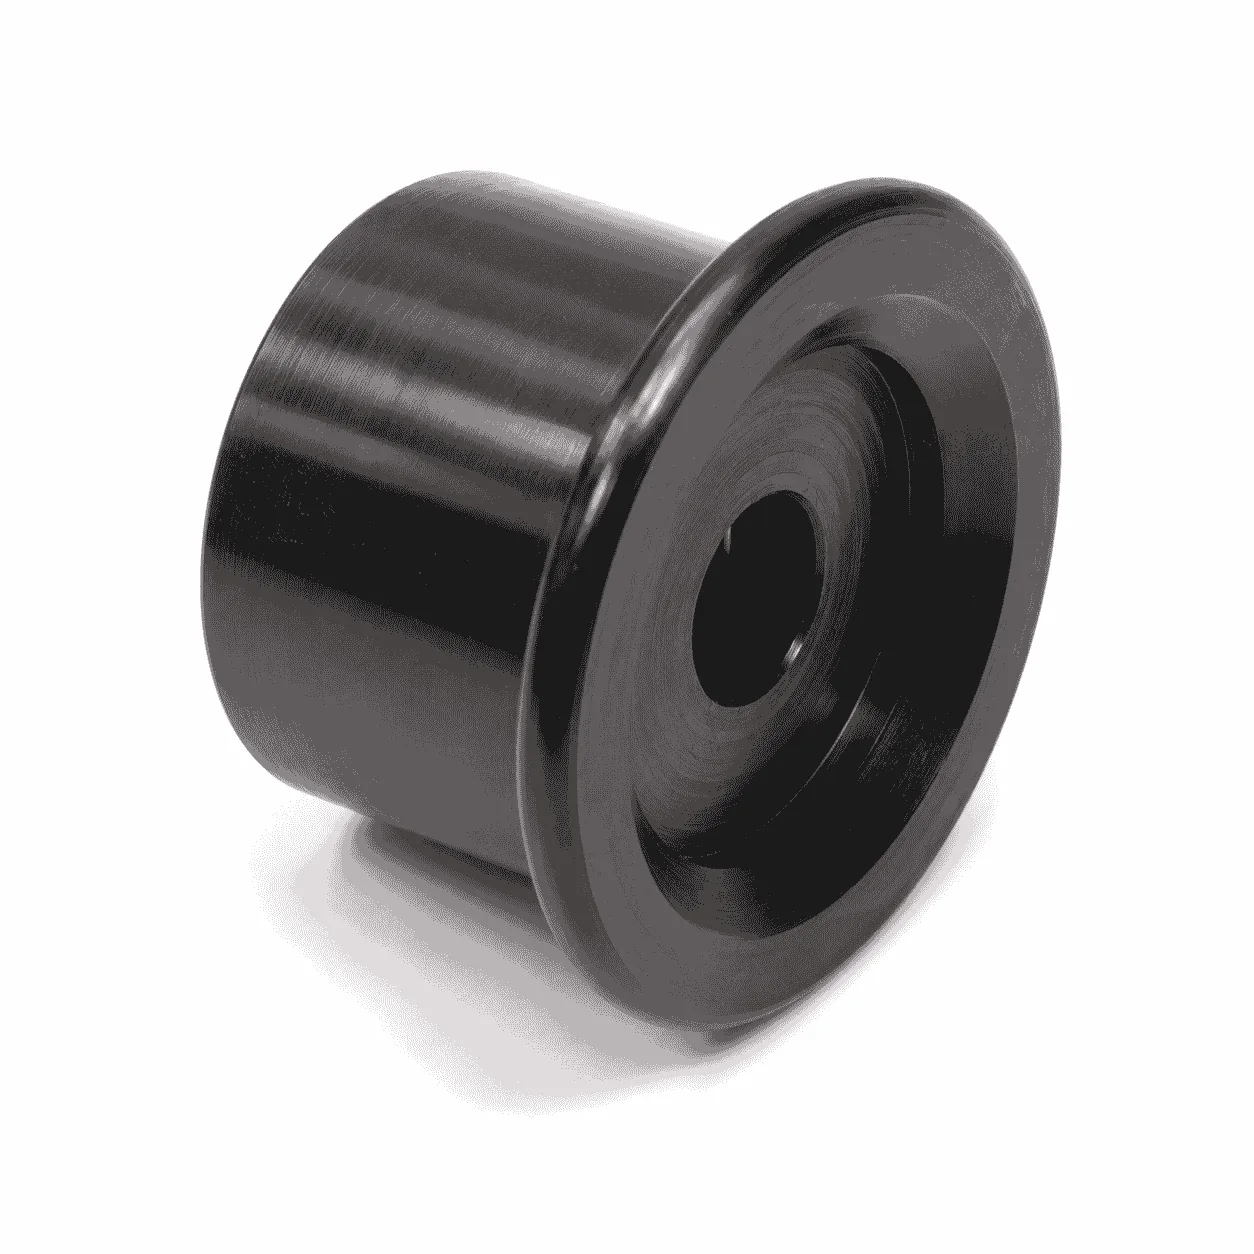
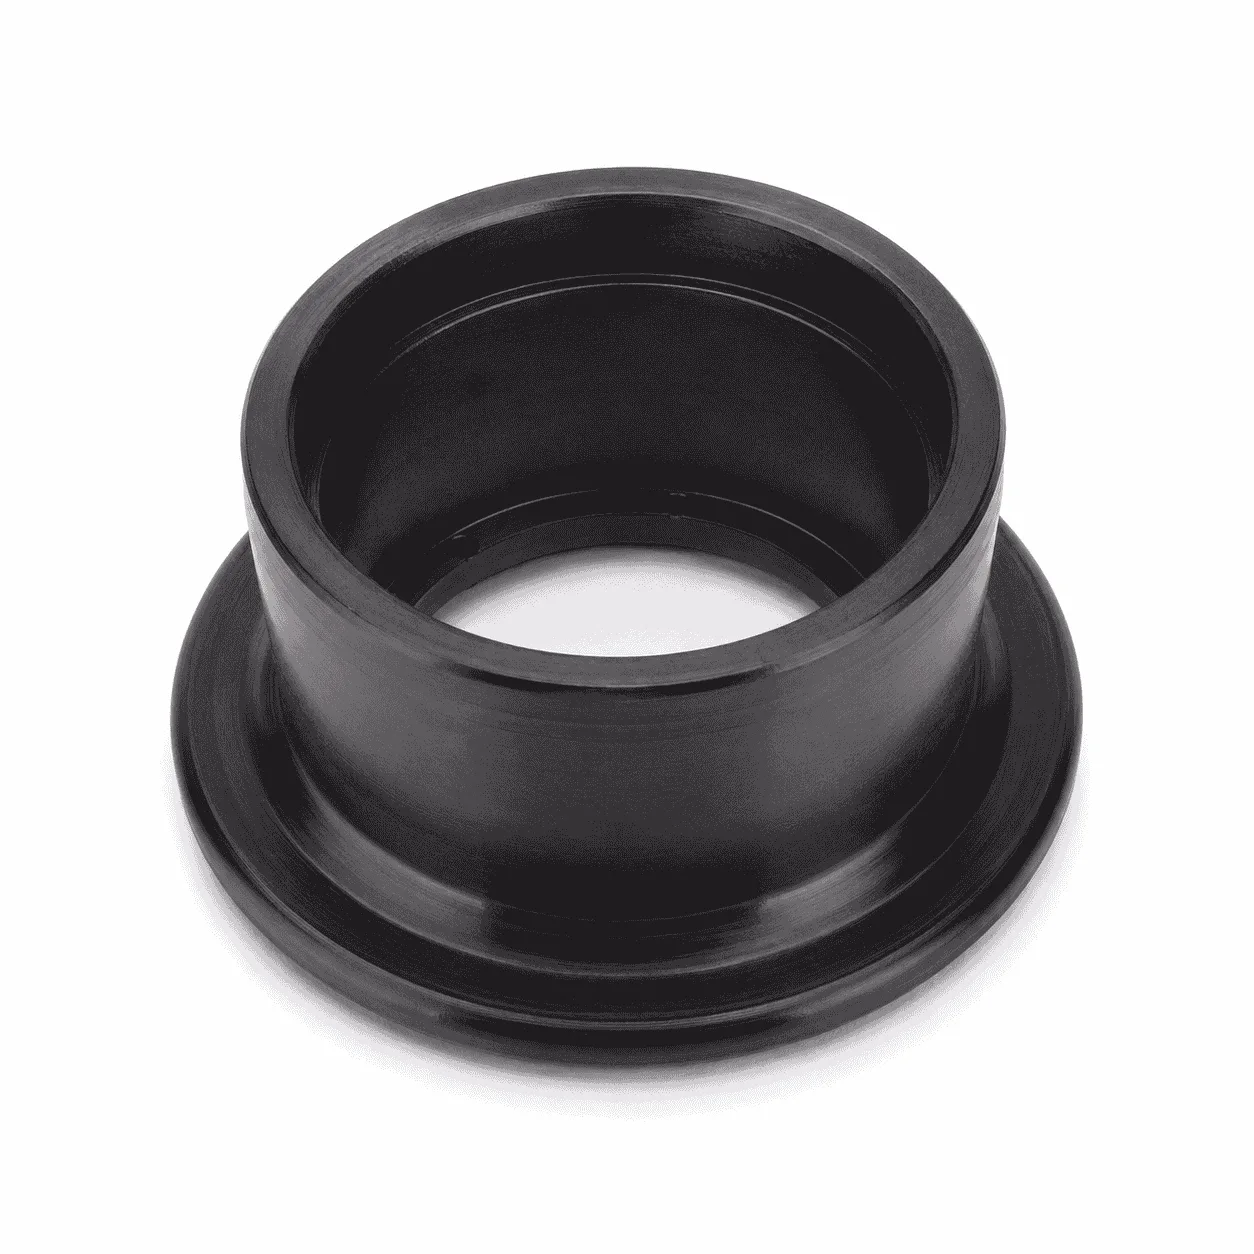
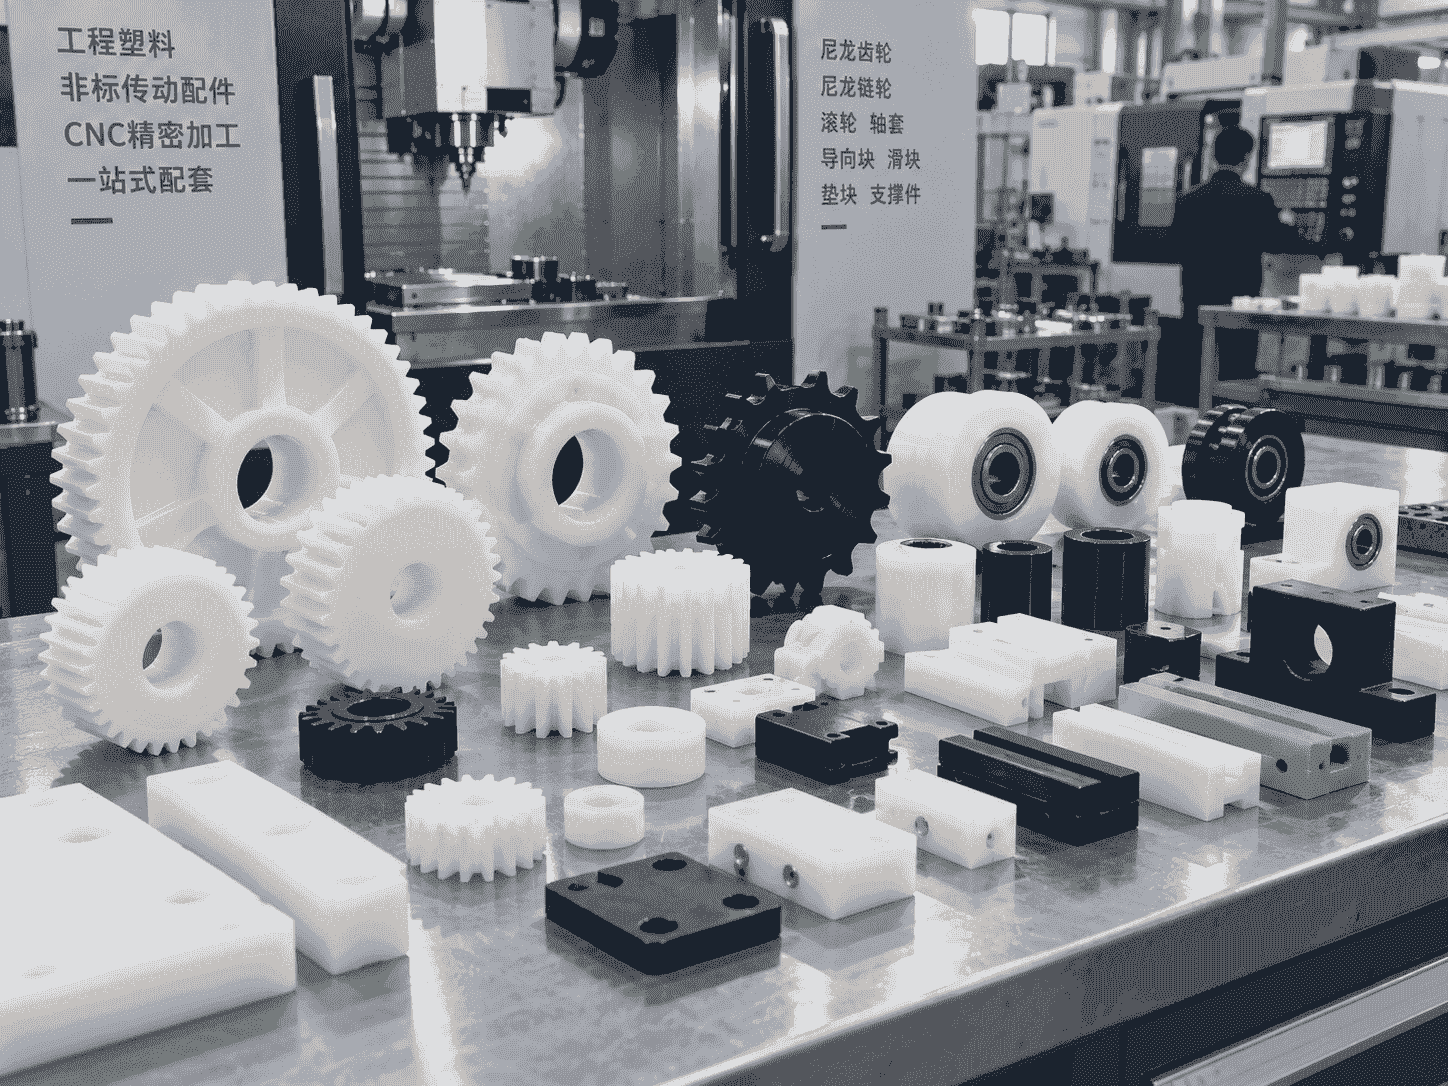
CNC工程塑料防脱轨导向轮是一种通过数控车削、铣削、钻孔、镗孔和轮廓加工制造的机械滚动部件,主要安装在设备轨道、导向槽、移动框架和往复运动机构中,用于支撑运动部件、控制运行方向,并限制滚轮或组件发生横向偏移。
自动化设备、输送机械和移动机构在持续运行过程中,可能受到安装误差、载荷变化、设备振动和轨道接缝等因素影响。如果滚轮缺少有效的侧向限位,容易出现偏轨、卡顿、轮缘碰撞、局部磨损,严重时还可能使运动部件脱离原有运行轨迹。
防脱轨导向轮通常通过轮缘、导向槽、台阶或侧向限位面与轨道配合。当设备运行方向发生轻微偏移时,限位结构能够对运动部件进行引导,使其保持在预定轨迹内运行。
产品可根据二维图纸、三维模型、实物样品或设备安装数据生产。轮体外径、轮宽、槽宽、槽深、轮缘高度、中心孔、轴承位、轴套位置及端面结构,均可结合轨道尺寸、设备载荷和运行方式进行加工。
防脱轨导向轮的主要作用
该产品通常与轨道、导轨、滑槽或移动框架配套使用。滚轮承担滚动支撑作用,侧边轮缘或中部导向槽则用于限制运动组件的横向位移。
- 支撑移动框架、输送组件和往复运动部件;
- 引导设备沿设定轨道方向运行;
- 限制滚轮在运行过程中的横向偏移;
- 降低滚轮脱离轨道或滑槽的可能性;
- 减少运动部件与设备框架之间的直接摩擦;
- 降低部分金属滚动结构产生的振动和噪声;
- 保护轨道表面及相邻机械部件;
- 作为磨损后便于拆卸和更换的设备配件。
常见防脱轨结构
防脱轨功能需要通过滚轮结构与轨道形状相互配合实现。不同设备的轨道形式和受力方向不同,滚轮结构也会存在差异。
单侧轮缘结构
滚轮一侧设置凸起轮缘,用于限制设备向单一方向偏移。这种结构适合轨道一侧具有明确限位面的安装位置。
双侧轮缘结构
滚轮两侧均设置限位边,中间工作面与轨道接触,可从两个方向限制横向移动,适合需要保持滚轮居中运行的设备结构。
U型导向槽结构
滚轮中间加工U型或圆弧形导向槽,使圆轨、钢丝绳、管状轨道或其他圆形部件进入槽内运行,从而减少左右移动。
V型导向槽结构
V型槽可以与角形轨道、圆轨或特定导向结构配合。槽角、槽深和接触位置需要根据轨道实际尺寸确定。
台阶限位结构
轮体外圆由不同直径的台阶组成,较大直径部分作为限位边,较小直径部分承担滚动接触,适合结构空间有限的设备位置。
可选择的工程塑料材料
工程塑料具有较好的机械性能、耐磨性能和加工适应性,常用于制造滚轮、滑块、轴套和导向件。有关工程塑料的基础知识,可以参考百度百科工程塑料词条。
尼龙材料
PA6、PA66和MC尼龙具有较好的机械强度、耐磨性、韧性和抗冲击性能,适合加工需要承担滚动载荷、侧向作用力和间歇冲击的防脱轨轮。尼龙具有一定吸水性,精密配合时需要考虑环境湿度对尺寸的影响。
POM材料
POM具有较好的刚性、尺寸稳定性和机械加工性能,适合用于尺寸要求较高、运行较平稳的滚轮及导向机构。具体是否适用,需要结合冲击程度、运行速度和工作温度确认。
UHMWPE材料
UHMWPE具有耐磨、抗冲击、摩擦阻力较小和不易粘附等特点,可用于低速导向、辅助限位及需要减少轨道磨损的位置。该材料刚性相对较低,承载较大时需要合理增加轮体厚度或采用金属轮毂增强。
不同工程塑料的板材和棒材规格,可以查看站内的工程塑料板材与棒材页面。
工程塑料防脱轨轮的性能特点
耐磨性能较好
滚轮工作面会与轨道持续接触,并承受滚动摩擦和一定的侧向摩擦。选择适合的工程塑料材料,有助于减少滚轮及轨道接触面的磨损。
具有一定承载能力
合理确定材料牌号、轮体直径、轮宽和轴承结构,可以使滚轮承受设备运行中的径向载荷及部分侧向载荷。实际承载能力需要根据设备重量、滚轮数量和受力分布进行确认。
抗冲击性能较好
滚轮经过轨道接缝、设备启停或运行方向发生变化时,可能受到瞬间冲击。尼龙及UHMWPE等材料具有一定韧性,可以吸收部分冲击能量。
有助于降低运行噪声
工程塑料工作面能够减少部分金属滚轮与金属轨道之间的硬性接触,在轨道状态和安装精度合理的情况下,有助于降低设备运行噪声。
保护轨道表面
工程塑料表面硬度通常低于常用金属材料,可在滚轮与轨道之间形成相对柔和的接触面,减少轨道出现划伤、压痕和硬性磨损的可能性。
重量较轻且不易生锈
与同体积金属滚轮相比,工程塑料轮体重量较轻,有利于安装、拆卸和设备维护。塑料本体不会像普通碳钢一样在潮湿环境中产生锈蚀。
可加工的轮体结构
不同设备的轨道尺寸、安装轴和支撑方式不同,防脱轨轮通常需要按照实际装配关系加工。
- 单轮缘、双轮缘和多台阶结构;
- U型槽、V型槽和圆弧槽结构;
- 平面滚动面和弧形贴合面;
- 整体式或分体组合式轮体;
- 实心中心孔和轴承安装孔;
- 圆孔、方孔、六角孔及其他异形孔;
- 台阶孔、卡簧槽和轴承限位台阶;
- 键槽、销孔和紧定螺钉孔;
- 塑料轮体与金属轴套组合结构;
- 塑料轮体与金属轮毂组合结构;
- 端面减重槽和加强台阶;
- 产品编号及安装方向标记。
当滚轮需要承受较大载荷、频繁启停或较高侧向作用力时,可以在中心位置增加金属轴套、轮毂或轴承。金属部分用于提高连接位置的刚性,工程塑料外圈则承担滚动、导向和轨道保护作用。
CNC加工工艺
防脱轨导向轮可根据尺寸和结构采用CNC车床、加工中心、四轴设备及专用工装进行加工。常见流程包括材料下料、端面加工、外圆粗车、中心孔加工、轮槽加工、轮缘及台阶加工、轴承位精加工、倒角、去除毛刺和尺寸检验。
对于轮缘较薄、槽位较深或轮体壁厚不均匀的产品,需要合理安排粗加工和精加工顺序。粗加工后保留适当余量,待材料状态稳定后再完成关键尺寸,可以减少材料内应力对圆度、轮宽和轴承位造成的影响。
工程塑料加工时应控制刀具锋利度、切削温度和装夹压力。装夹力过大可能造成中心孔或轮体变形,连续切削产生的热量也可能影响槽宽、外径和轴承配合尺寸。
相关设备和加工能力可以查看站内的CNC塑料加工服务页面。
常见应用设备
CNC工程塑料防脱轨导向轮适用于需要滚动支撑、轨迹引导和横向限位的机械结构,常见应用包括:
- 自动化输送生产线;
- 链式、轨道式物料输送设备;
- 移动门架和工业门体;
- 仓储物流及分拣设备;
- 升降平台和移动框架;
- 机械手及往复运动机构;
- 包装、装配和检测设备;
- 轨道小车和物料转运设备;
- 电缆、软管及钢丝绳导向装置;
- 需要防止滚轮偏轨的机械位置。
该产品主要用于辅助导向和限制偏移,不能替代设备本身的安全保护系统。涉及升降、载人、起重或其他高安全等级设备时,应按照整机设计标准进行载荷核算和安全验证。
防脱轨结构设计注意事项
防脱轨效果不仅取决于轮缘高度,还与轨道宽度、滚轮间距、侧向间隙、设备重心和安装精度有关。轮缘设置过低可能无法形成有效限位,设置过高则可能与设备框架发生干涉。
滚动工作面应承担主要径向载荷,轮缘通常用于辅助纠偏和限制横向位移,不宜长期承受全部设备重量。如果轮缘持续与轨道侧面强烈摩擦,需要检查轨道平行度、滚轮安装位置和设备框架是否发生偏斜。
对于双侧轮缘结构,应合理设置轨道与两侧轮缘之间的间隙,避免安装过紧造成滚轮卡顿。对于U型槽和V型槽结构,需要保证槽底形状与轨道接触关系合理。
加工前需要确认的参数
为了保证产品能够正确安装并实现稳定导向,生产前建议提供以下资料:
- 完整的二维图纸或三维模型;
- 滚轮外径、轮宽和总厚度;
- 轨道宽度、直径或截面形状;
- 轮缘高度、厚度及两侧间距;
- 导向槽宽度、深度和槽底半径;
- 中心孔、轴承位及配合公差;
- 安装轴直径和固定方式;
- 单个滚轮承受的预计载荷;
- 运行速度、方向及启停频率;
- 设备侧向载荷和振动情况;
- 工作温度、湿度及接触介质;
- 材料牌号、颜色、数量和检验要求。
实物样品测绘注意事项
没有原始图纸时,可以根据旧滚轮进行测量和建模。但长期使用后的样品可能已经出现外圆磨损、轮缘变薄、导向槽扩大、中心孔松动和轴承位变形,直接复制旧件尺寸可能影响新产品的安装与导向效果。
进行实物测绘时,建议同时提供轨道截面尺寸、安装轴、轴承型号和相邻滚轮位置。对于磨损明显的工作面和轮缘,应结合设备原始装配关系恢复合理尺寸。
质量检验内容
加工完成后,需要根据图纸检查滚轮外径、轮宽、轮缘高度、轮缘间距、槽宽、槽深、中心孔和轴承位尺寸。对于配合要求较高的产品,还应检查内外圆同轴度、端面状态及轮槽连续性。
同时应检查轮体是否存在明显裂纹、缺口和毛刺,轮缘及槽口是否完成合理倒角。安装轴承或金属轴套的产品,还需要检查嵌件位置、装配牢固程度和转动状态。
批量生产前可以先完成首件加工,通过尺寸检验和设备试装确认后,再按照最终标准完成后续生产。
安装与维护建议
安装前应检查轨道、安装轴和轴承状态,清理金属表面的毛刺、焊渣、锈蚀和异物。滚轮安装后应能够顺畅转动,且轮缘、导向槽与相邻结构之间不存在明显干涉。
设备投入运行前,应先进行低速空载测试,观察滚轮是否沿轨道稳定运行。若轮缘持续贴紧轨道一侧,应检查滚轮位置、轨道平行度和设备框架是否偏斜。
使用过程中应定期检查滚动面、轮缘、中心孔和轴承位的磨损情况。如果出现滚轮晃动、偏轨、卡顿、异常噪声或轮缘破损,应及时检查并更换相关部件。
选材注意事项
尼龙、POM和UHMWPE在刚性、韧性、耐磨性、吸水率和尺寸稳定性方面存在差异。材料选择需要结合载荷、运行速度、冲击程度、工作温度和轨道材质进行确认。
当滚轮承受较高载荷、侧向冲击或长时间连续运行时,应合理增加轮体厚度和中心连接强度,必要时采用金属轴套、轮毂或轴承增强结构。对于高温、精密定位或户外长期使用环境,需要重新评估材料牌号。
常见问题
可以根据旧滚轮加工吗?
可以根据实物样品进行测绘,但需要先判断外圆、轮缘、导向槽和中心孔的磨损程度。建议同时提供轨道及安装轴尺寸,以便恢复合理的配合关系。
可以加工双轮缘结构吗?
可以根据轨道宽度和设备运行方式加工单轮缘、双轮缘、U型槽、V型槽及多台阶结构。
内部可以安装轴承吗?
可以根据轴承型号加工对应的安装孔、限位台阶和卡簧槽。加工前需要明确轴承外径、宽度、配合方式及轴向固定结构。
可以增加金属轴套或轮毂吗?
可以根据载荷和拆装要求增加金属轴套、金属轮毂或其他嵌件。组合结构需要设置可靠的防转和轴向固定方式。
是否适合小批量加工?
CNC加工不需要单独制造注塑模具,适合设备维修替换、样品验证、小批量生产和多种轨道规格加工。
产品加工说明
CNC工程塑料防脱轨导向轮适用于自动化设备、输送机械和轨道移动机构中的滚动支撑、轨迹引导及横向限位位置。产品可根据设备图纸、实物样品和实际运行工况,对材料、轮缘、导向槽、中心孔、轴承位及金属嵌件结构进行确认,并按照最终要求完成加工和检验。