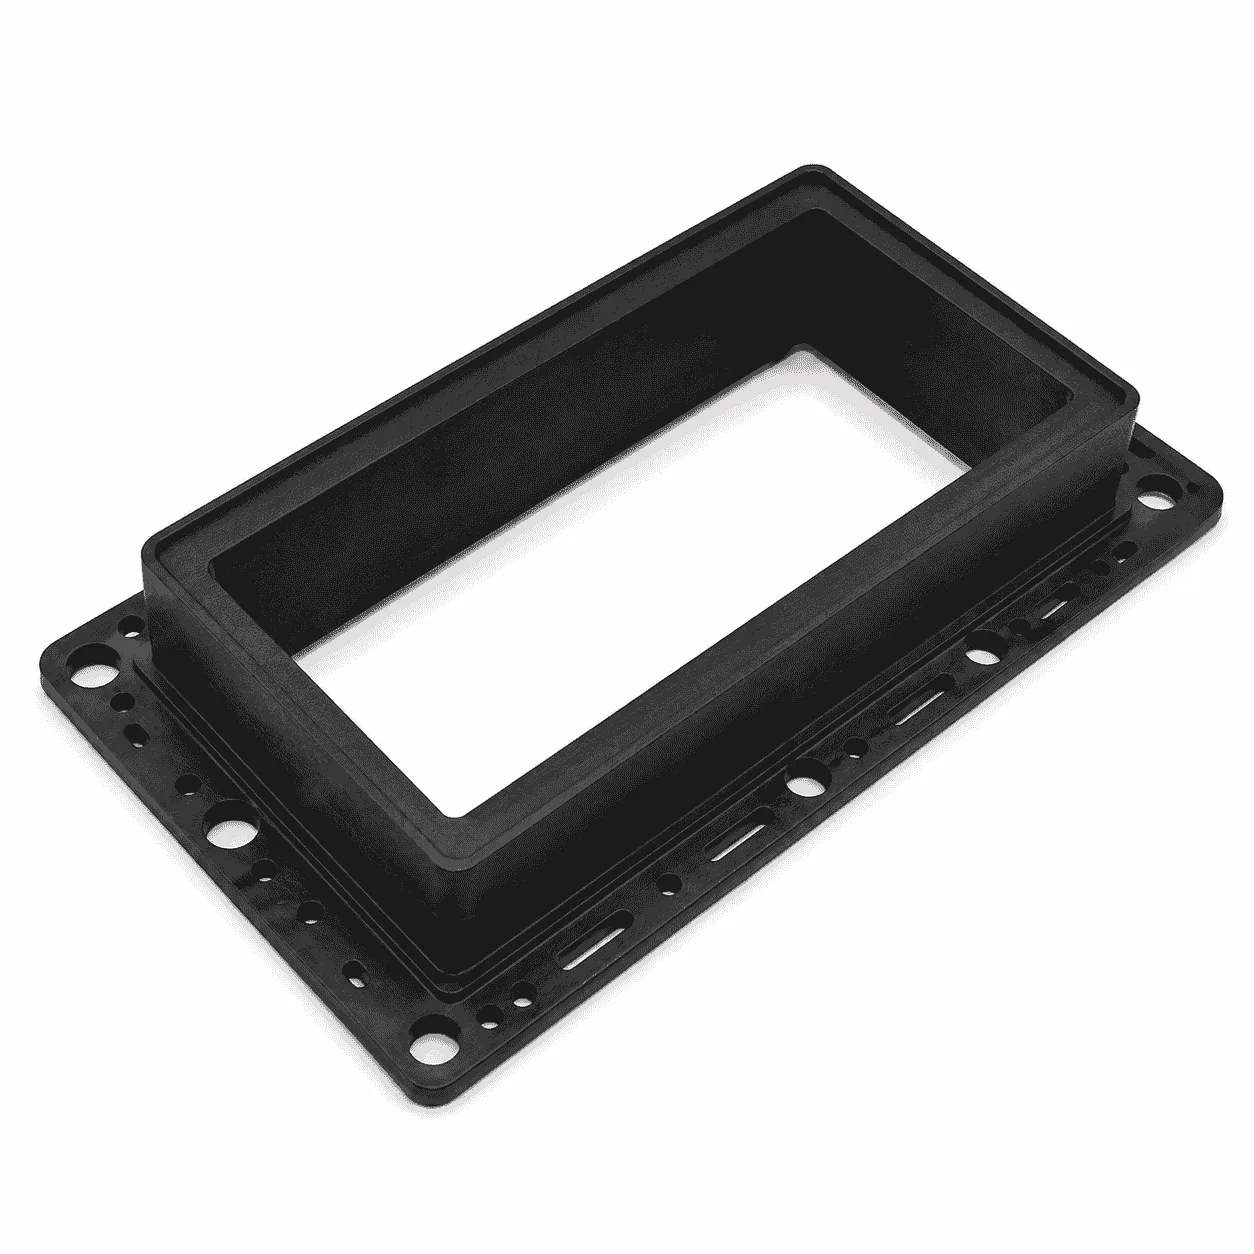
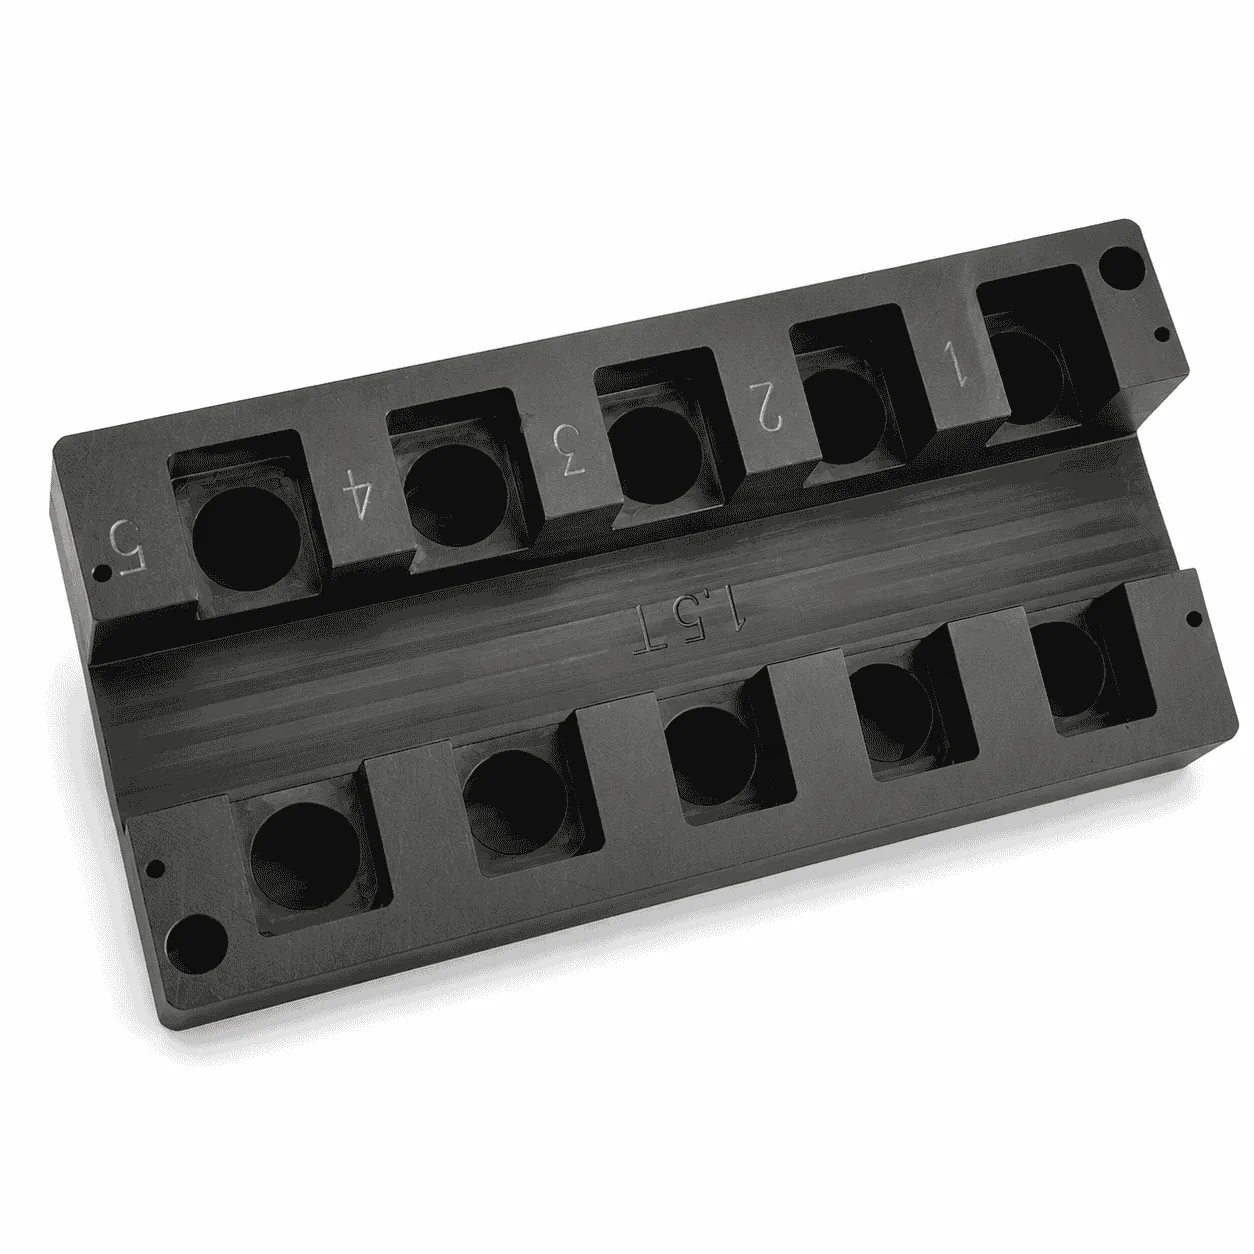
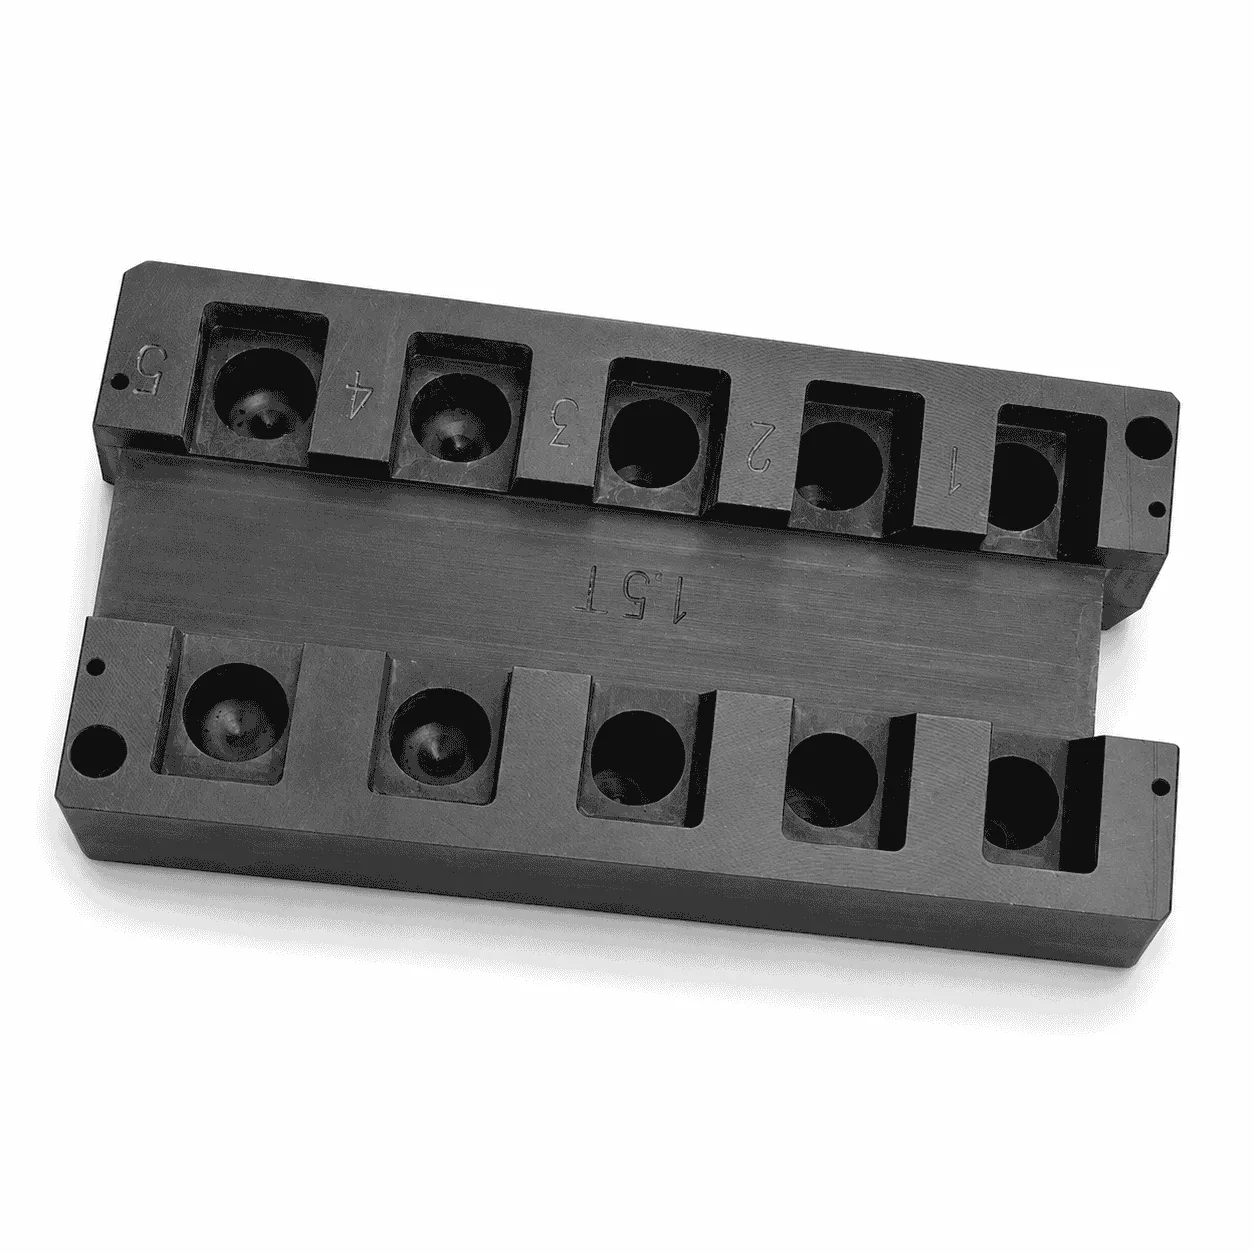
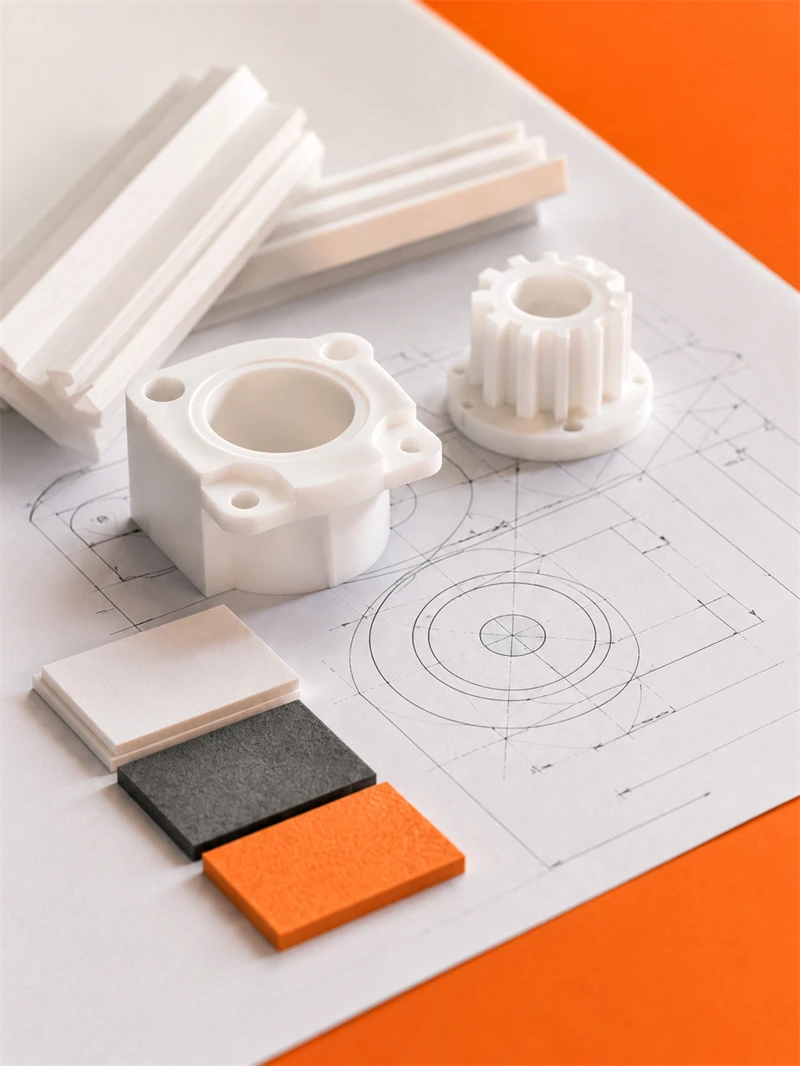
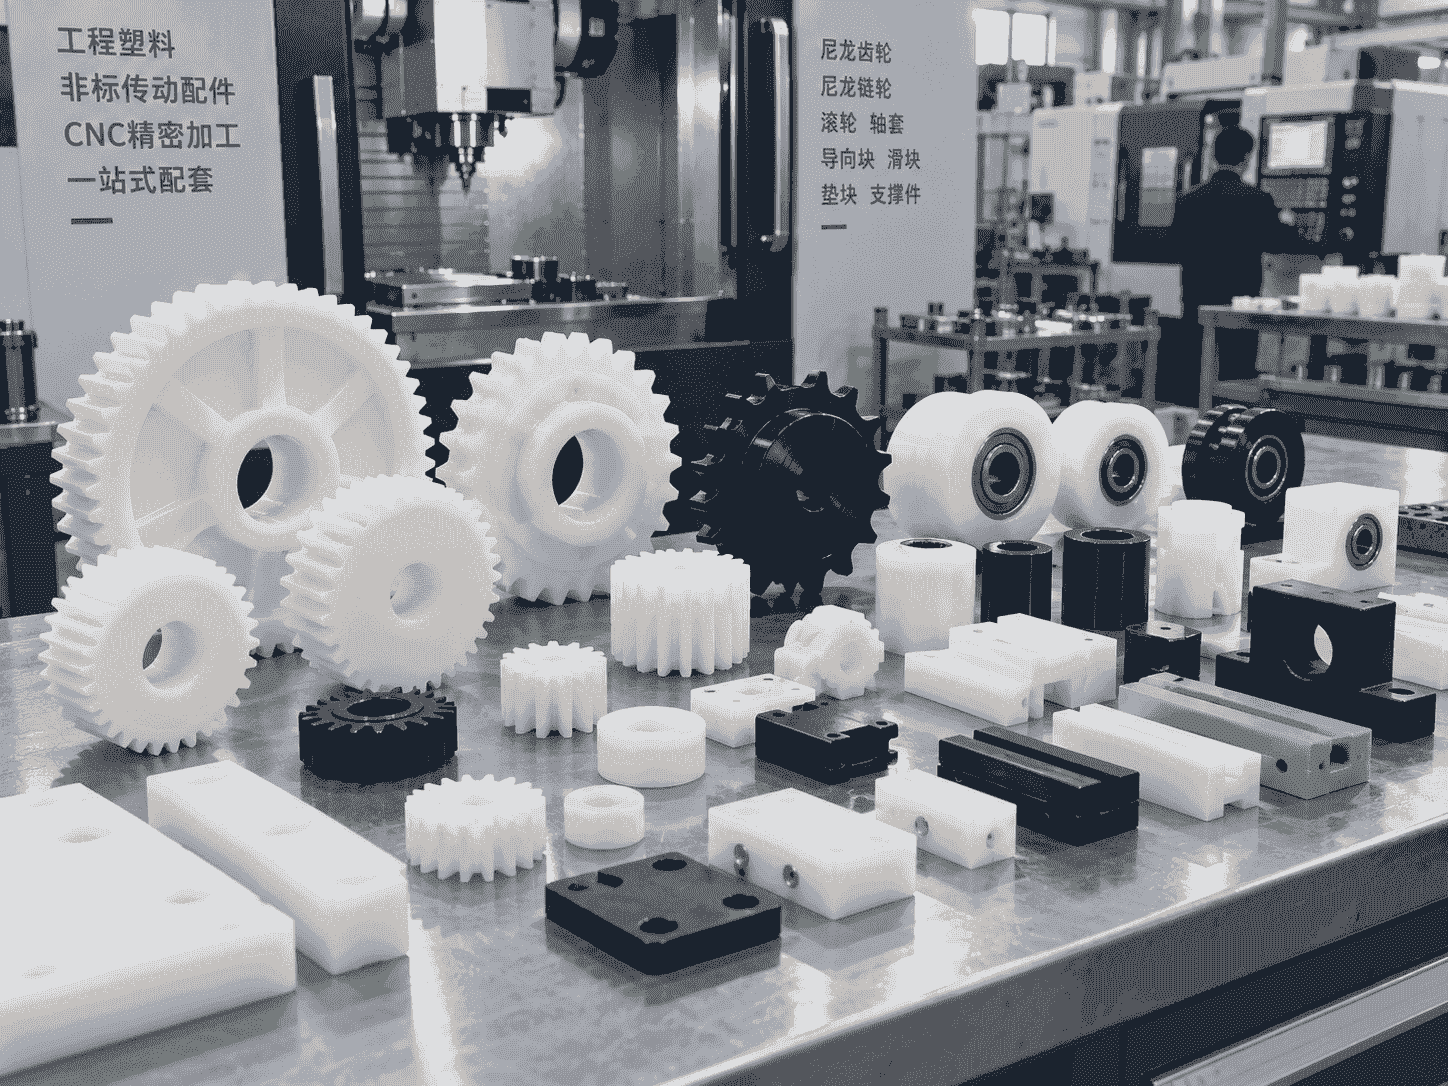
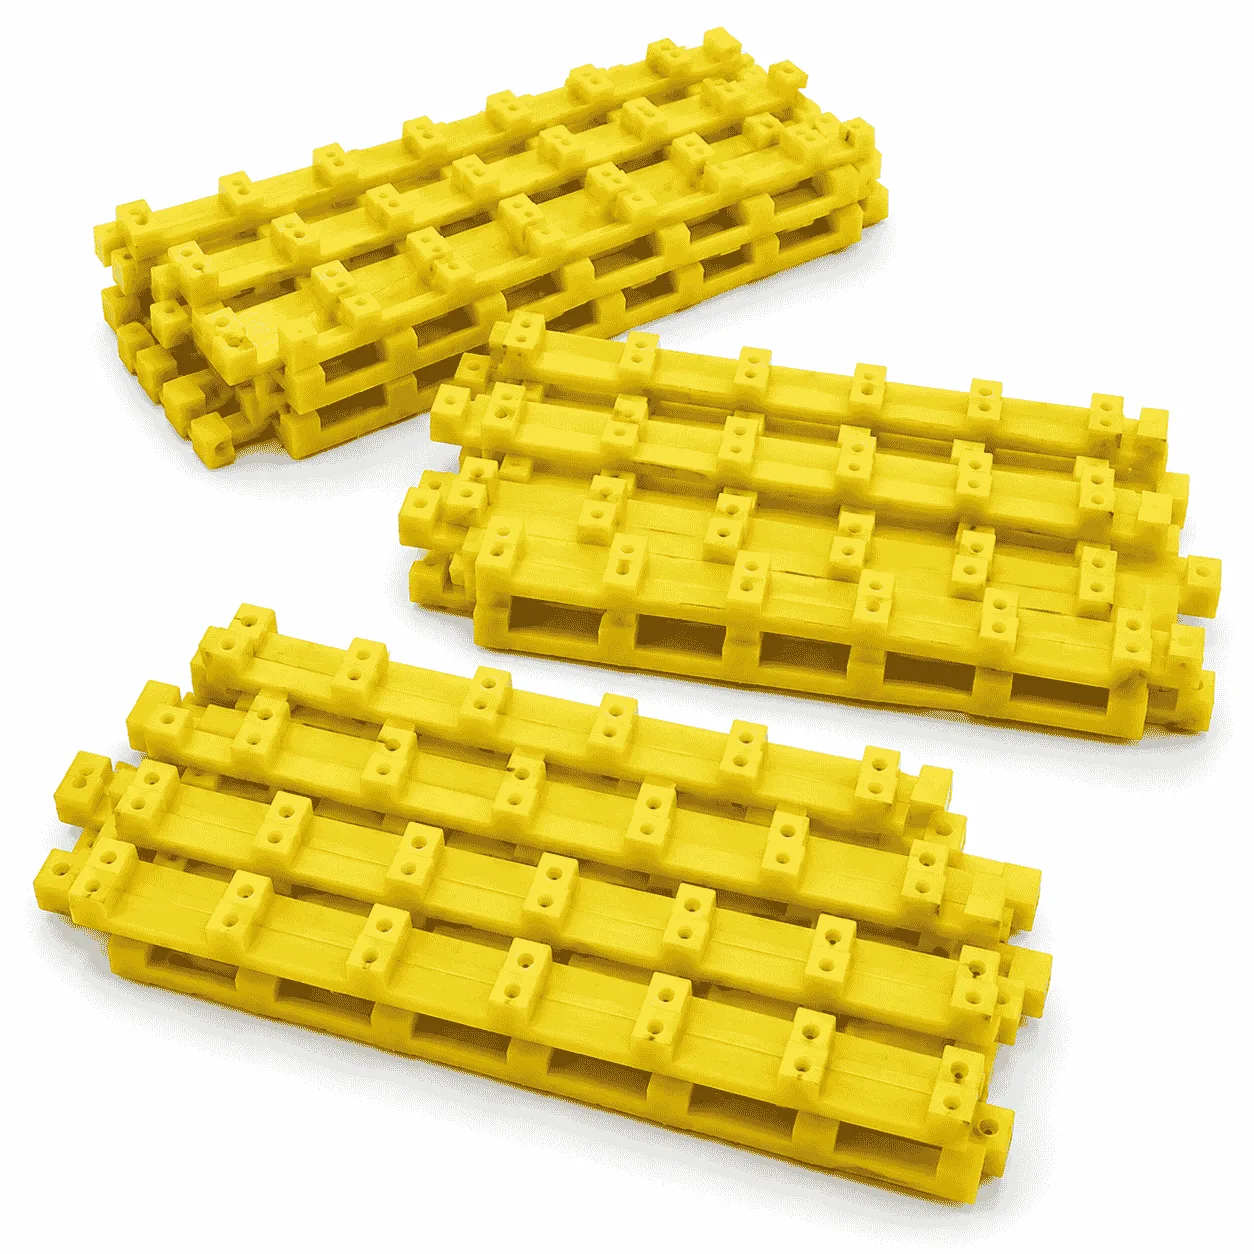
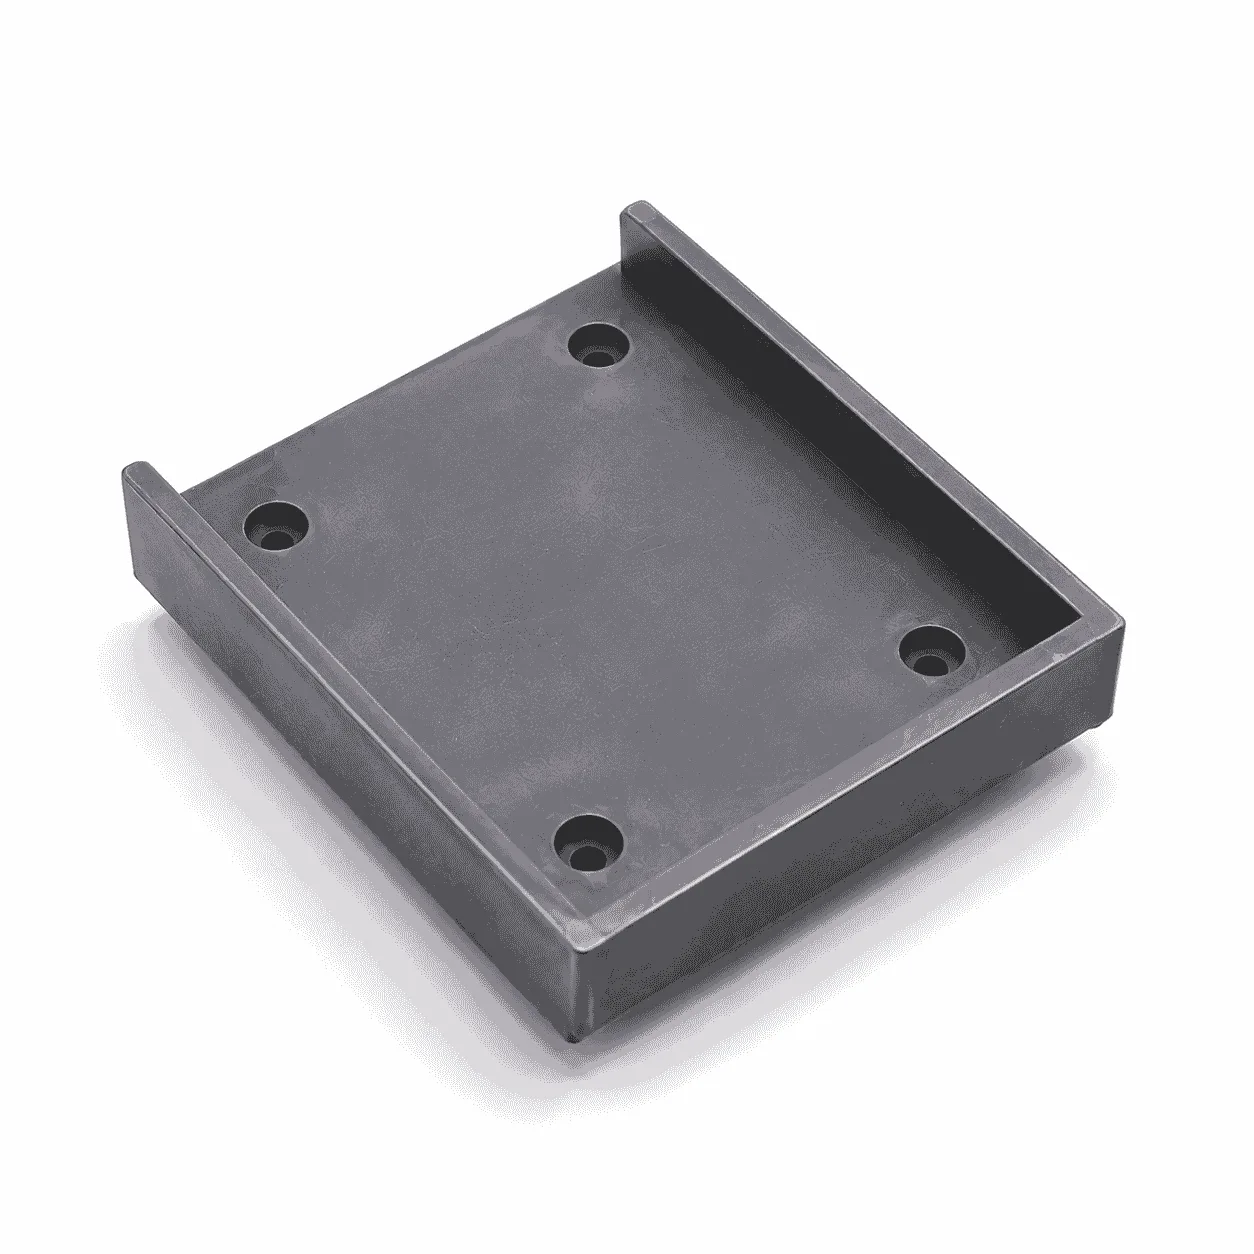
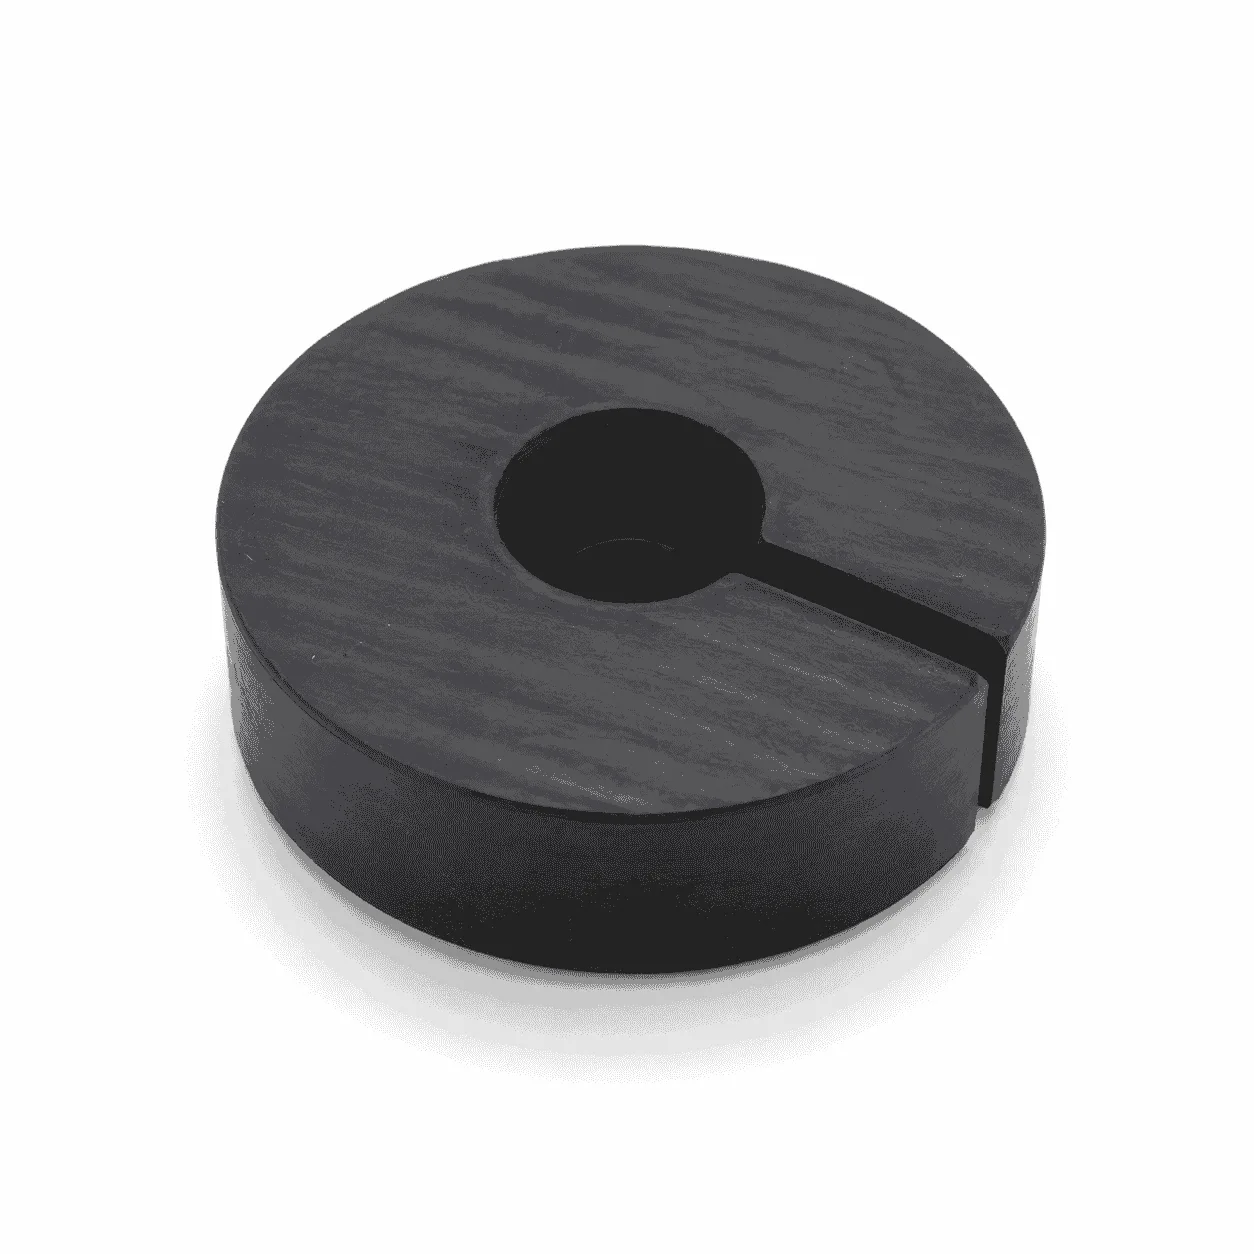
塑料工装板加工件是一种采用POM、尼龙、超高分子量聚乙烯、PP或其他工程塑料,通过CNC铣削、钻孔、镗孔、开槽、倒角和表面精加工制成的工业辅助零件,主要用于自动化设备、装配工位、检测装置和生产线中的工件定位、承托、固定、分隔及表面保护。
产品可以根据二维图纸、三维模型、实物样品或设备安装尺寸进行加工。工装板的长度、宽度、厚度、定位孔、沉孔、长圆孔、仿形凹槽、限位边、避让口和金属嵌件,均可结合工件形状、设备结构及生产节拍确定。
与普通金属工装板相比,塑料板件重量较轻,不易锈蚀,并能减少对喷涂面、镀层面、玻璃制品和精加工零件表面的硬性划伤。不同塑料的刚性、耐磨性、尺寸稳定性及耐化学性能存在差异,生产前需要根据载荷、温度和工作环境选择材料。
相关产品可以查看工程塑料加工件、塑料CNC加工和工程塑料板材与棒材页面。
塑料工装板加工件的主要作用
定位待加工或待装配工件
工装板表面可以按照产品外形加工定位孔、销孔、限位槽和仿形凹槽,使工件放入后保持规定的位置,减少装配、检测或加工过程中发生横向移动。
定位结构需要结合工件的基准面、外形尺寸和装配方向设计。对于需要重复取放的产品,还应预留合理间隙,避免放置过紧或定位松动。
承托和支撑产品
在装配线、检测台和周转设备中,塑料工装板可以承托电子组件、汽车零部件、机械零件、玻璃制品及其他工件,使其保持稳定姿态。
对于底面不规则或存在凸起结构的产品,可以加工仿形槽、台阶和局部支撑点,使工件受力更加均匀。
限制工件移动范围
工装板上的挡边、凸台、定位销和卡槽可以限制工件的前后及左右位置,减少自动送料、装配和检测过程中出现偏移、旋转或掉落。
保护工件接触表面
金属治具直接接触喷涂件、铝合金零件、玻璃、显示面板和精加工表面时,可能产生划痕或压痕。采用适当硬度的塑料材料,可以形成非金属接触面,降低硬性碰撞对产品外观造成的影响。
辅助装配和检测
工装板可以为螺钉装配、零件压合、尺寸检测、视觉识别和功能测试提供相对固定的工件位置,使不同批次产品按照相同基准放置。
工装夹具的基本作用
工装夹具通常用于确定工件位置,并在加工、装配或检测过程中保持工件稳定。有关夹具的基本概念和常见组成,可以参考百度百科夹具词条。
塑料工装板可以单独作为承托和定位部件,也可以与金属框架、气缸、压紧机构、定位销、传感器和机械手配合,组成完整的生产工装。
塑料工装板的常见结构
平面承托板
平面承托板采用相对平整的板式结构,主要用于支撑箱体、板材、机械组件和其他底面较为平整的工件。
板面可以增加防滑垫、定位销或限位块,也可以通过不同高度的支撑柱调整工件安装位置。
仿形凹槽工装板
根据工件底部或外轮廓加工相应凹槽,使产品能够嵌入工装板内部。仿形结构适合外形不规则、容易滚动或需要保持特定方向的零部件。
凹槽深度需要兼顾定位效果和取放便利性,避免工件嵌入过深后不方便人工或机械手抓取。
多工位工装板
在同一块板材上设置多个相同或不同的定位区域,可以同时放置多件工件,提高装配、检测和周转效率。
多工位结构需要合理安排工件间距,并为机械手、检测探头、螺丝刀和其他执行机构预留操作空间。
带孔定位板
板面可以加工定位销孔、传感器孔、安装孔、沉孔和沉头孔,用于安装紧固件、夹紧机构、检测元件及其他设备组件。
带槽调节板
长圆孔和调节槽能够提供一定的位置调整范围,适合设备试装、产品规格变化或需要现场修正定位位置的工装结构。
带避让结构的工装板
针对工件底部的螺钉、接头、凸台、线缆和管路,可以在工装板上加工避让孔、缺口或凹槽,减少安装干涉。
带真空吸附孔的工装板
部分轻薄工件、薄膜或片状产品可以使用真空吸附方式固定。板面可根据设备气路加工吸附孔、气槽和接口位置。
真空结构需要结合工件密封面、材料透气性、吸附面积和设备真空度进行设计,并非所有塑料工装板都需要增加吸附功能。
常用材料如何选择
工程塑料是可用于机械结构件、绝缘件、耐磨件及其他工业零件的一类高分子材料。有关工程塑料的基本分类和应用,可以参考百度百科工程塑料词条。
POM聚甲醛工装板
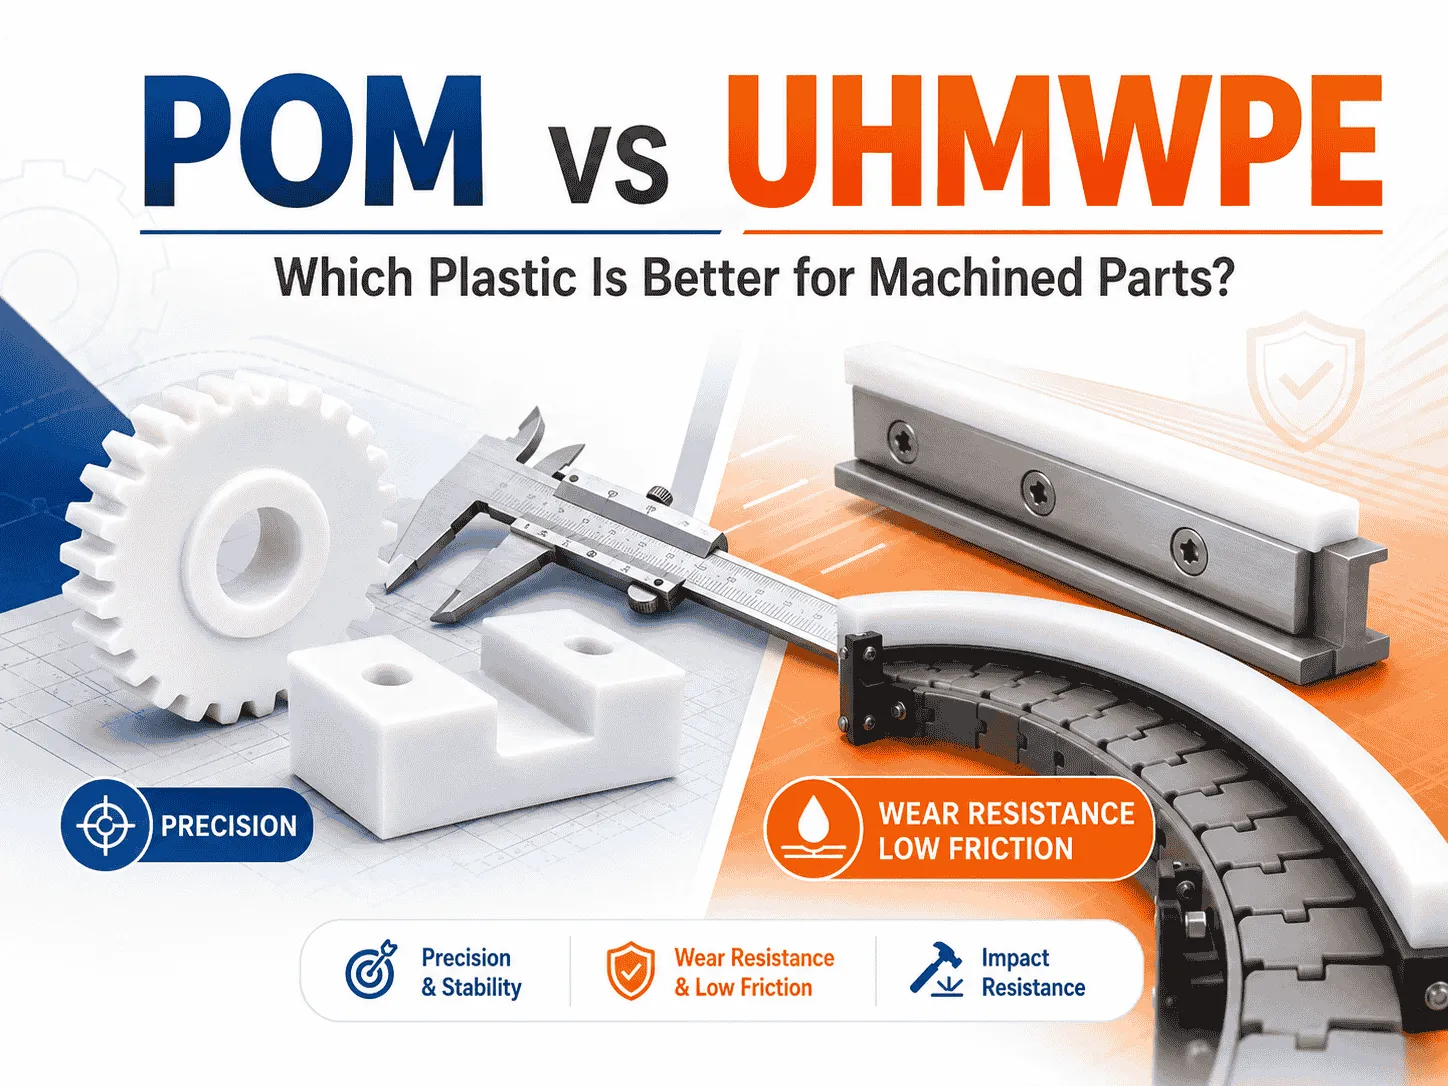
POM具有较好的结构刚性、尺寸稳定性和机械加工性能,适合制作孔位较多、槽口复杂以及装配间隙要求较小的工装板。
对于需要定位精度、表面平整度和重复装配稳定性的工位,可以查看POM加工件页面了解相关产品。
尼龙工装板
尼龙通常具有较好的韧性、机械强度和抗冲击能力,适合承托机械零件、缓冲工件放置冲击及制作具有一定承载要求的治具板。
尼龙材料可能受到吸水和环境湿度影响,尺寸要求较高时需要结合具体材料牌号和使用环境判断。相关产品可以查看尼龙加工件页面。
超高分子量聚乙烯工装板
超高分子量聚乙烯具有较好的抗冲击、耐磨和低摩擦性能,适合工件频繁推拉、滑动及存在碰撞的生产工位。
该材料的结构刚性通常低于POM,用于孔位精度或平面度要求较高的治具时,需要合理设计板材厚度和支撑结构。
PP工装板
PP重量较轻,并具有一定的耐化学介质性能,可用于清洗设备、化工辅助装置和可能接触部分酸碱介质的工装结构。
具体应用前仍需确认介质名称、浓度、温度和持续接触时间。
PTFE工装板
PTFE表面摩擦阻力较低,并具有较好的防粘和耐化学介质性能,适合部分需要低摩擦、防粘或耐腐蚀的接触位置。
纯PTFE刚性和抗蠕变能力相对有限,不适合未经结构评估的重载支撑工位。
CNC加工塑料工装板的特点
CNC加工适合样品、小批量、多规格及孔槽结构复杂的工装板。根据产品变化修改加工程序后,可以调整定位孔、仿形槽和避让结构,不需要为每种板件单独制作成型模具。
数控加工是利用程序控制机床运动和加工过程的一种制造方式。有关其基础概念,可以参考百度百科数控加工词条。
适合非标准产品
不同生产线的工件外形、定位方式和安装孔距存在差异。通过CNC加工,可以按照设备和工件的实际尺寸制作对应结构。
可以加工复杂孔槽
通过铣削、钻孔和镗孔,可以加工定位孔、沉孔、长圆孔、仿形凹槽、卡槽、气槽和异形避让口。
方便进行结构修改
产品试装后如果需要调整定位位置、取料缺口或传感器孔,可以根据更新后的图纸修改程序,适合新产品试制和生产线改造。
适合多品种小批量生产
同一项目中如果包含多种工装板,可以分别按照对应程序加工,并通过编号或安装方向标识区分不同工位。
塑料工装板的加工流程
确认工件和设备信息
生产前需要确认工件外形、定位基准、受力位置、取放方向、设备安装孔距和操作空间,并确定关键尺寸及相应公差。
选择板材
根据工装板载荷、尺寸、工作温度、接触介质和表面保护要求,选择POM、尼龙、超高分子量聚乙烯或其他适用材料。
材料下料
按照产品外形选择合适规格的板材并进行切割,同时为铣削、精加工和边缘修整预留必要余量。
粗加工外形和凹槽
先去除大部分加工余量,完成基础外轮廓、仿形槽、台阶和避让结构,为后续精加工保留合理余量。
静置释放加工应力
对于尺寸较大、切削量较多或平面度要求较高的板件,可以在粗加工后进行适当静置,再完成安装面、定位孔和关键槽口的精加工。
孔槽及安装结构加工
按照图纸加工定位孔、沉孔、螺纹孔、长圆孔和金属嵌件安装位,并对关键位置进行尺寸控制。
去毛刺和检查
加工完成后清理孔口、槽口和外轮廓毛刺,并检查工装板外形、厚度、孔距、凹槽及安装面。
可以增加的连接和定位部件
- 不锈钢或碳钢定位销
- 金属螺纹嵌件
- 钢套和耐磨轴套
- 压紧块和限位挡块
- 快速夹具和锁紧机构
- 传感器安装座
- 真空接头和气路接口
- 防滑垫及柔性缓冲垫
- 产品识别和方向标识
加工和使用时需要注意的问题
材料性能需要与工况匹配
不同工程塑料的强度、刚性、摩擦性能和耐化学性能不同,不能只按照颜色或外观选择。生产前应确认载荷、温度、介质和使用频率。
需要控制板材变形
尺寸较大、厚度较薄或单面加工量较多的工装板,可能在材料内应力释放后出现翘曲。可以通过增加厚度、优化支撑、分阶段加工和合理设置加强结构进行控制。
螺栓紧固力不宜过大
塑料材料不能完全按照金属板件的方式紧固。螺栓压力过大可能导致沉孔、螺纹孔和局部安装面变形。
对于需要较大紧固力或频繁拆装的位置,可以使用金属套、螺纹嵌件或扩大垫片接触面积。
定位间隙需要合理
仿形槽与工件之间的间隙过小,可能造成产品放入和取出困难;间隙过大则会降低定位效果。应结合工件尺寸公差、温度变化和取放方式预留间隙。
主要承载位置需要评估
工装板长期承受较大压力时,部分塑料可能产生压缩或蠕变。主要支撑位置应合理增加接触面积、板材厚度或金属加强结构。
取料位置需要提前预留
人工或机械手取放工件时,需要在工装板边缘或凹槽周围预留手指槽、夹爪槽和设备避让空间,避免定位完成后无法顺利取出产品。
可以加工的产品细节
- 工装板长度、宽度和整体厚度
- 方形、圆形、弧形及异形外轮廓
- 单工位和多工位布局
- 仿形凹槽、定位槽和支撑台阶
- 通孔、沉孔、定位孔和长圆孔
- 真空吸附孔、气槽和连接接口
- 传感器孔和机械手避让口
- 定位销、钢套和螺纹嵌件安装位
- 倒角、圆角及边缘去毛刺
- 产品编号、工位编号和安装方向标识
常见应用场景
- 自动化装配生产线
- 汽车零部件装配工位
- 电子产品和电器组件生产
- 工件尺寸及功能检测装置
- 包装、贴标和封装设备
- 机器人上下料工位
- 视觉检测和识别设备
- 玻璃、板材及精密零件承托
- 产品周转和生产缓存装置
- 新产品试制及生产线改造
塑料工装板与金属工装板的区别
塑料工装板重量较轻、不易锈蚀,并能减少对工件表面的硬性划伤,适合轻载、中等载荷以及需要表面保护的定位和装配工位。
金属工装板具有更高的结构刚性、承载能力和耐高温性能,更适合重载、高精度、焊接及高温生产环境。
两种结构不能简单替换。对于承载要求较高但接触面需要保护的设备,也可以采用金属底板与塑料定位块组合的方式。
塑料工装板与普通塑料垫板的区别
普通塑料垫板主要用于支撑、分隔和调整高度,结构通常相对简单。工装板则需要结合具体工件设计定位孔、仿形槽、限位结构和安装基准。
工装板不仅承担支撑作用,还需要考虑重复定位、取放方式、设备操作空间和生产节拍。
生产前需要确认的信息
- 工装板二维图纸或三维模型
- 需要定位的工件样品或工件图纸
- 产品长度、宽度和厚度
- 设备安装孔距和安装空间
- 工件定位基准和放置方向
- 单工位或多工位数量要求
- 实际载荷和受力位置
- 人工、气缸或机械手取放方式
- 工作温度、粉尘及接触介质
- 产品数量和交付要求
如果暂时没有完整的工装板图纸,可以提供工件样品、工件三维模型、设备安装照片和关键尺寸。根据工件外形、定位要求、取放方式及实际工况,再确定工装板结构、材料和加工方案。
产品加工与检查说明
塑料工装板没有统一的固定规格,需要根据工件结构、设备安装位置和生产要求加工。生产过程中可以对产品外形、厚度、孔位、槽口、定位面和安装结构进行检查。
产品完成后还可以检查仿形槽、定位孔、边缘状态、平面情况和关键配合尺寸,减少工件放置困难、定位松动、安装干涉和表面划伤等问题。