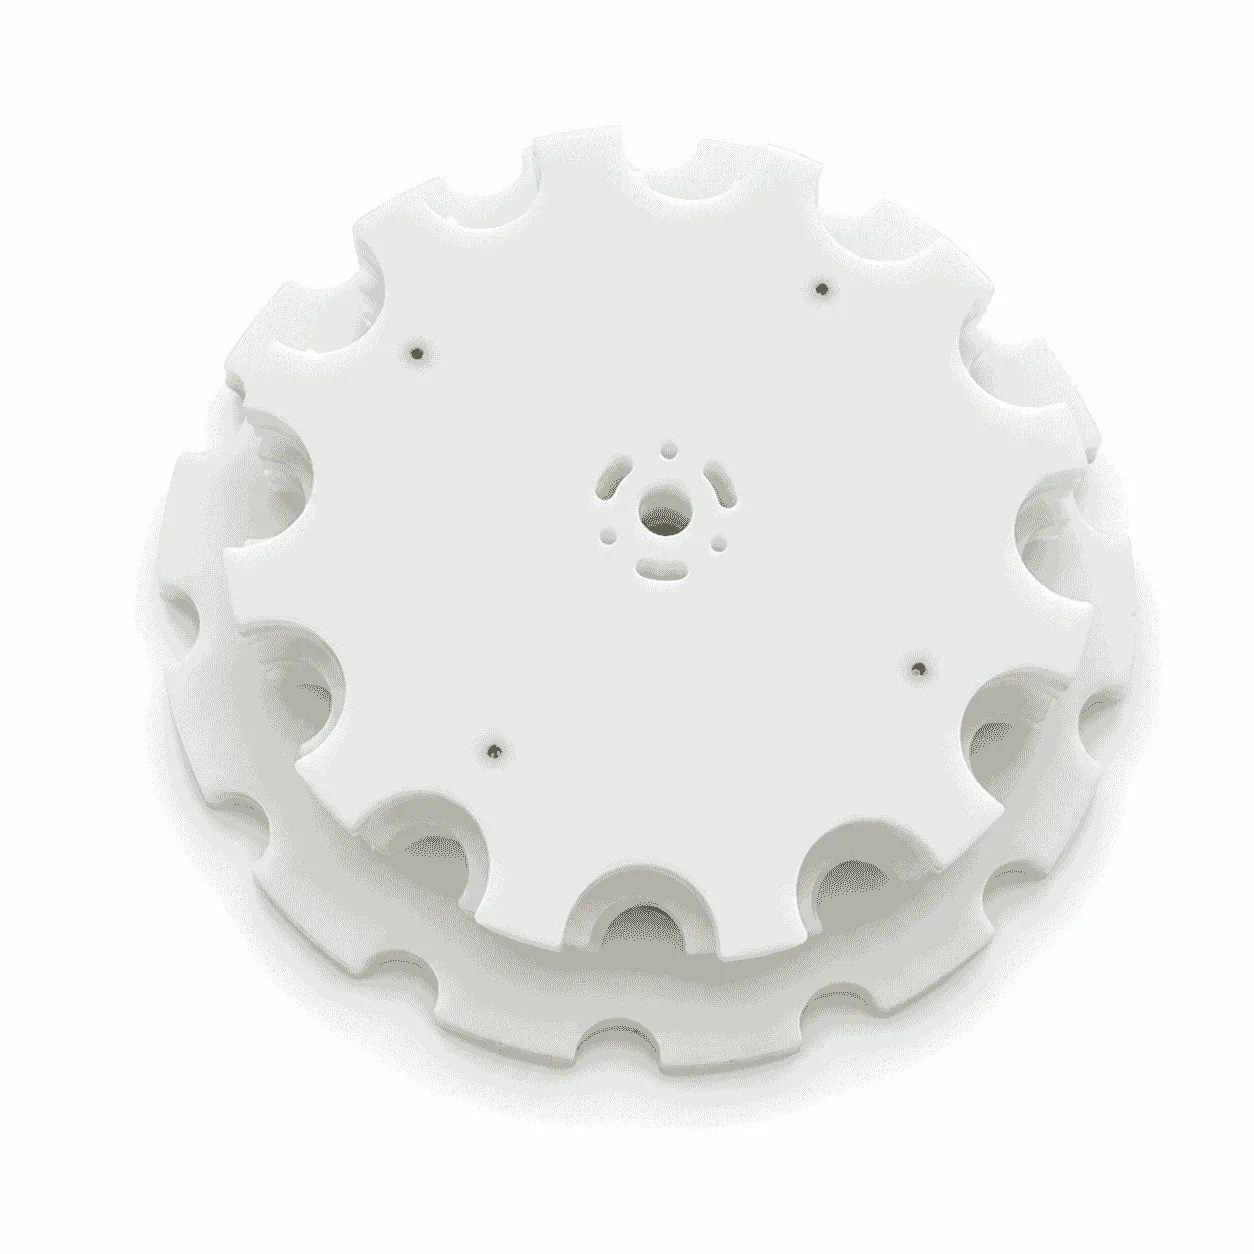
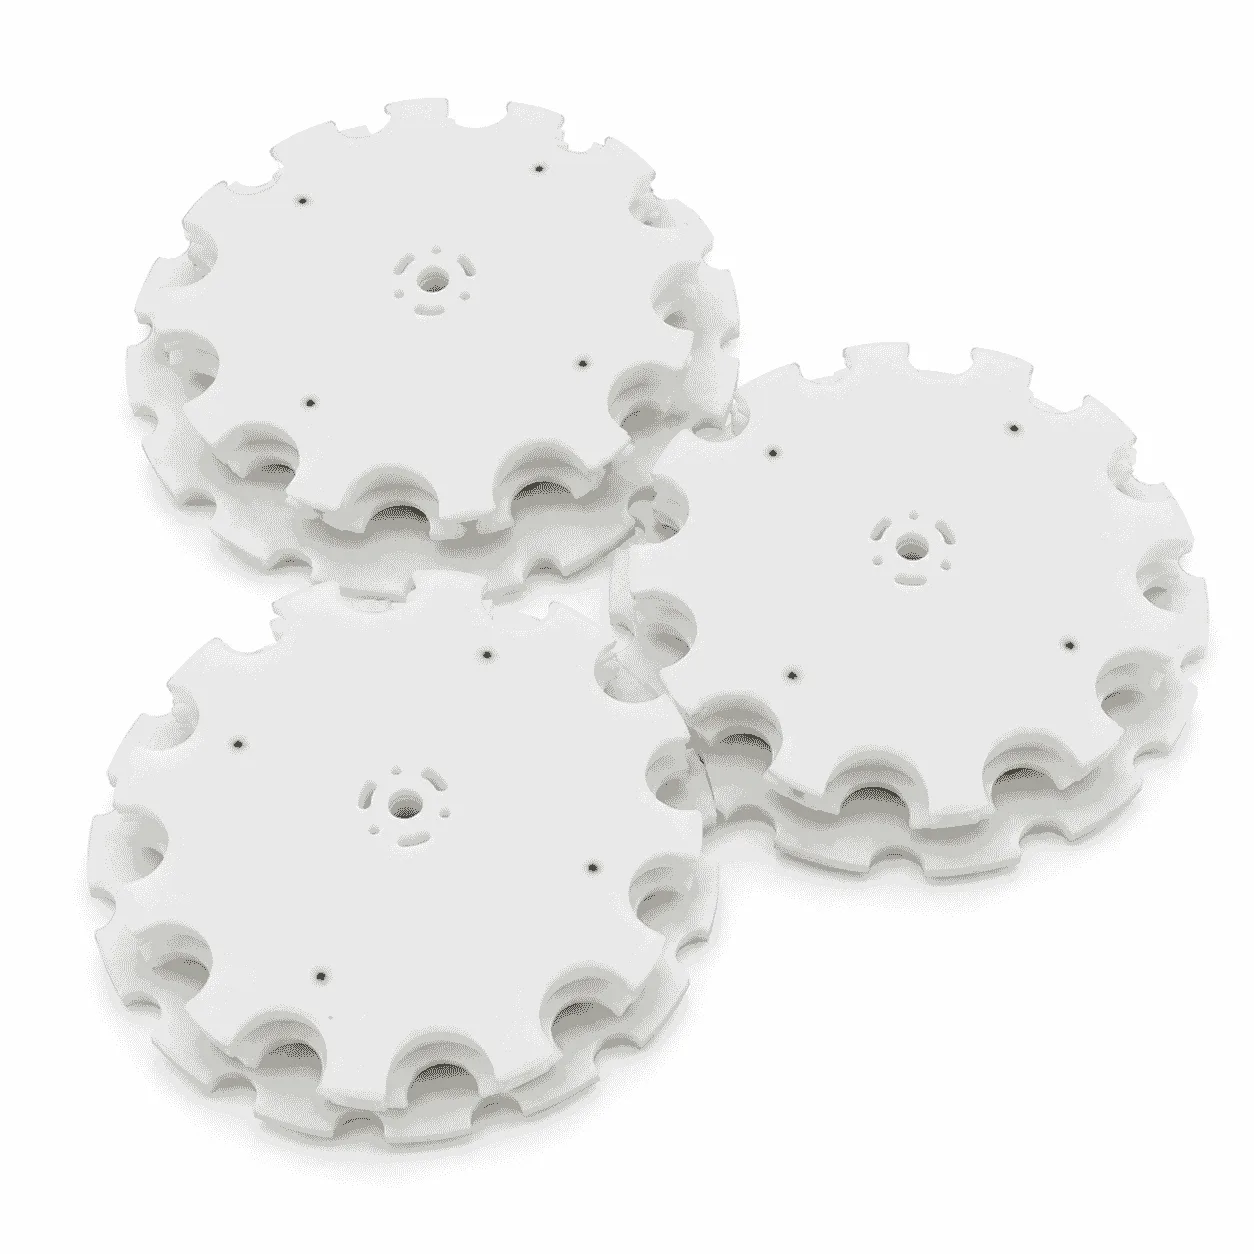
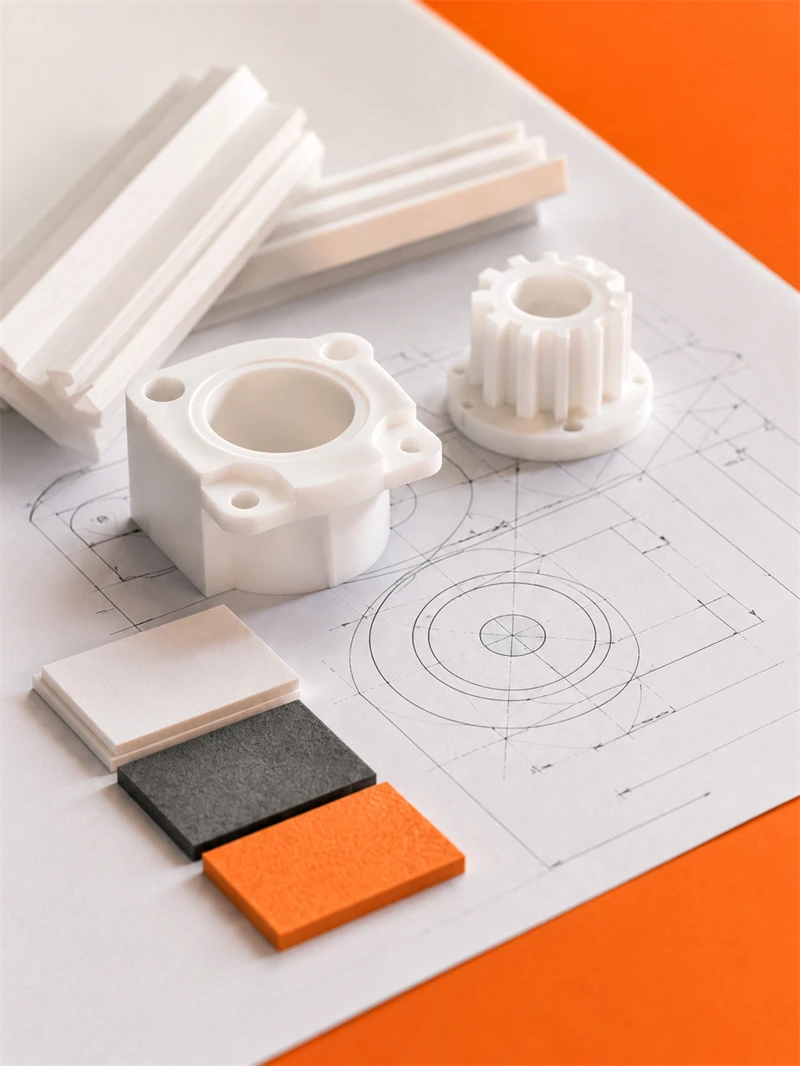
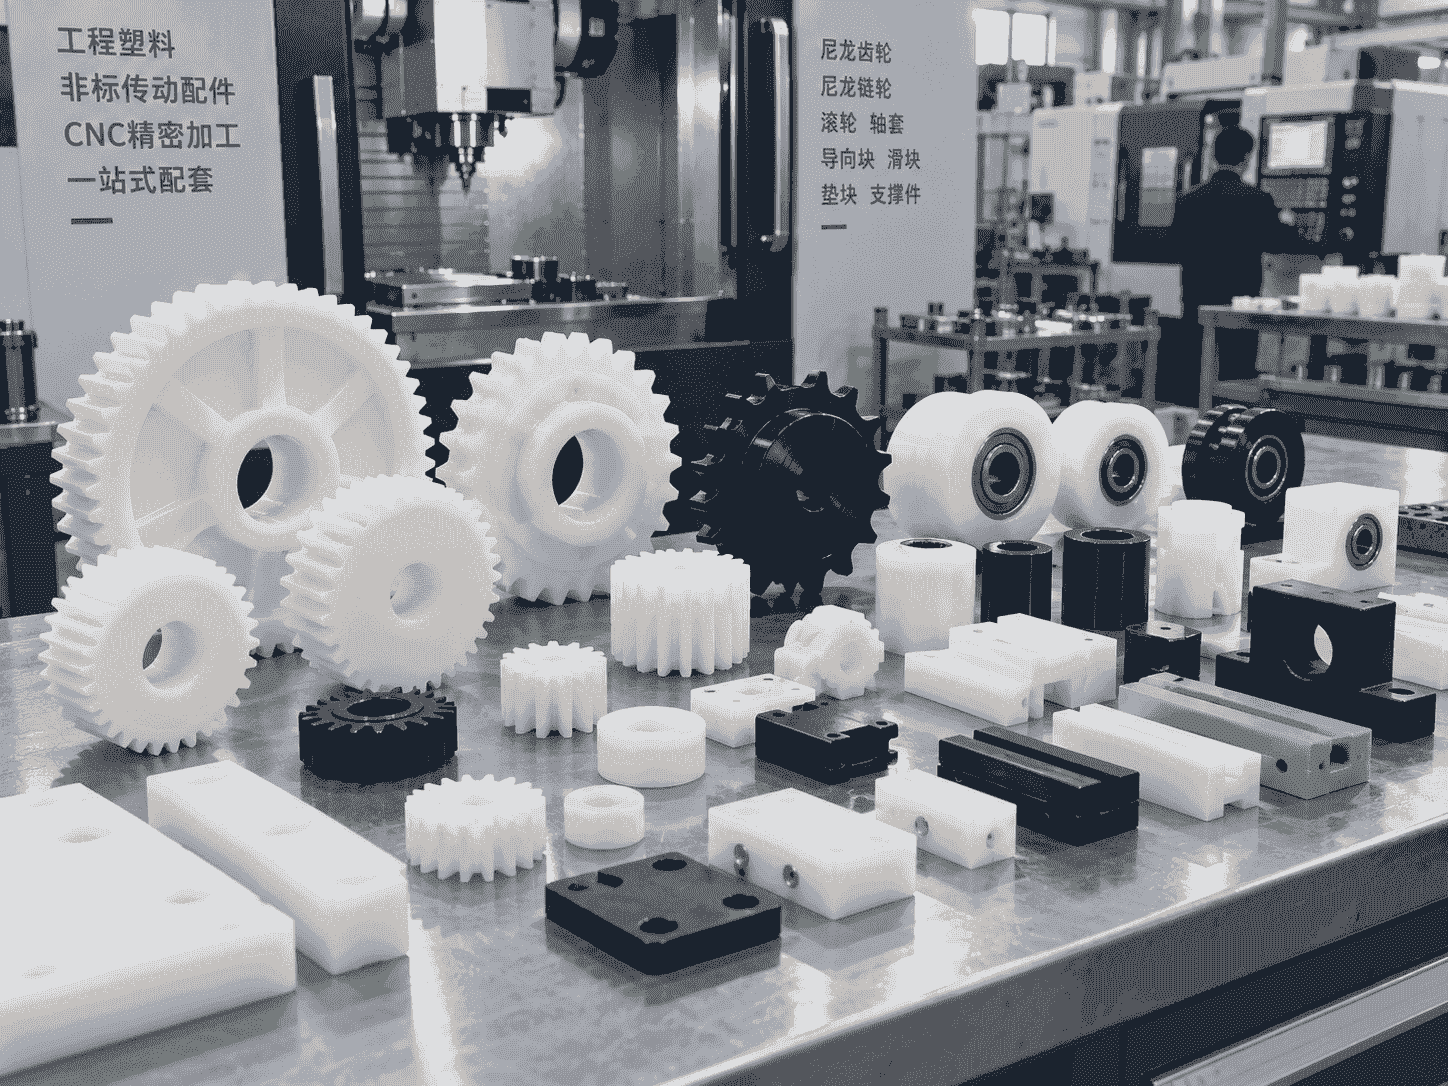
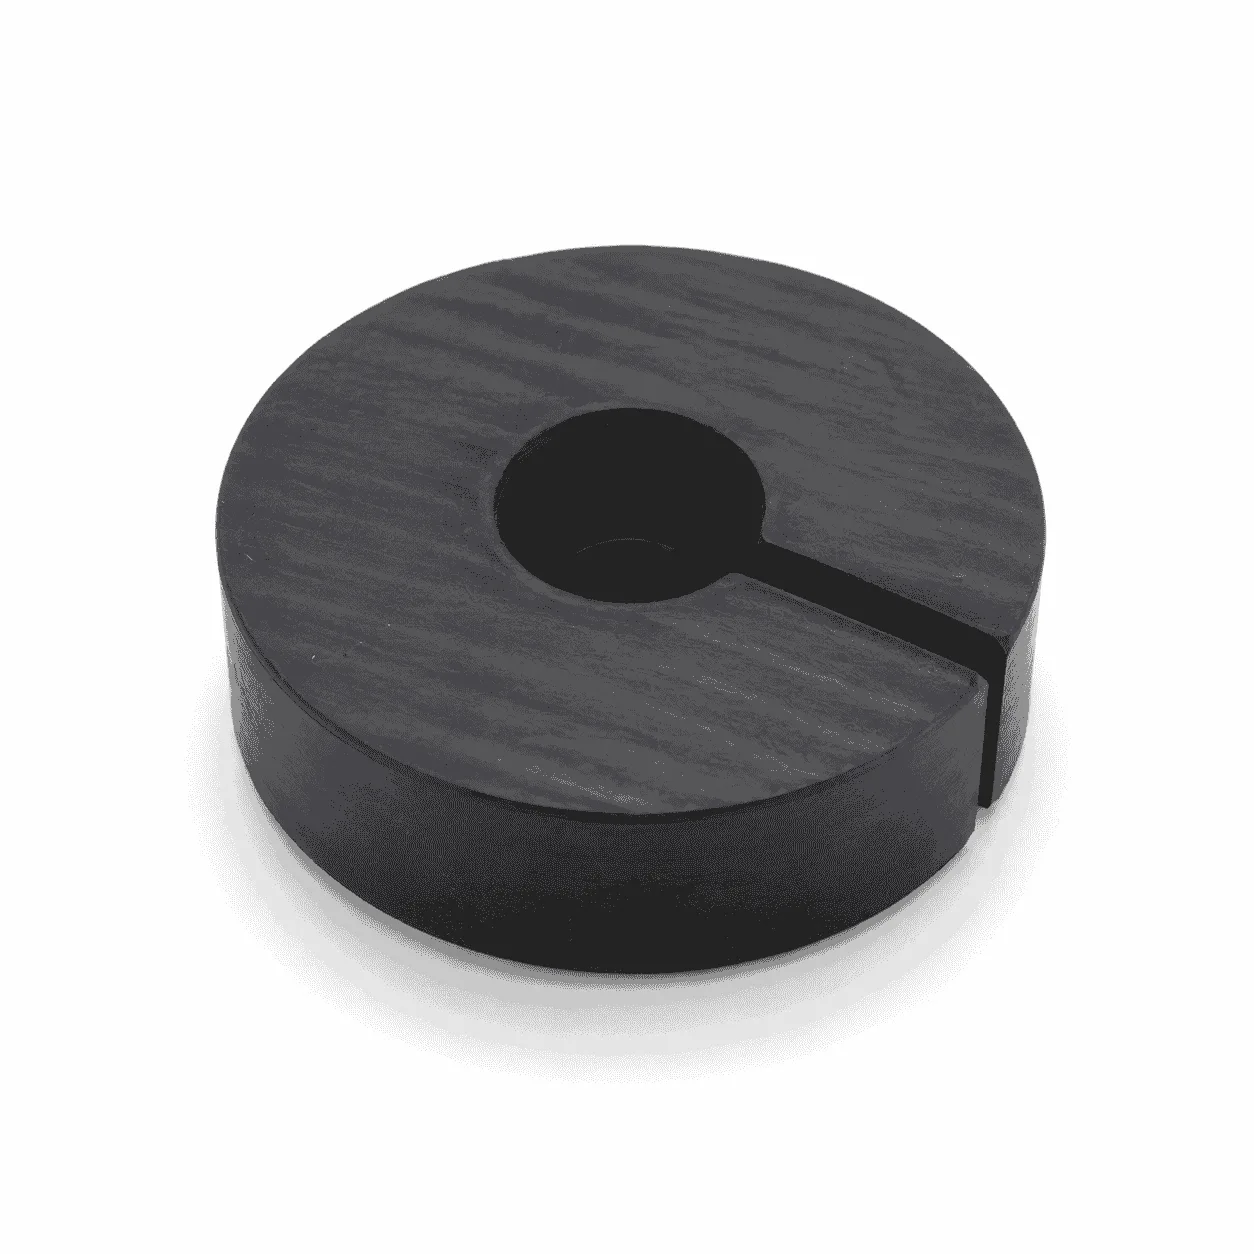
塑料星轮加工件是一种采用POM、尼龙、超高分子量聚乙烯或其他工程塑料,通过CNC铣削、车削、钻孔、镗孔、开槽和轮廓精加工制成的输送定位零件,主要用于自动化生产线中的容器分隔、节距控制、导向输送和工位转换。
产品通常安装在灌装机、旋盖机、贴标机、检测设备、装盒机和其他包装机械中。星轮外缘按照瓶体、罐体、工件或包装容器的轮廓加工多个卡槽,在星轮转动过程中依次接收、定位和输送产品,使容器按照规定间距进入下一道工序。
星轮的外径、厚度、工位数量、卡槽弧度、槽口深度、中心孔、键槽、轮毂、定位孔和减重结构,均可根据二维图纸、三维模型、旧星轮样品或设备安装参数加工。
相关产品可以查看工程塑料加工件、塑料CNC加工和塑料输送设备配件页面。
塑料星轮加工件的主要作用
控制容器输送间距
连续进入设备的瓶体、罐体和其他容器,其前后间距可能不均匀。星轮通过均匀分布的卡槽逐个接收产品,将容器调整到规定节距,为后续灌装、旋盖、贴标或检测工序提供相对稳定的位置。
完成容器定位
卡槽轮廓与容器外形配合后,可以限制产品在输送过程中的横向移动,使瓶口、标签面、检测位置或装配区域与设备执行机构保持对应关系。
定位效果与容器尺寸公差、卡槽间隙、星轮中心位置和设备同步状态有关。槽口过紧可能造成卡料或表面挤压,间隙过大则可能导致容器晃动。
引导产品进入下一工位
星轮可以设置在输送带、螺杆分瓶机构、灌装转盘和旋盖装置之间,使产品按照设定轨迹由直线输送转换为圆周运动,或者从圆周机构平稳送回直线输送线。
分隔连续排列的产品
当瓶体或工件在输送线上连续靠在一起时,星轮能够按照卡槽数量逐个分开,减少产品相互挤压、碰撞和堆积。
保护容器接触表面
与金属星轮相比,选择适当材料制作的塑料星轮能够减少对玻璃瓶、塑料瓶、铝罐及表面涂层的硬性碰撞,降低容器出现划伤、磕碰或明显接触痕迹的可能性。
星轮输送结构的工作方式
星轮通常与传动轴、伺服电机、减速机构或设备主轴连接。当星轮按照设定速度转动时,外缘卡槽依次接触容器,并将其带入指定位置。
在完整的输送系统中,星轮还可能与进瓶螺杆、护栏、导向板、底托盘和出瓶拨轮配合。各部件的位置和运行节拍需要保持协调,才能减少挤瓶、倒瓶、卡瓶和错位。
包装机械通常包括充填、封口、贴标、检测和输送等设备。有关其基本定义和分类,可以参考百度百科包装机械词条。
塑料星轮的常见结构
整体式星轮
整体式星轮由一整块塑料板材或棒料加工而成,外缘卡槽、中心孔和安装结构集中在同一个零件上,适合尺寸适中、结构相对固定的设备。
分体式星轮
分体式结构可以由两片或多片组件组合而成,适合传动轴不方便拆卸、星轮直径较大或需要快速更换规格的设备。
分体连接处需要设置定位销、螺栓或配合台阶,减少组装后产生明显错位。
上下双层星轮
对于高度较大、重心较高或容易倾倒的容器,可以使用上下两层星轮分别支撑瓶身不同位置,使容器在高速输送或工位切换过程中保持稳定。
带轮毂星轮
中心区域可以加工加厚轮毂,用于设置键槽、紧定螺钉孔、胀套安装位或其他轴连接结构。轮毂能够增加中心安装区域的厚度,改善局部连接条件。
可更换模块式星轮
在需要处理多种规格容器的生产线上,可以采用基础轮体与可更换塑料卡块组合的结构。更换容器规格时只更换接触模块,有助于减少整套星轮的替换工作。
卡槽轮廓如何设计
圆弧卡槽
圆弧槽适合圆瓶、圆罐、筒状工件和其他圆柱形产品。卡槽半径需要结合容器实际外径及运行间隙确定,不能简单按照名义直径加工。
异形仿形槽
方瓶、椭圆瓶、带把手容器及不规则壳体,可以根据三维模型加工对应的仿形槽,使星轮在指定位置接触和支撑产品。
渐开式入口
卡槽入口可以设置圆角、斜面或渐开过渡,使容器进入星轮时更加顺畅,减少入口尖角与产品发生碰撞。
避让槽和缺口
当容器表面带有把手、喷嘴、接头、标签凸起或其他附件时,可以在对应位置加工避让槽,防止星轮与功能部件发生干涉。
常用工程塑料如何选择
工程塑料是可用于机械零件、耐磨件、绝缘件和工业结构件的一类高分子材料。有关其基本分类和用途,可以参考百度百科工程塑料词条。
POM聚甲醛星轮
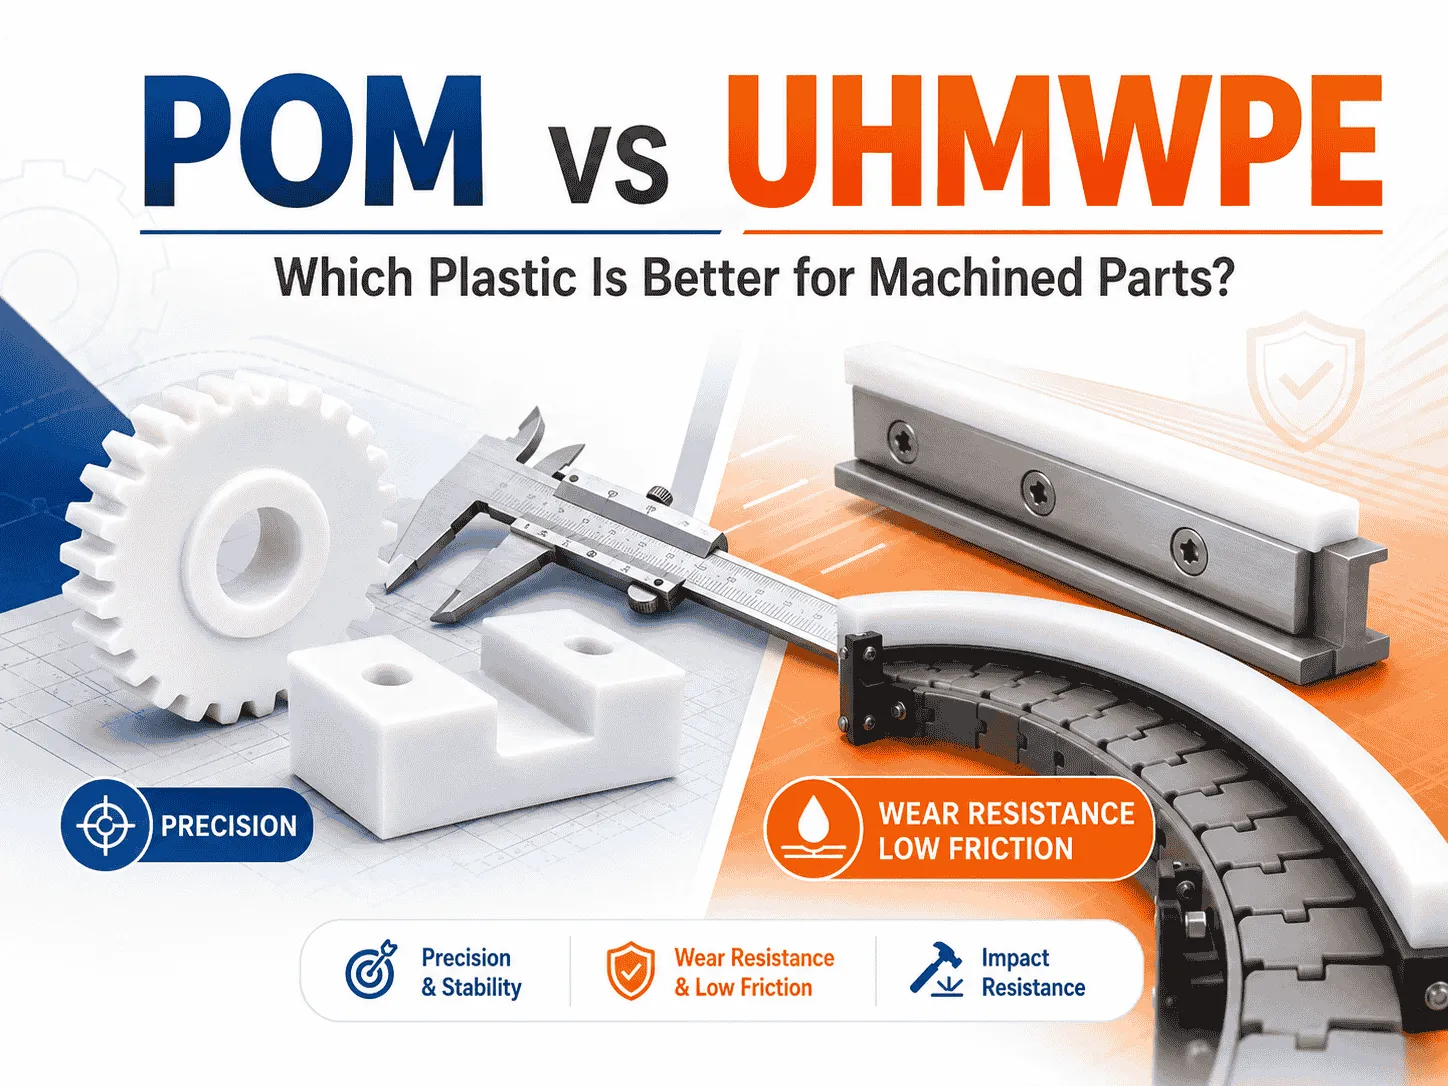
POM具有较好的结构刚性、尺寸稳定性和机械加工性能,适合卡槽尺寸、中心孔和安装位置要求较高的星轮。
其表面相对光滑,适合灌装、贴标、检测和其他需要重复定位的设备。相关产品可以查看POM加工件页面。
尼龙星轮
尼龙通常具有较好的机械强度、韧性和抗冲击能力,适合存在一定碰撞、振动或夹持载荷的输送位置。
尼龙可能受到吸水和环境湿度影响。对于卡槽尺寸和设备同步间隙要求较高的产品,需要结合材料牌号及工作环境进行评估。相关产品可以查看尼龙加工件页面。
超高分子量聚乙烯星轮
超高分子量聚乙烯具有较好的抗冲击、耐磨和低摩擦性能,适合容器频繁接触、表面容易划伤或输送过程中存在一定碰撞的设备。
该材料的结构刚性通常低于POM。用于直径较大、厚度较薄或定位要求较高的星轮时,需要合理设计厚度和中心支撑结构。相关产品可以查看超高分子量聚乙烯加工件页面。
其他工程塑料
对于防静电、耐高温、耐化学介质或特殊卫生要求,可以根据实际工况选择防静电POM、PET、PEEK或其他材料。材料是否适用,需要结合温度、载荷、清洗方式和接触介质确认。
CNC加工塑料星轮的特点
CNC加工适合非标准设备、小批量生产、旧星轮替换和多规格容器换型。根据容器尺寸修改加工程序后,可以调整卡槽数量、槽口轮廓和中心安装结构,不需要为每种规格单独制作成型模具。
数控加工是利用程序控制机床运动和加工过程的一种制造方式。有关其基本概念,可以参考百度百科数控加工词条。
适合复杂仿形轮廓
根据容器三维模型,可以加工圆弧槽、椭圆槽、方形槽、把手避让口和其他不规则接触面。
便于调整工位数量
星轮工位数量可以根据容器直径、星轮外径、设备节拍和安装空间设计。工位数量变化后,需要同步核对卡槽间距和传动参数。
可以加工多种安装结构
中心位置可以加工光孔、键槽孔、花键孔、胀套孔、轴承位和螺纹孔,也可以安装金属轮毂或轴套。
适合旧件测绘替换
原设备星轮磨损、开裂或型号停产时,可以根据旧件、配套容器和设备中心位置进行测绘加工。旧件已经明显变形时,还需要结合设备参数恢复原始轮廓。
塑料星轮的加工流程
确认容器和设备参数
生产前需要确认容器外形、实际尺寸、输送方向、设备节拍、星轮外径、中心孔和安装高度。
建立卡槽轮廓
根据容器图纸、三维模型或实物样品设计接触轮廓,并预留合理运行间隙及入口过渡。
选择材料并下料
根据载荷、转速、环境温度和清洁要求选择材料,并为外圆、端面和孔槽加工预留余量。
加工基础轮体
先完成外圆、端面、中心孔、轮毂和基准面的加工,为卡槽位置和后续安装结构建立加工基准。
加工外缘卡槽
通过CNC铣削完成各工位卡槽、圆角、入口过渡和避让结构,并控制卡槽之间的分布位置。
加工安装孔槽
根据设备连接方式加工键槽、定位孔、螺纹孔、减重孔和金属嵌件安装位。
去毛刺和尺寸检查
加工完成后清理卡槽、孔口和外缘毛刺,并检查星轮外径、厚度、工位分布、中心孔及关键安装尺寸。
设计和使用时需要注意的问题
卡槽间隙需要合理
卡槽过小可能挤压容器或造成卡瓶;卡槽过大则可能使产品晃动,影响灌装、旋盖和检测位置。
星轮与设备节拍需要匹配
星轮工位数量、旋转速度和配套输送机构需要保持协调。如果运行节拍不一致,可能出现挤瓶、空位、倒瓶或产品相互碰撞。
中心安装需要保持稳定
中心孔、键槽、轮毂和传动轴配合不合理时,可能导致星轮偏心、跳动和卡槽位置变化。安装前需要检查轴径、轴肩和固定方式。
塑料螺纹不宜过度紧固
直接加工在塑料上的螺纹适合轻载和不频繁拆装的位置。需要较大紧固力或多次拆装时,可以增加金属螺纹嵌件或金属轮毂。
温度变化会影响尺寸
环境温度、清洗热水和设备运行温升可能影响塑料零件尺寸。用于高温或冷热循环设备时,应提前确认实际温度和运行间隙。
清洗介质需要提前确认
星轮接触清洗剂、消毒液、油液或其他化学介质时,需要确认介质名称、浓度、温度和接触时间,再选择适用材料。
可以加工的产品细节
- 星轮外径、厚度和工位数量
- 圆瓶、方瓶、椭圆瓶及异形容器卡槽
- 单层、双层和多层星轮结构
- 整体式、分体式和模块式轮体
- 中心光孔、键槽孔和胀套安装孔
- 金属轮毂、钢套和螺纹嵌件
- 定位孔、螺纹孔和减重孔
- 把手、喷嘴和接头避让结构
- 卡槽倒角、圆角和入口过渡
- 产品编号、容器型号和安装方向标识
常见应用设备
- 饮料和液体灌装设备
- 瓶盖旋紧及压盖设备
- 瓶体贴标和喷码设备
- 容器外观及尺寸检测设备
- 制药和日化包装生产线
- 食品罐装及封口设备
- 玻璃瓶和塑料瓶输送系统
- 自动装盒和分拣设备
- 机器人上下料定位机构
- 旧设备维修和规格换型项目
塑料星轮与金属星轮的区别
塑料星轮重量较轻、不易锈蚀,并能减少与瓶体、罐体及其他产品接触时的硬性碰撞,适合轻载、中等载荷和需要保护产品表面的输送设备。
金属星轮具有更高的结构刚性、承载能力和耐高温性能,更适合重载、高温或对轮体变形控制要求较高的设备。
对于既需要较高连接强度又需要保护容器的结构,可以采用金属轮毂与塑料外缘星轮组合的方式。
塑料星轮与塑料齿轮的区别
塑料星轮主要通过外缘卡槽定位和输送容器,其槽形通常按照产品外轮廓设计,不依靠标准齿形啮合传递动力。
塑料齿轮则通过齿面啮合传递运动和扭矩,需要确认模数、齿数、压力角和中心距。两种产品外形可能相似,但功能和设计参数不同。
相关传动产品可以查看塑料齿轮加工件页面。
生产前需要确认的信息
- 星轮二维图纸、三维模型或旧件样品
- 容器样品或容器外形尺寸
- 星轮外径、厚度和工位数量
- 卡槽形状、深度和运行间隙
- 中心孔、键槽和轮毂尺寸
- 星轮旋转方向和设备运行速度
- 进料、出料和配套护栏位置
- 工作温度及清洗介质
- 是否需要分体、双层或金属嵌件结构
- 产品数量和交付要求
如果暂时没有完整图纸,可以提供旧星轮、容器样品、设备安装照片和中心轴尺寸。根据容器轮廓、输送节距、设备速度和安装方式,再确定星轮材料、卡槽结构和加工方案。
产品加工与检查说明
塑料星轮没有统一的固定规格,需要按照容器结构和设备运行参数加工。生产过程中可以对产品外径、厚度、卡槽轮廓、工位分布、中心孔和安装结构进行检查。
产品完成后还可以检查卡槽边缘、孔槽完整性、轮体平面状态和关键配合尺寸,减少容器进入困难、运行晃动、安装干涉和输送错位等问题。