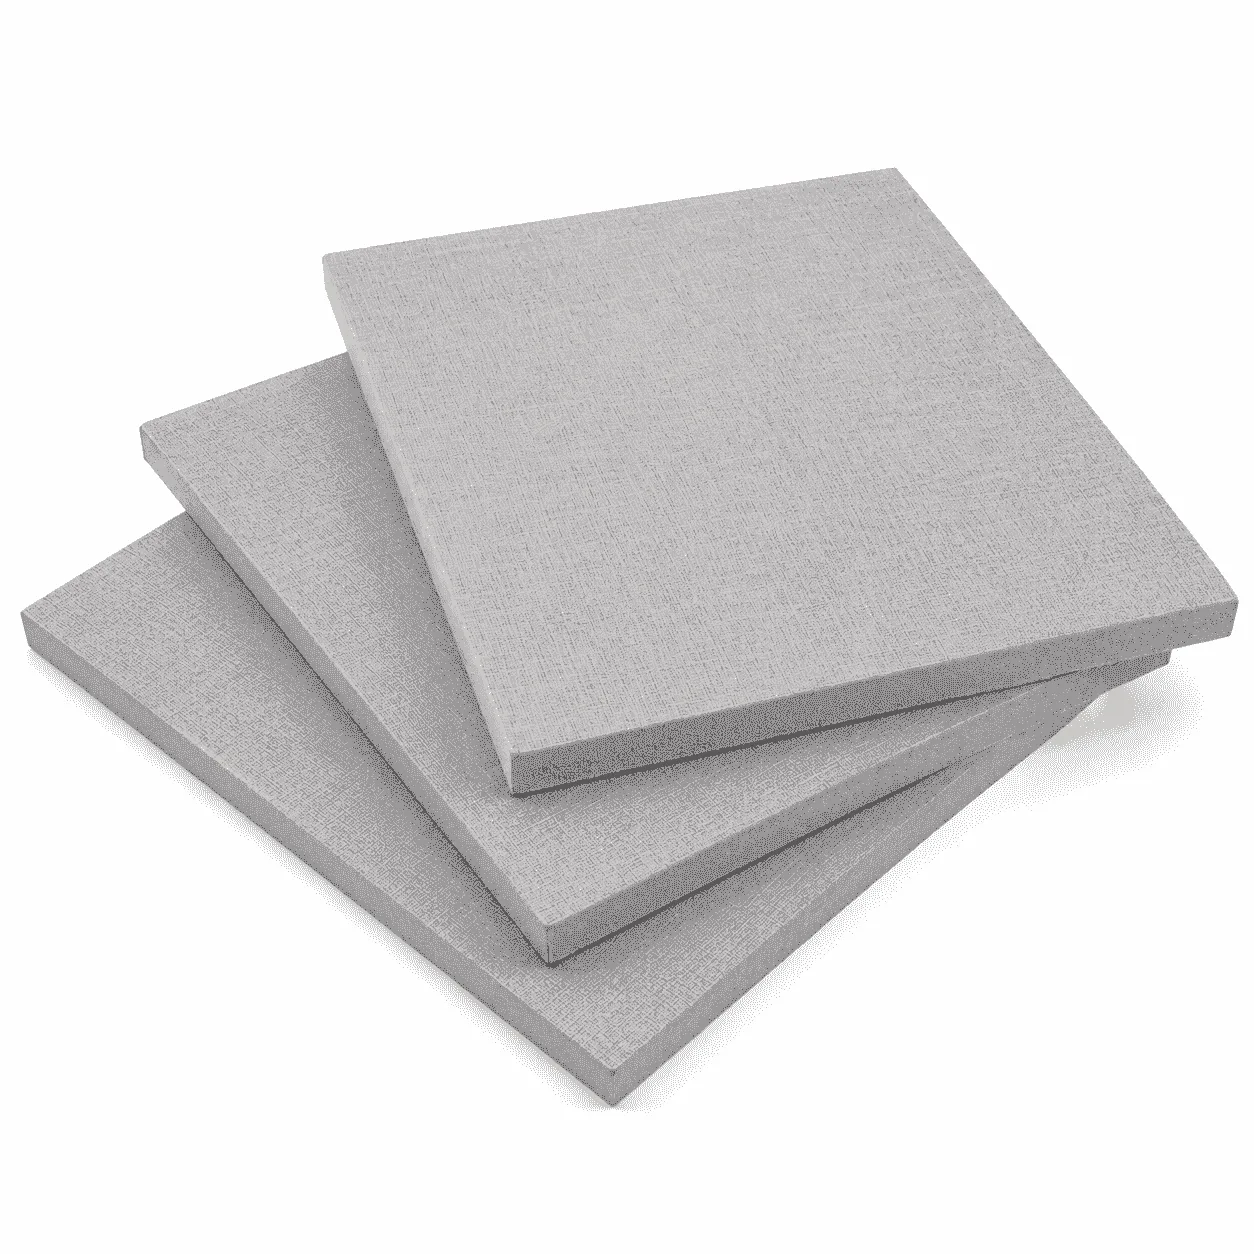
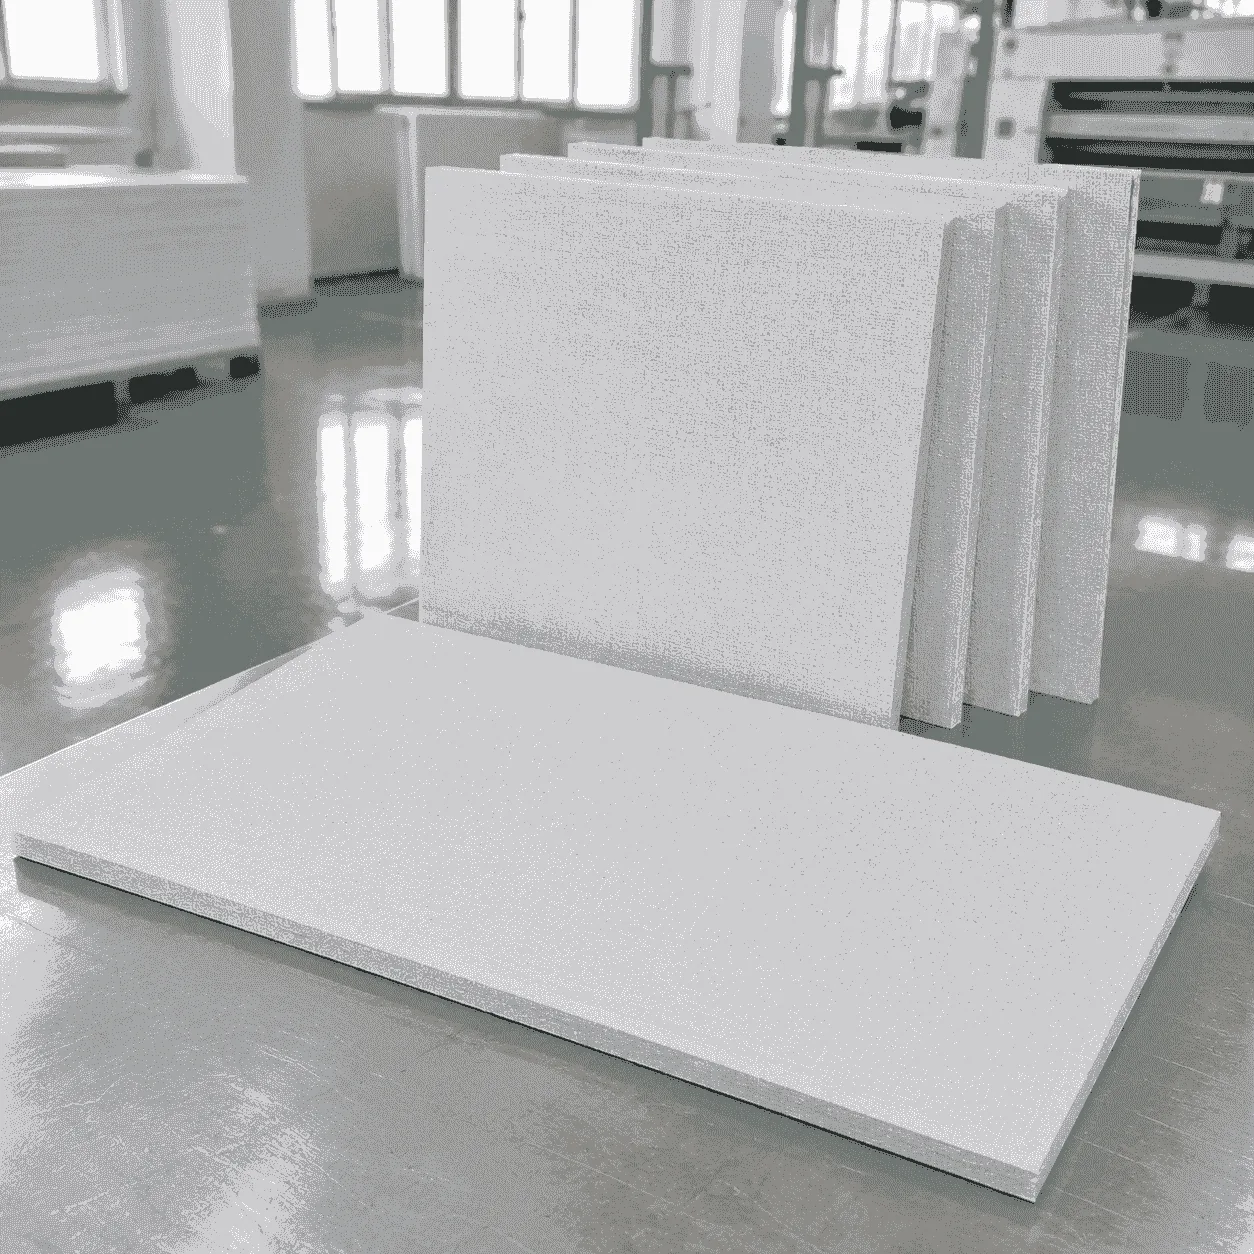
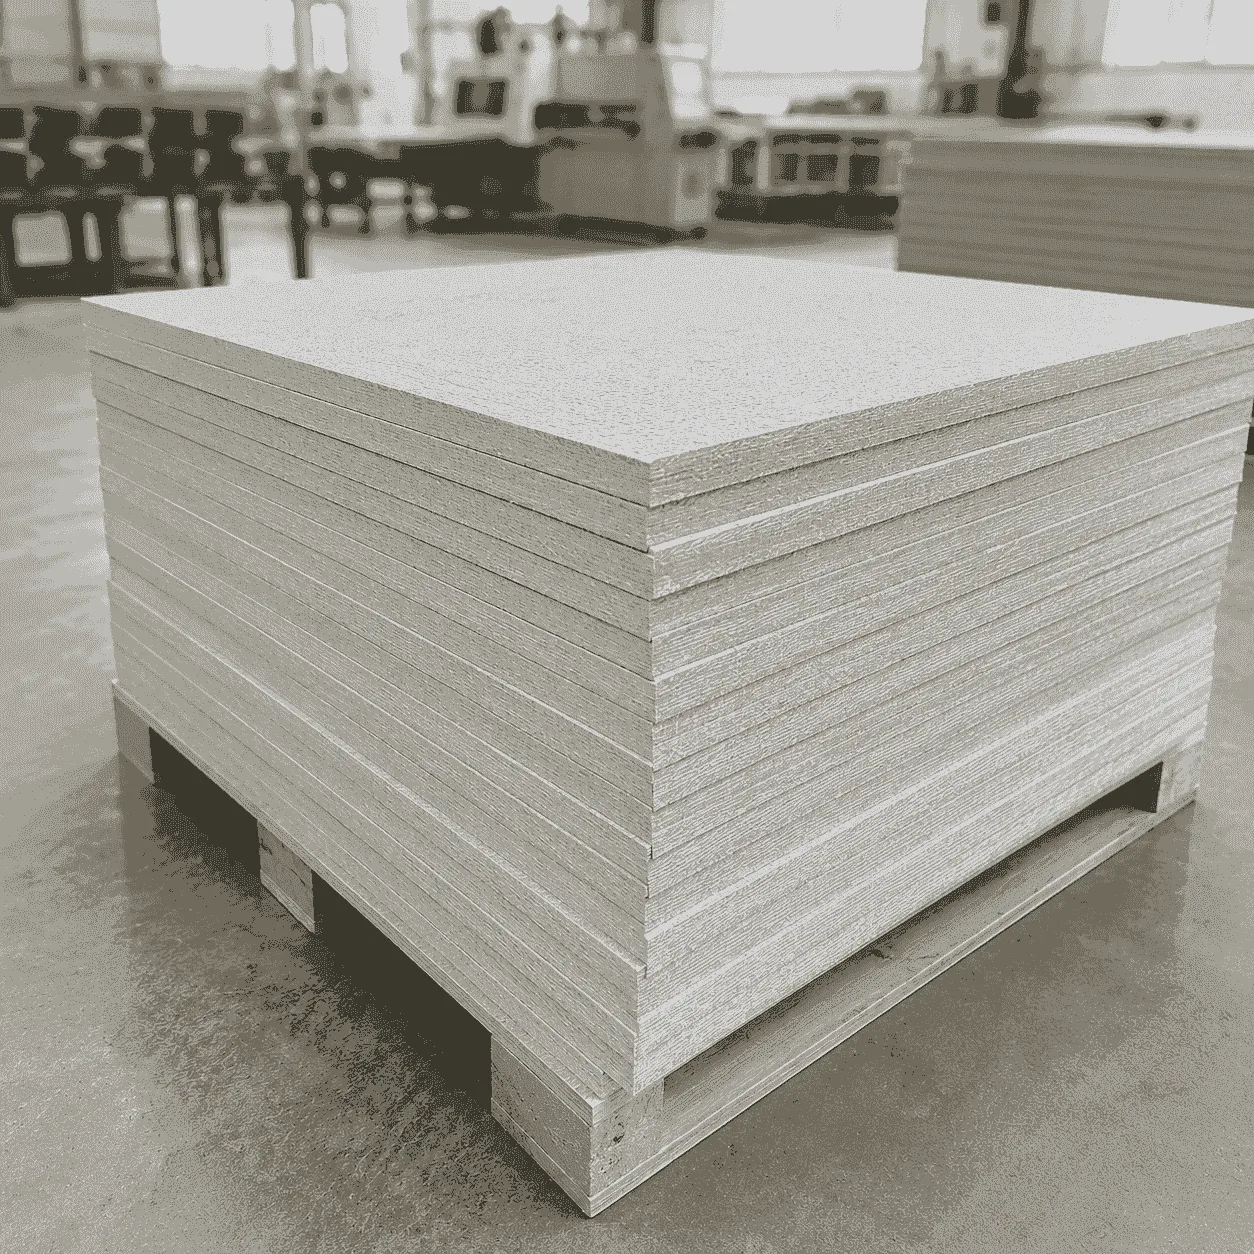
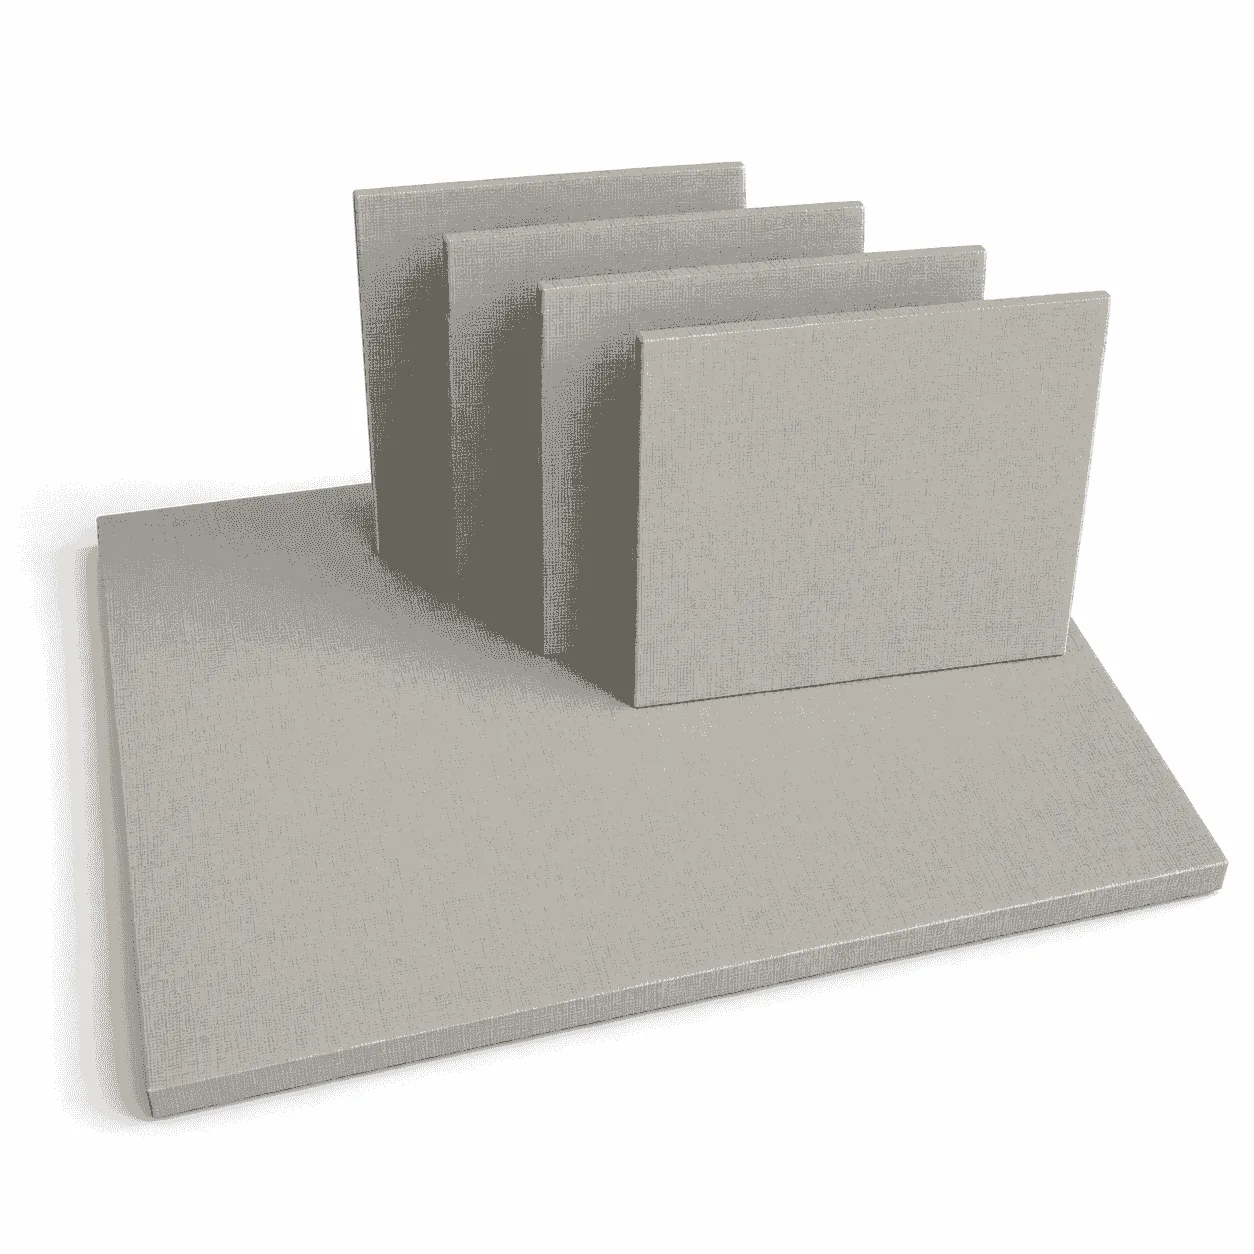
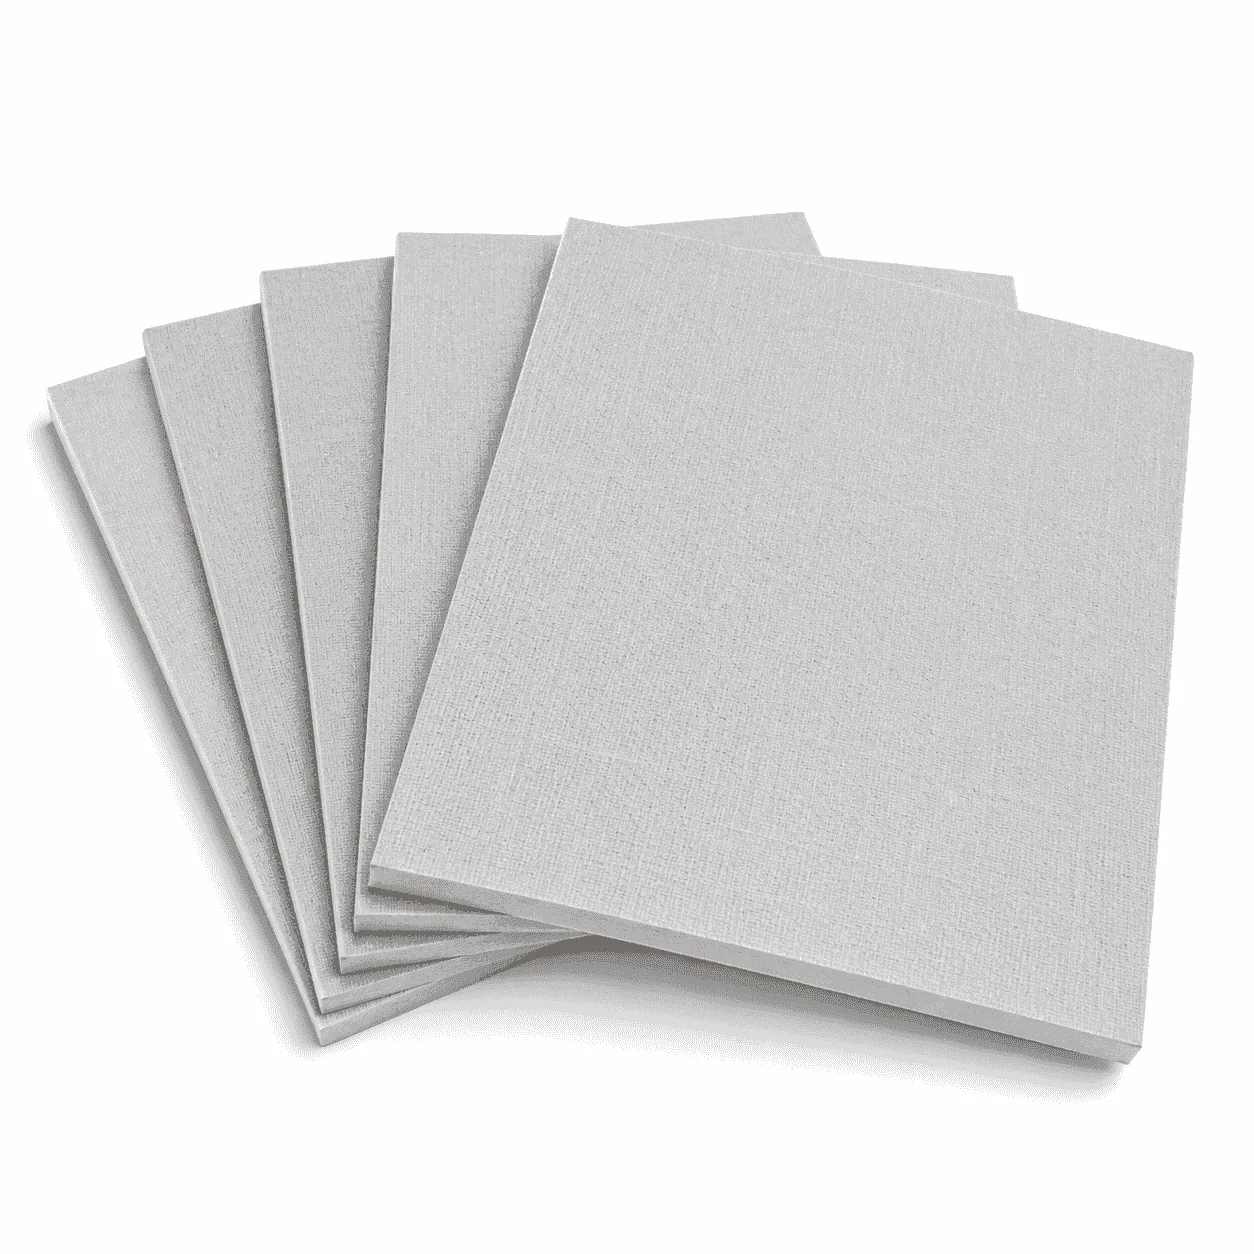
织物背衬PP聚丙烯复合板是一种由聚丙烯板材和织物背衬层组成的复合型塑料板。板材一侧为相对平整的PP工作面,可用于接触液体、气体或化学介质;另一侧带有织物结构,用于提高板材与玻璃钢树脂层、增强结构或设备基体之间的结合能力。
普通光滑PP表面与部分树脂体系直接复合时,通常难以形成稳定的结构连接。织物背衬层能够为树脂提供浸润和机械锚固界面,使PP耐腐蚀内层与玻璃钢承载层组合成双层复合结构,在保留PP材料耐介质性能的同时,由外部增强层承担主要结构载荷。
这类板材主要用于化工储槽、洗涤塔、废气处理设备、电镀槽、酸洗槽、风管和其他复合防腐设备。实际使用时,需要根据PP材料类型、背衬织物、树脂体系、工作温度、介质条件及设备结构完成工程设计。
织物背衬PP聚丙烯复合板的结构
PP耐腐蚀工作面
板材的PP一侧通常作为设备内表面或介质接触面。聚丙烯具有吸水率较低、重量较轻、不易生锈和耐多种酸碱介质等特点,可用于部分化工、水处理和废气处理环境。
工作面的具体耐介质能力取决于聚丙烯牌号、介质名称、浓度、温度、压力和接触时间。对于强氧化性介质、有机溶剂及成分复杂的混合介质,应单独进行材料相容性确认。
织物背衬层
织物背衬层通常设置在板材背面,可根据产品体系采用聚酯织物、玻璃纤维织物、聚丙烯织物或其他指定背衬材料。不同织物在树脂浸润、拉伸性能、加工方式和适配树脂方面存在差异。
背衬层的主要作用不是装饰或表面保护,而是为后续树脂复合提供结合界面。复合施工时,树脂进入织物组织并固化,使PP内衬与玻璃钢增强层形成连续结构。
外部承载或增强结构
织物背衬PP板通常与玻璃纤维增强树脂层配合使用,也可以根据设备设计与钢制壳体或其他结构组合。PP层主要承担介质隔离和防腐作用,外部结构则承担设备压力、自重、风载、支撑和安装载荷。
板材本身不能在未经计算的情况下直接作为大型承压设备或主要承重结构使用。槽罐、洗涤塔和管道等设备需要由专业人员完成壁厚、增强层、支撑点和连接方式设计。
聚丙烯材料基础说明
聚丙烯通常简称PP,是一种应用范围较广的热塑性树脂。有关材料的基础知识,可以参考百度百科聚丙烯词条。
根据分子结构和材料配方,PP板材可以采用均聚PP、共聚PP或其他改性聚丙烯生产。不同类型在刚性、韧性、低温抗冲击性能、耐温性和焊接表现方面存在差异。
均聚PP
均聚PP通常具有较好的刚性和表面硬度,可用于化工槽体、管道、风管及一般防腐结构。其低温抗冲击性能需要根据具体材料牌号确认。
共聚PP
共聚PP通常在韧性和抗冲击性能方面有所改善,可用于存在温度变化、室外安装或一定机械冲击的设备结构。实际性能仍需根据具体牌号判断。
特殊改性PP
根据项目要求,PP还可以通过配方调整获得阻燃、抗静电、导电或耐候等功能。特殊性能不能仅通过板材颜色或外观判断,应以材料牌号和检测资料为依据。
织物背衬PP板的主要特点
便于与玻璃钢结构复合
织物背衬为树脂提供可以浸润和固化的连接界面,有利于PP内衬与玻璃钢增强层形成复合结构,适合制造需要兼顾耐腐蚀内层和结构强度的设备。
耐多种化学介质
聚丙烯对多种酸、碱和盐溶液具有一定耐受能力,可用于化工、电镀、环保和污水处理设备。具体材料适用性应根据实际介质条件确认。
吸水率较低
PP材料不容易因吸收水分产生明显变化,适合用于潮湿、冲洗频繁及长期接触水溶液的设备环境。
材料本体不易生锈
聚丙烯不会像普通碳钢一样因潮湿环境产生锈蚀,可减少介质接触面的防锈维护。外部钢制支架、紧固件及其他金属部件仍需根据环境采取防腐措施。
可进行焊接和热成型
在材料和工艺匹配的情况下,PP板材可采用热风焊、挤出焊、对接焊及热成型等方式加工,用于制作圆筒、槽体、锥体、风管和异形设备部件。
便于机械加工
板材可进行锯切、CNC铣削、钻孔、开槽、倒角和外形加工,便于按照设备尺寸制作内衬板、法兰、挡板和连接部件。
与普通PP板的区别
普通PP板两侧通常为塑料表面,主要用于直接加工、焊接或制作塑料设备。织物背衬PP板则在其中一侧设置专用背衬层,重点用于与树脂增强层或承载结构复合。
- 普通PP板主要依靠焊接或机械连接进行装配;
- 织物背衬PP板可与玻璃钢树脂层形成复合结构;
- 普通PP板适合制作全塑设备和加工零件;
- 织物背衬板适合制作双层复合防腐设备;
- 两类板材的背面结构和施工工艺不同;
- 采购时需要明确是否需要织物背衬。
织物背衬PP板也不能简单理解为在普通PP板表面后贴一层布。背衬层的结合方式、织物材质、生产工艺和树脂适配性都会影响最终复合质量。
常见背衬形式
织物背衬的材料和结构需要根据PP类型、树脂体系及设备要求选择。常见形式包括:
- 聚酯织物背衬;
- 玻璃纤维织物背衬;
- 聚丙烯织物背衬;
- 单面织物背衬结构;
- 适合卷材生产的可伸展背衬;
- 适合板材复合的增强织物结构;
- 根据树脂体系设计的专用背衬。
不同背衬形式不能随意替换。生产前应确认计划使用的树脂类型、复合工艺、结构载荷和设备制造规范。
常见规格与供货形式
织物背衬PP聚丙烯复合板可根据生产条件提供不同厚度、长度、宽度和材料类型。具体规格需结合PP牌号、背衬材料、生产方式和采购数量确认。
- 单面织物背衬PP平板;
- 织物背衬PP卷材;
- 不同厚度的挤出PP板;
- 均聚PP或共聚PP基材;
- 灰色、白色及项目指定颜色;
- 标准尺寸整板或按要求切割;
- 原始板材或完成加工的设备部件。
板材在成型、冷却和储存过程中可能存在一定的厚度、长度、宽度和平整度偏差。用于精密加工或圆筒成型时,应提前确认尺寸公差及加工余量。
更多相关材料可以查看站内的工程塑料板材与棒材页面。
常见应用设备
织物背衬PP板主要用于需要耐腐蚀内层和外部结构增强相结合的工业设备,常见应用包括:
- 化工原料储罐和反应槽;
- 酸碱液体储存设备;
- 电镀槽和酸洗槽;
- 废气洗涤塔和吸收塔;
- 工业烟囱和排气管道;
- 污水处理槽和中和池设备;
- 化工风管和通风系统;
- 泵槽、集液槽和工艺槽;
- 玻璃钢复合管道及管件;
- 钢制设备内部防腐衬里;
- 矿山及冶金行业防腐设备;
- 其他双层复合工业设备。
板材切割与机械加工
织物背衬PP板可以使用锯切设备、数控加工中心、雕铣机和钻床进行加工。加工时应同时保护PP工作面和织物背衬面,避免背衬受到油污、粉尘或机械损伤。
切割与开料
板材可根据设备展开尺寸进行锯切或数控开料。切割时应使用适合塑料板材的刀具,并避免织物背衬边缘被大范围拉扯或撕裂。
铣削和外形加工
CNC铣削可用于加工外轮廓、孔槽、连接边和安装位置。需要进行后续焊接的边缘,应按照焊接结构预留坡口或加工余量。
钻孔和开槽
板材可以加工安装孔、定位孔和工艺孔。孔位靠近板材边缘时,应保留合理边距,减少加工及装配过程中出现开裂或变形的风险。
相关设备和加工能力可以查看站内的CNC塑料加工服务页面。
热成型与焊接加工
织物背衬PP板可根据设备形状进行热弯、卷圆和局部热成型。加工参数应根据PP牌号、板材厚度、背衬结构和成型半径确定,避免温度过高导致PP表面变形或背衬层损伤。
板材之间可根据结构采用热风焊、挤出焊或其他适用的热塑性塑料连接工艺。焊接前需要清理焊接区域,并根据板厚、坡口结构和设备要求选择相应焊接参数。
后续玻璃钢复合施工应由熟悉树脂层压和热塑性塑料衬里结构的人员完成。树脂、固化剂、玻璃纤维和背衬织物之间需要具备良好的工艺匹配性。
玻璃钢复合施工注意事项
织物背衬面是后续树脂复合的重要界面,在储存、开料和施工过程中应保持干燥、清洁,避免接触油脂、脱模剂、粉尘和其他可能影响树脂浸润的物质。
- 施工前检查背衬织物是否完整;
- 清除背衬表面的灰尘和松散纤维;
- 确认树脂与背衬材料的适配性;
- 按照工艺要求控制树脂配比和固化条件;
- 避免出现干斑、气泡和局部树脂不足;
- 控制增强层厚度和纤维铺设方向;
- 转角和连接位置应设置合理过渡;
- 固化后检查复合层是否存在空鼓或分层。
对于大型槽罐、烟囱和洗涤塔,应按照设计要求分层施工,并对关键部位进行相应检查。复合质量不能只通过外观颜色判断。
化学介质使用注意事项
判断织物背衬PP板能否接触某种介质时,需要提供介质名称、浓度、温度、压力、接触时间和清洗方式。同一种介质在不同温度和浓度条件下,可能对材料产生不同影响。
PP工作面承担主要介质隔离作用,背衬和外部树脂增强层通常不应直接暴露于腐蚀介质。焊缝、法兰、开孔和设备连接位置需要保证衬里结构连续。
涉及强氧化性介质、有机溶剂、混合化学品或频繁温度变化时,建议进行材料相容性确认及样件测试。
结构设计注意事项
织物背衬PP板属于复合设备中的功能层材料,最终设备性能取决于PP内衬、织物背衬、树脂增强层、支撑结构和连接工艺的共同作用。
用于大型槽罐、承压设备、高位设备或长期受载结构时,需要进行相应的结构计算。板材不能在缺少增强和支撑的情况下直接承担超过设计范围的压力或载荷。
设计时还应考虑PP与玻璃钢或金属结构之间的热膨胀差异,为温度变化、设备启停和介质波动预留合理变形空间。
加工前需要确认的参数
为了选择合适的材料并制定加工方案,建议提前提供以下资料:
- 板材厚度、长度和宽度;
- PP-H、PP-C或其他材料类型;
- 织物背衬的材质和结构要求;
- 配套使用的树脂体系;
- 整板、卷材或切割件要求;
- 设备图纸或板材展开图;
- 工作介质名称、浓度和温度;
- 设备压力、载荷及安装方式;
- 是否需要热弯、卷圆或焊接;
- 玻璃钢增强层的设计要求;
- 颜色、表面和尺寸公差要求;
- 所需材料证明和检验资料。
质量检查内容
板材生产或到货后,可以根据项目要求检查长度、宽度、厚度、颜色、平整度和PP工作面状态。表面不应存在影响使用的明显裂纹、严重划伤和大面积缺陷。
织物背衬面应检查织物分布、连续性、局部脱离、破损、折皱和污染情况。用于后续树脂复合的位置,应避免存在大面积缺布或影响浸润的表面污染。
加工完成后,还应检查外形、孔位、焊缝、成型尺寸和背衬保护情况。批量加工前可以先制作样件,通过复合试验和设备试装后再进行后续生产。
储存与搬运建议
织物背衬PP聚丙烯复合板应平整存放在干燥、清洁的位置,避免长时间靠近热源、明火或受到局部重压。
板材搬运时应避免拖拽织物背衬面,防止织物起毛、撕裂或沾染油污。堆放时可以在板材之间增加清洁的隔离材料,以保护工作面和背衬层。
不同PP牌号、背衬类型、板材厚度和生产批次应分类存放,并保留材料标识和批次信息,避免施工过程中混用。
常见问题
织物背衬PP板是不是表面包了一层布?
不是普通装饰性包布。织物设置在板材背面,主要用于与树脂增强层复合,为玻璃钢结构提供浸润和机械锚固界面。
织物背衬可以直接接触化学介质吗?
通常由光滑PP面作为介质接触面,织物背衬用于连接外部增强层,不应在没有相应保护的情况下直接暴露于腐蚀介质。
可以使用任意树脂进行复合吗?
不能。树脂体系需要与背衬织物、介质条件、工作温度和设备结构相匹配,施工前应进行材料确认或复合样件测试。
板材可以焊接和卷圆吗?
在材料和工艺条件匹配的情况下,可以进行热风焊、挤出焊、热弯和卷圆加工。具体工艺需要根据板材厚度、PP牌号和背衬结构确定。
织物背衬PP板能否单独作为承压槽体?
不能直接判断。这类板材通常作为复合结构中的耐腐蚀内层使用,设备承压和结构载荷应由完整的增强层及支撑结构承担,并进行工程计算。
是否具备阻燃或食品接触性能?
不能根据产品名称直接判断。需要阻燃、食品接触、抗静电或其他特殊性能时,应选择对应材料牌号并核验检测资料。
可以按照设备图纸加工吗?
可以根据二维图纸、三维模型或设备展开尺寸进行切割、铣削、钻孔、开槽、热成型和焊接加工。生产前需要确认PP类型、背衬形式和后续复合工艺。
产品供货说明
织物背衬PP聚丙烯复合板可用于化工储罐、洗涤塔、废气处理系统、电镀槽、水处理设备和其他玻璃钢复合防腐结构。可根据项目要求确认板材尺寸、PP牌号、织物背衬、树脂体系及后续加工内容,并按照最终技术要求完成开料、成型、焊接和检验。