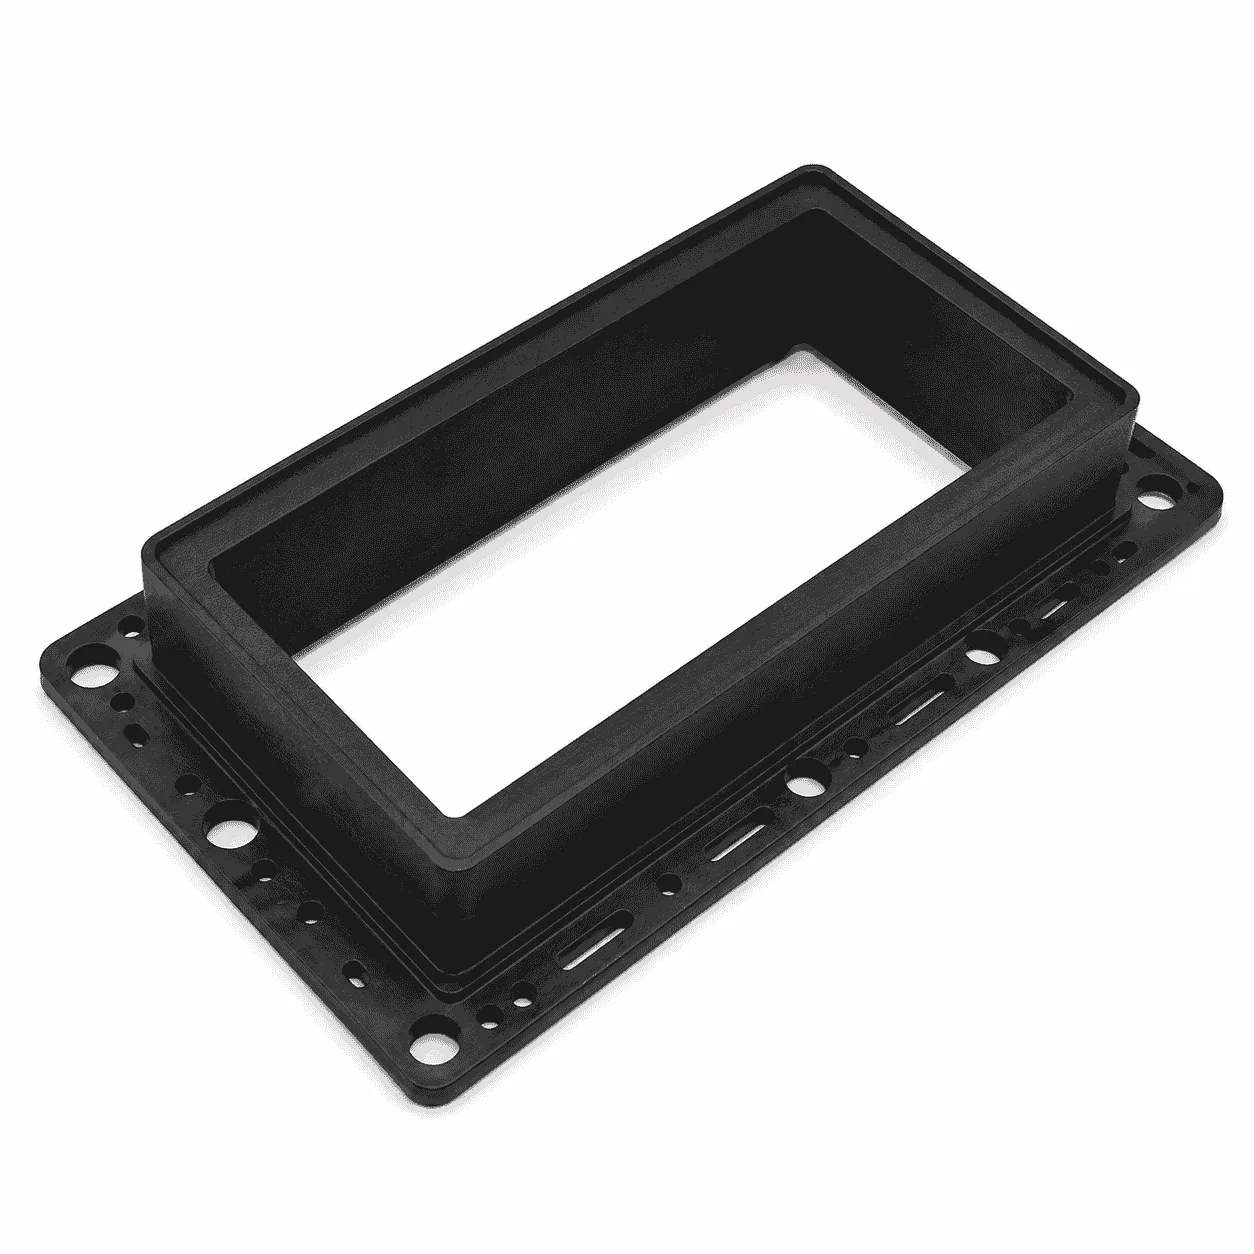
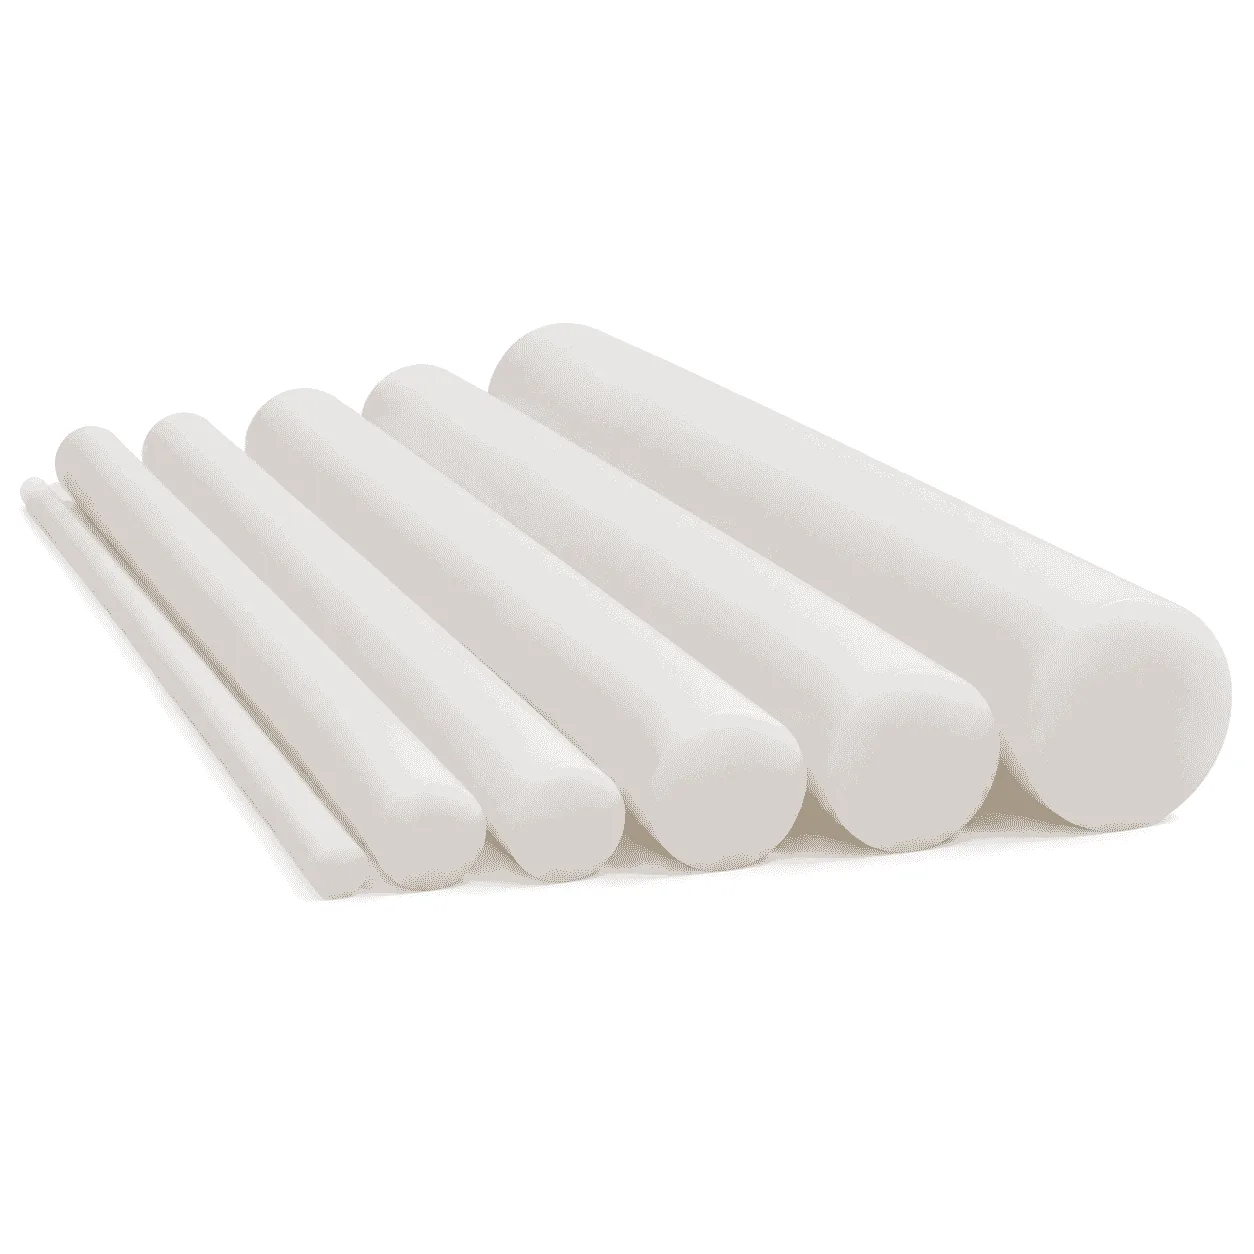
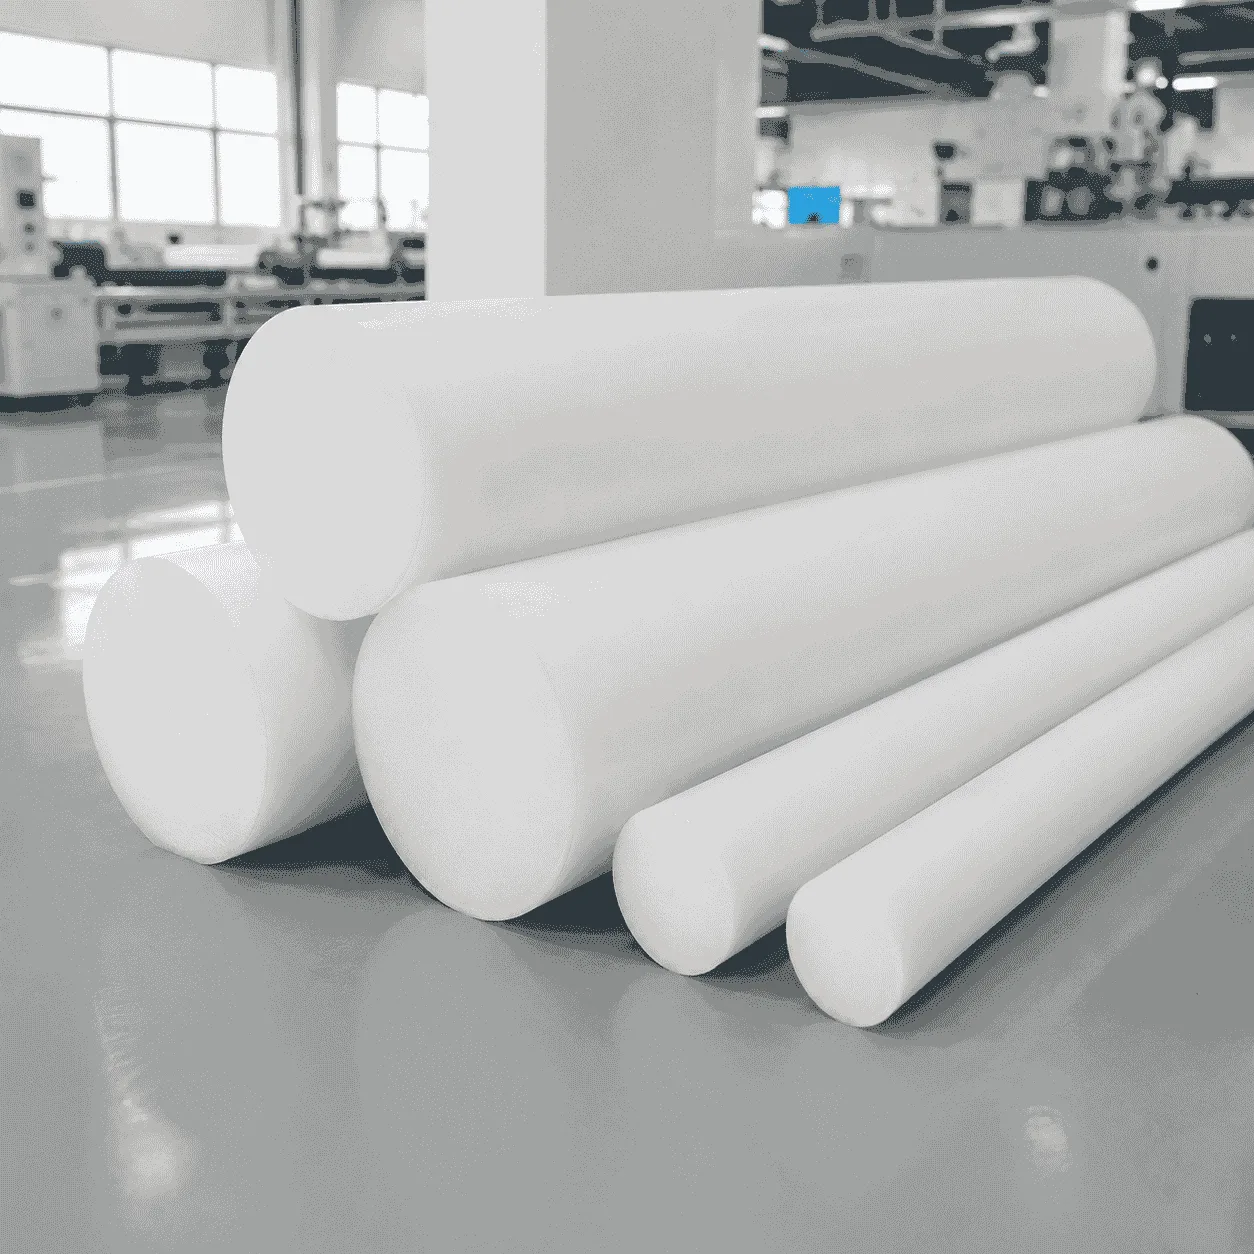
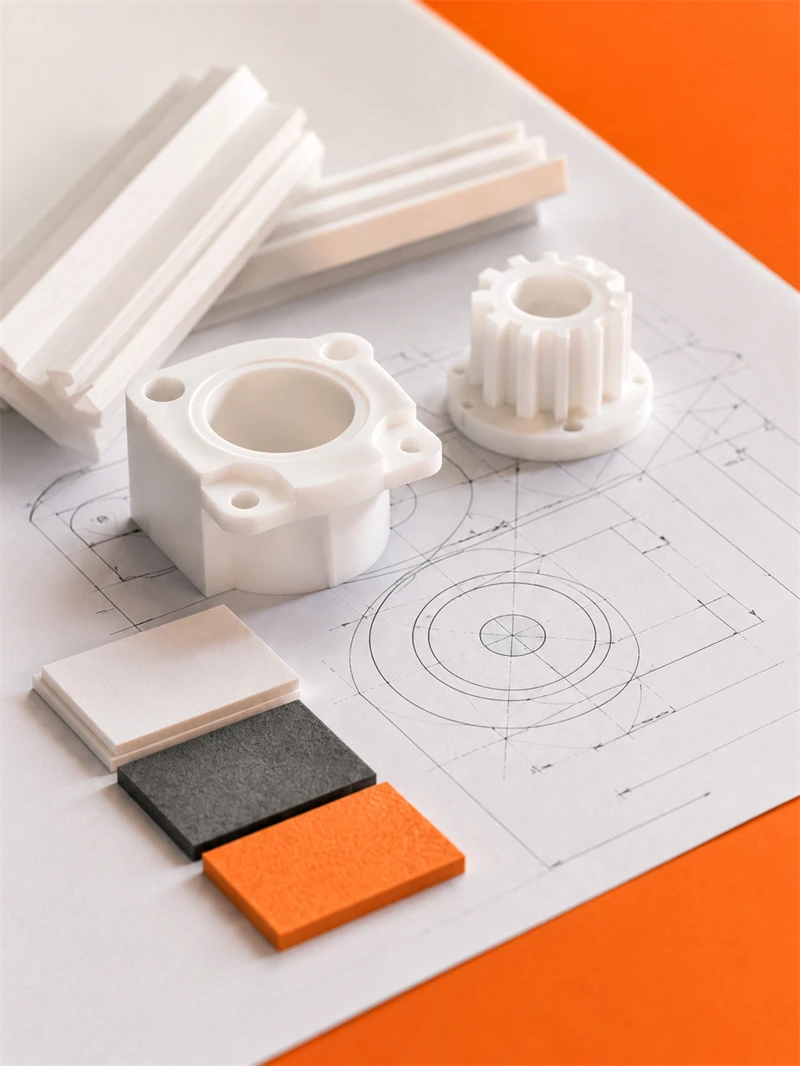
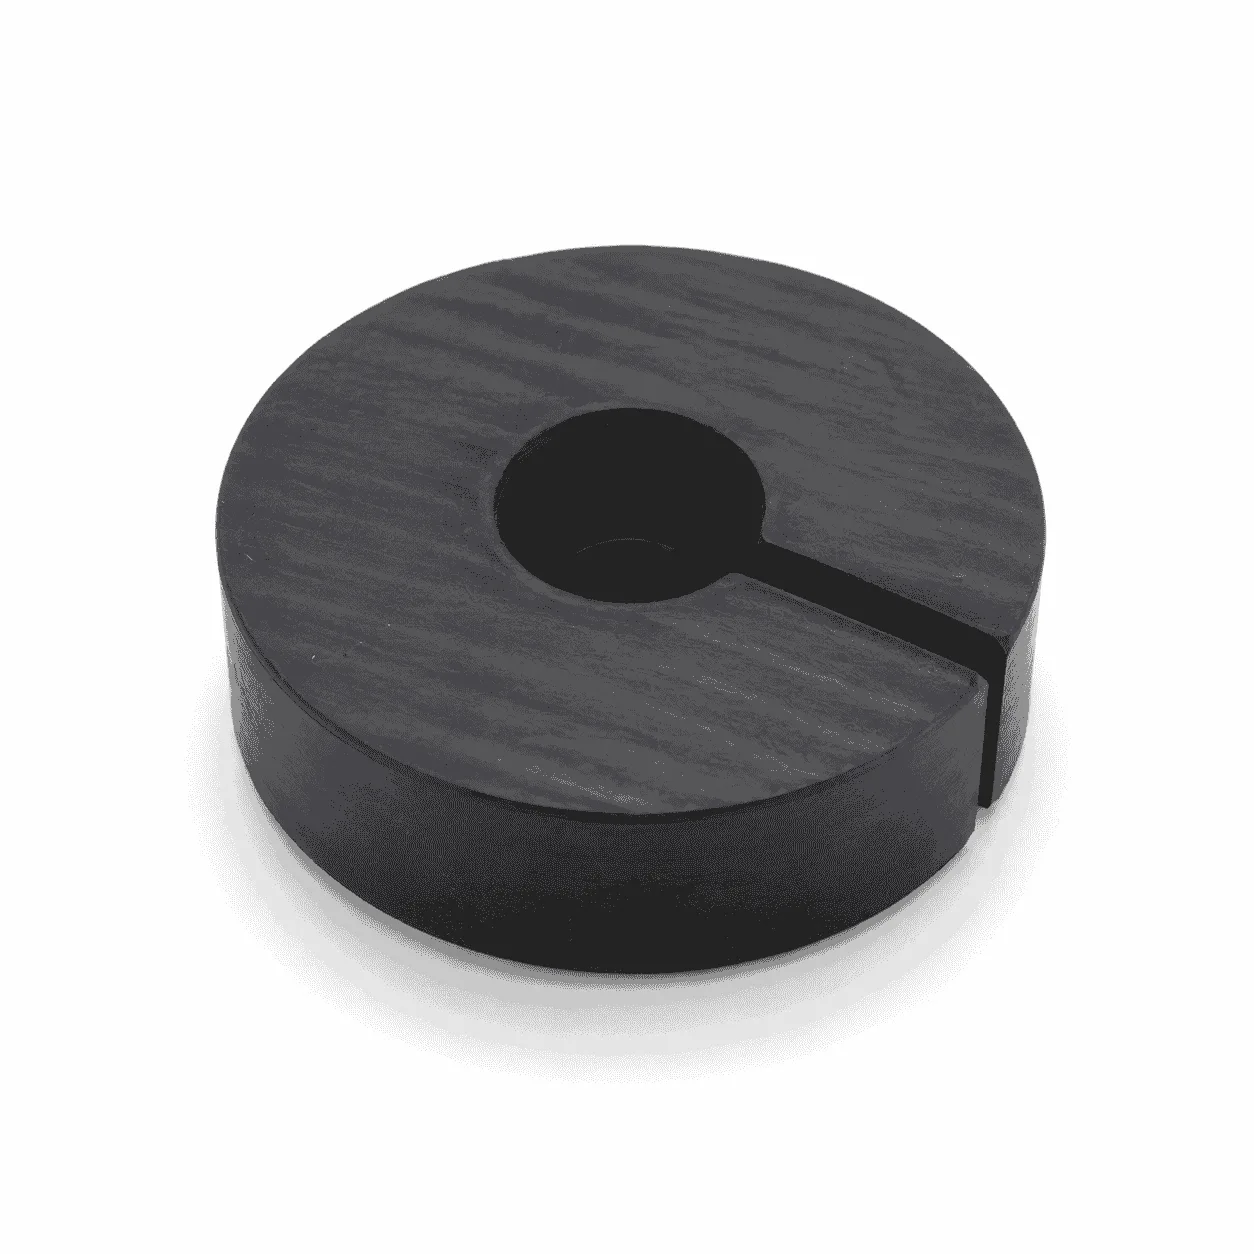
食品接触级PP聚丙烯棒材是一种采用符合相应食品接触材料要求的聚丙烯原料,经挤出、模压或其他成型工艺生产的圆柱形塑料材料。产品主要作为食品加工设备、饮料灌装设备、包装机械和输送系统中非标准塑料零件的加工坯料使用。
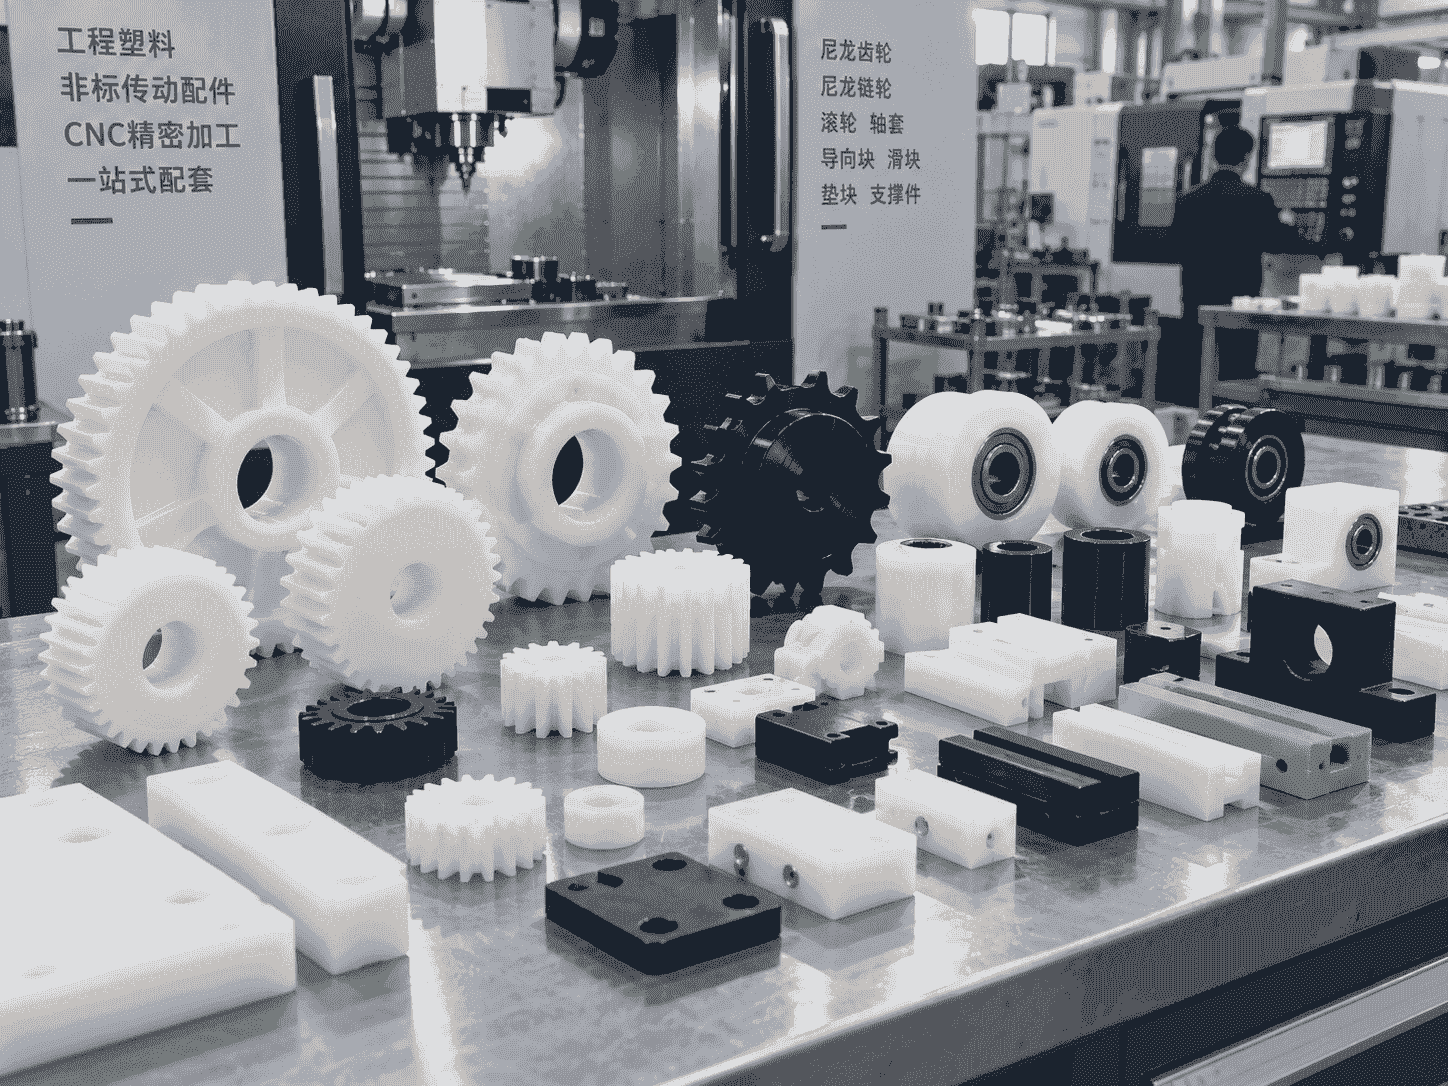
棒材可以通过CNC车削、铣削、钻孔、镗孔、开槽和螺纹加工,制作轴套、滚轮、导向轮、垫圈、隔套、支撑柱、法兰、连接件和灌装设备配件。与普通碳钢零件相比,PP材料重量较轻,材料本体不易生锈,也便于设备拆装和零件更换。
需要注意的是,“食品接触级”并不是仅凭材料名称、颜色或外观就能确定。产品是否适合接触食品,需要核对聚丙烯原料、色母、添加剂、生产过程及检测资料,并结合食品类型、接触温度、接触时间和清洗方式进行判断。
食品接触级PP聚丙烯棒材的主要特点
吸水率较低
PP材料不容易因吸收水分产生明显变化,适合用于需要清洗、冲洗或处于潮湿环境中的机械零件。对于尺寸配合要求较高的产品,仍需考虑工作温度、结构厚度和加工应力带来的影响。
重量相对较轻
聚丙烯属于密度较低的塑料材料。加工成相同体积的零件时,其重量通常低于钢材,有利于减轻设备局部重量,也便于安装、拆卸和日常维护。
耐多种清洗介质
PP对多种酸、碱、盐溶液及常见清洗环境具有一定耐受能力,可用于需要定期清洁的食品加工设备。具体是否适合某种清洗剂,需要结合介质名称、浓度、温度和接触时间确认。
材料本体不易生锈
聚丙烯材料不会像普通碳钢一样因水分和空气作用产生锈蚀,可减少潮湿环境中由金属锈蚀造成的维护问题。配套螺栓、轴承和金属嵌件仍需根据设备清洁要求选择合适材质。
电气绝缘性能较好
PP属于非金属绝缘材料,可用于部分设备的隔离、支撑和防护位置。涉及电气安全、阻燃等级和工作电压时,应按照设备技术要求选择材料并核验检测资料。
便于机械加工
PP棒材可以使用数控车床、加工中心、铣床和钻床加工,适合制造外圆、内孔、台阶、法兰、槽口、定位孔和螺纹等结构。
聚丙烯材料基础说明
聚丙烯通常简称PP,是一种应用较广的热塑性树脂。有关材料的基础知识,可以参考百度百科聚丙烯词条。
不同PP材料在刚性、韧性、耐低温性能、耐热性和抗冲击性能方面存在差异。常见类型包括均聚PP、共聚PP以及根据使用要求开发的改性PP。
均聚PP
均聚PP通常具有较好的刚性和表面硬度,适合加工支撑柱、法兰、隔套和一般机械结构件。其低温抗冲击表现需要根据具体原料牌号确认。
共聚PP
共聚PP通常在韧性和抗冲击性能方面有所改善,可用于存在一定振动、碰撞或温度变化的设备零件。实际性能取决于原料配方和生产工艺。
改性PP
PP可通过添加相应功能材料改善刚性、耐候、抗静电或其他性能。但添加剂可能影响食品接触适用性,因此涉及食品接触时,应核验完整的材料组成和检测资料。
食品接触级与普通PP棒的区别
普通PP棒与食品接触级PP棒在外观上可能没有明显区别,不能仅通过白色、本色或其他颜色判断。两者的主要区别在于原料来源、添加剂体系、生产管理及相应合规资料。
- 原料需要适合预定的食品接触用途;
- 色母和添加剂需要满足相应使用要求;
- 生产、储存和加工过程应避免不必要的污染;
- 材料批次和来源应具备必要的可追溯信息;
- 应根据项目要求提供相应材料证明或检测资料;
- 最终适用性需要结合食品类型和使用条件判断。
即使原材料符合相关要求,如果后续加工中混入不适合的回料、润滑剂、清洁剂或其他物质,也可能影响最终零件的使用。因此,棒材和加工成品需要分别确认。
颜色与原料要求
食品接触级PP聚丙烯棒材常见颜色包括本色、白色及项目指定颜色。对颜色有要求时,应确认所使用色母是否适合相应食品接触用途。
不同生产批次可能存在轻微色差。需要保持颜色一致时,建议提供实物色板、颜色编号或确认后的样品,并尽量采用同批次原料生产。
白色或本色外观并不自动代表食品接触级。判断材料是否适用,应以原料牌号、供应商资料及相应检测结果为依据。
常见规格与供货形式
食品接触级PP聚丙烯棒材可根据生产条件提供不同直径和长度。实际规格需要结合材料牌号、采购数量、生产方式及库存情况确认。
- 不同直径的实心PP圆棒;
- 标准长度或按要求切割的短棒;
- 适合CNC车削加工的加长棒料;
- 均聚PP、共聚PP及相应改性材料;
- 本色、白色或项目指定颜色;
- 原始棒材或完成加工的塑料零件;
- 样品、小批量及批量供货。
棒材在成型、冷却和储存过程中可能存在一定的直径、圆度、长度及直线度偏差。用于精密加工时,应根据成品最大尺寸和装夹方式预留合理加工余量。
更多工程塑料材料可以查看站内的工程塑料板材与棒材页面。
可加工的食品设备塑料零件
食品接触级PP聚丙烯棒材适合加工圆形、回转体和中小型机械结构件。具体零件是否能够直接接触食品,需要根据材料证明、设备结构和使用条件进行确认。
- PP轴套和导向套;
- PP滚轮和辅助导向轮;
- PP法兰和连接环;
- PP垫圈和间隔套;
- PP支撑柱和定位柱;
- 灌装设备喷嘴辅助零件;
- 输送设备限位件和导向件;
- 包装机械隔离套和连接件;
- 食品设备旋钮和手柄;
- 清洗设备中的非金属配件;
- 检测设备工装和定位零件;
- 其他非标准PP加工件。
常见应用设备
食品接触级PP棒材及其加工件可用于需要轻量化、耐潮湿、易清洁和非金属隔离的设备位置,常见应用包括:
- 食品加工和分装设备;
- 饮料灌装和旋盖机械;
- 包装、封口和贴标设备;
- 果蔬清洗和分选设备;
- 烘焙及面制品加工机械;
- 肉制品和水产品加工设备;
- 食品输送和物料转运系统;
- 乳品及液体处理设备;
- 餐饮中央厨房设备;
- 食品检测和实验设备。
并非设备中的所有位置都需要食品接触级材料。直接接触食品、可能发生迁移或清洗液残留的位置,应重点确认材料适用性;仅用于设备外部支撑的位置,则可根据项目要求选择材料。
CNC机械加工方式
食品接触级PP聚丙烯棒材可以采用数控车床、加工中心、铣床和钻床进行加工。常见流程包括棒材切割、端面加工、外圆车削、内孔加工、台阶加工、开槽、钻孔、攻丝、倒角、去除毛刺和尺寸检验。
车削加工
车削适合加工外圆、内孔、法兰、台阶、锥面和环形槽。加工细长零件时,应合理控制装夹长度,并使用尾座或辅助支撑减少弯曲和振动。
铣削加工
铣削可用于加工平面、定位槽、缺口和异形结构。加工过程中需要使用锋利刀具,并合理控制进给,减少边缘翻卷和过多毛刺。
钻孔与镗孔
钻孔适合加工通孔、盲孔及安装孔。对于配合要求较高的孔位,可以在钻孔后进行精镗,以改善孔径和孔壁状态。
螺纹加工
PP可以加工内螺纹和外螺纹,但材料螺纹的承载能力与金属不同。需要频繁拆装或承受较大紧固力时,可以增加适合设备环境的金属螺纹嵌件。
相关设备和工艺能力可以查看站内的CNC塑料加工服务页面。
加工过程中的洁净控制
用于食品接触设备的PP零件,除了材料本身需要满足要求外,加工、清洁、包装和储存过程也需要避免不必要的污染。
- 加工设备和工作区域应保持清洁;
- 避免与来源不明的回料混合加工;
- 合理选择切削和清洁方式;
- 加工后清除孔口、槽口及螺纹内的切屑;
- 避免使用可能残留在产品表面的不适合物质;
- 完成清洁后采用合适包装进行防尘保护;
- 不同材料和不同项目零件应进行分类存放;
- 需要时保留原料批次及加工记录。
PP棒材加工注意事项
PP材料具有一定柔韧性,其刚性、导热和切削表现与金属不同。加工时应根据棒材直径、零件结构和尺寸要求选择合理工艺。
- 使用锋利刀具,减少材料挤压和拉扯;
- 合理控制切削速度和进给量;
- 避免连续切削造成局部温度过高;
- 控制装夹压力,防止棒材发生变形;
- 加工细长零件时增加辅助支撑;
- 薄壁零件分阶段去除加工余量;
- 加工后彻底清除毛刺和塑料切屑;
- 关键配合尺寸应结合使用温度确认;
- 避免使用可能污染成品的加工辅助材料。
使用温度与结构设计
PP具有重量较轻、耐潮湿和耐多种介质等特点,但其刚性、长期承载能力和高温状态下的尺寸稳定性与金属不同。使用PP替换金属零件时,不能简单沿用原有壁厚、跨度和固定方式。
食品加工过程中可能涉及热水清洗、蒸汽附近环境、冷藏或温度循环。材料选型时需要确认实际温度范围、持续时间和零件受力情况。
对于高速旋转、长期受压、跨度较大或精密定位的位置,应重新评估PP材料的刚性、运行温升、磨损和长期变形情况。
清洗与消毒注意事项
加工成品使用前,应根据设备管理要求进行清洁。所采用的清洗剂、消毒剂、温度和时间应与PP材料相匹配,避免因介质或高温造成表面变化、尺寸变形或机械性能下降。
清洗后应检查孔槽、螺纹和台阶位置是否存在残留物。结构设计时应尽量减少难以清洁的死角,并根据设备卫生要求设置适合的圆角和排液结构。
如果设备使用高温蒸汽或强氧化性消毒介质,应提前进行材料适用性确认,不能仅依据PP的一般性能直接判断。
加工前需要确认的参数
为了选择合适的材料并完成后续加工,建议提前提供以下资料:
- 棒材直径、长度和采购数量;
- 均聚、共聚或改性PP要求;
- 产品颜色及色差要求;
- 二维图纸或三维模型;
- 关键尺寸、公差及表面要求;
- 是否与食品直接接触;
- 接触食品的种类和状态;
- 接触温度、时间及使用频率;
- 清洗剂、消毒剂和清洗温度;
- 零件承受的载荷和运动方式;
- 所需材料证明或检测资料;
- 包装、批次和追溯要求。
质量检查内容
棒材生产或到货后,可根据采购要求检查外观、直径、长度、颜色、表面状态和材料标识。表面不应存在影响后续加工和使用的明显裂纹、严重划伤及大面积缺陷。
用于机械加工的棒材还应检查是否存在明显弯曲,以及实际直径能否满足成品尺寸和加工余量要求。涉及食品接触用途时,应核对材料牌号、批次及项目要求的相关资料。
成品零件加工完成后,需要按照图纸检查外径、内孔、长度、台阶、槽位、螺纹和安装孔等尺寸,并检查表面是否存在明显毛刺和切屑残留。
批量生产前可以先完成首件加工,通过尺寸检验、设备试装和清洁确认后,再按照最终标准完成后续生产。
储存与包装建议
食品接触级PP聚丙烯棒材应存放在平整、干燥和清洁的位置,避免长时间靠近高温热源、受到持续挤压或与污染物混放。
较长棒材建议采用多点支撑,减少因单点悬空造成弯曲。搬运过程中应避免拖拽、碰撞和尖锐物划伤表面。
完成加工和清洁的零件应采用适合的防尘包装,并根据项目要求标注材料、规格、数量和批次信息。
常见问题
食品接触级PP棒与普通PP棒外观一样吗?
两者外观可能相似,不能仅通过颜色和表面判断。食品接触适用性需要根据原料牌号、添加剂、生产过程和相应检测资料确认。
食品接触级PP棒可以直接接触所有食品吗?
不能笼统判断。是否适用需要结合食品类型、温度、接触时间、清洗方式和材料检测范围确认。
可以加工成滚轮和轴套吗?
可以根据图纸加工滚轮、轴套、隔套、法兰、支撑柱和其他非标准零件。是否适合具体运动工况,需要结合载荷、转速和使用温度评估。
可以使用彩色PP材料吗?
可以根据项目要求选择颜色,但所使用的色母及添加剂需要满足相应用途要求,并核验相关材料资料。
加工后的零件仍然属于食品接触级吗?
需要同时确认原材料和加工过程。加工环境、清洁方式、包装材料及是否混入其他物质,都可能影响成品的适用性。
可以提供材料证明吗?
是否能够提供以及提供哪些资料,应根据所选原料牌号、供应批次和项目要求确认。下单前应明确所需文件类型。
产品供货说明
食品接触级PP聚丙烯棒材可作为食品加工、饮料灌装、包装和输送设备中非标准塑料零件的加工原料。可根据实际需求确认棒材直径、长度、PP牌号、颜色、食品接触条件及后续加工内容,并按照最终技术要求完成备料、加工、清洁和检验。