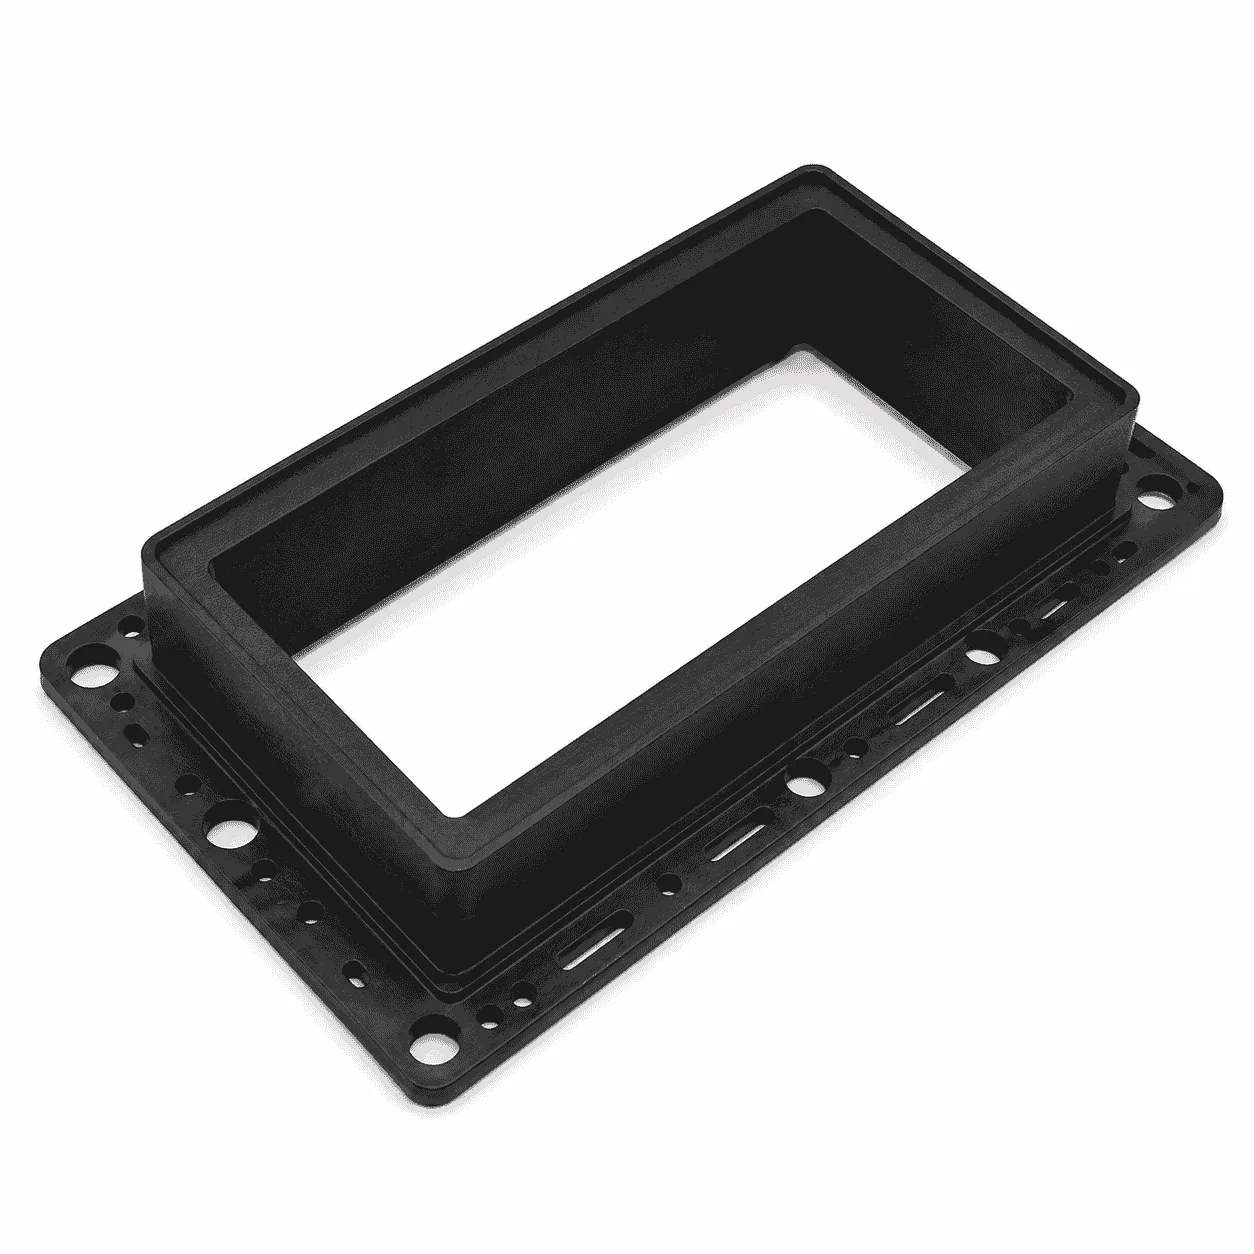
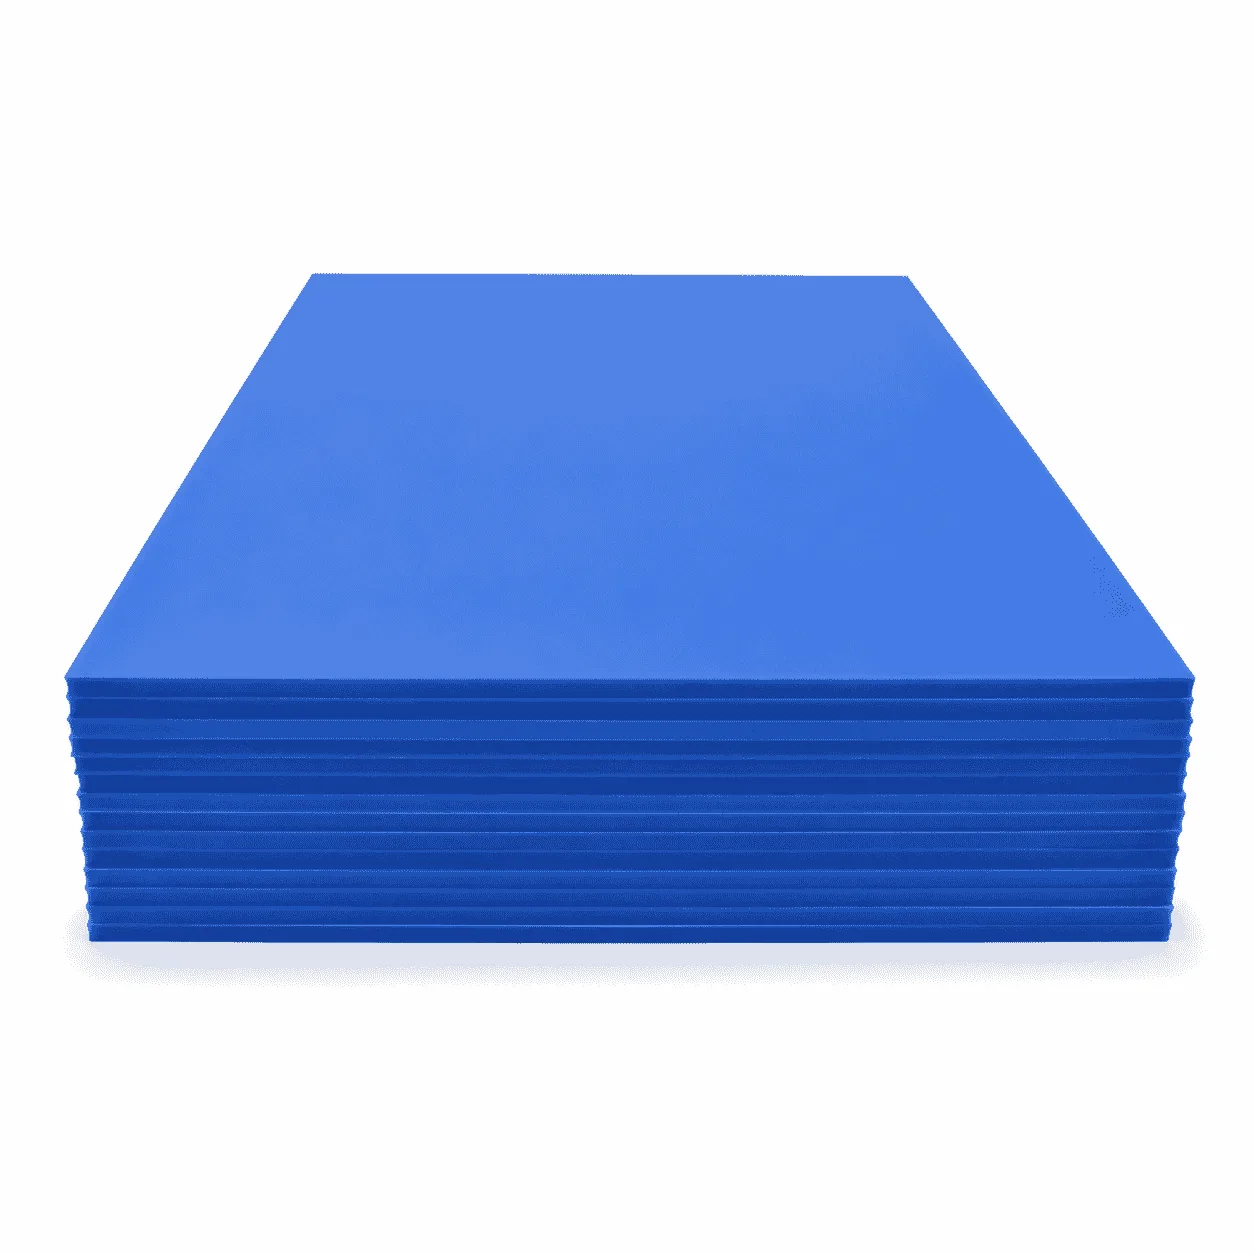
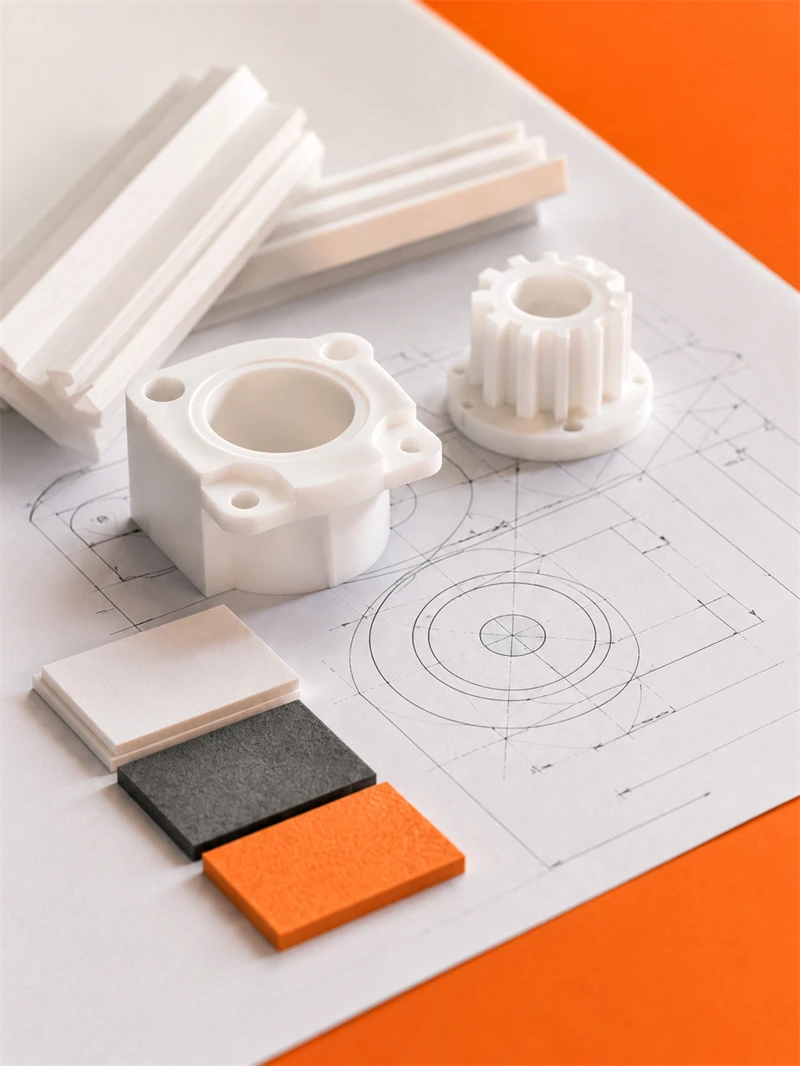
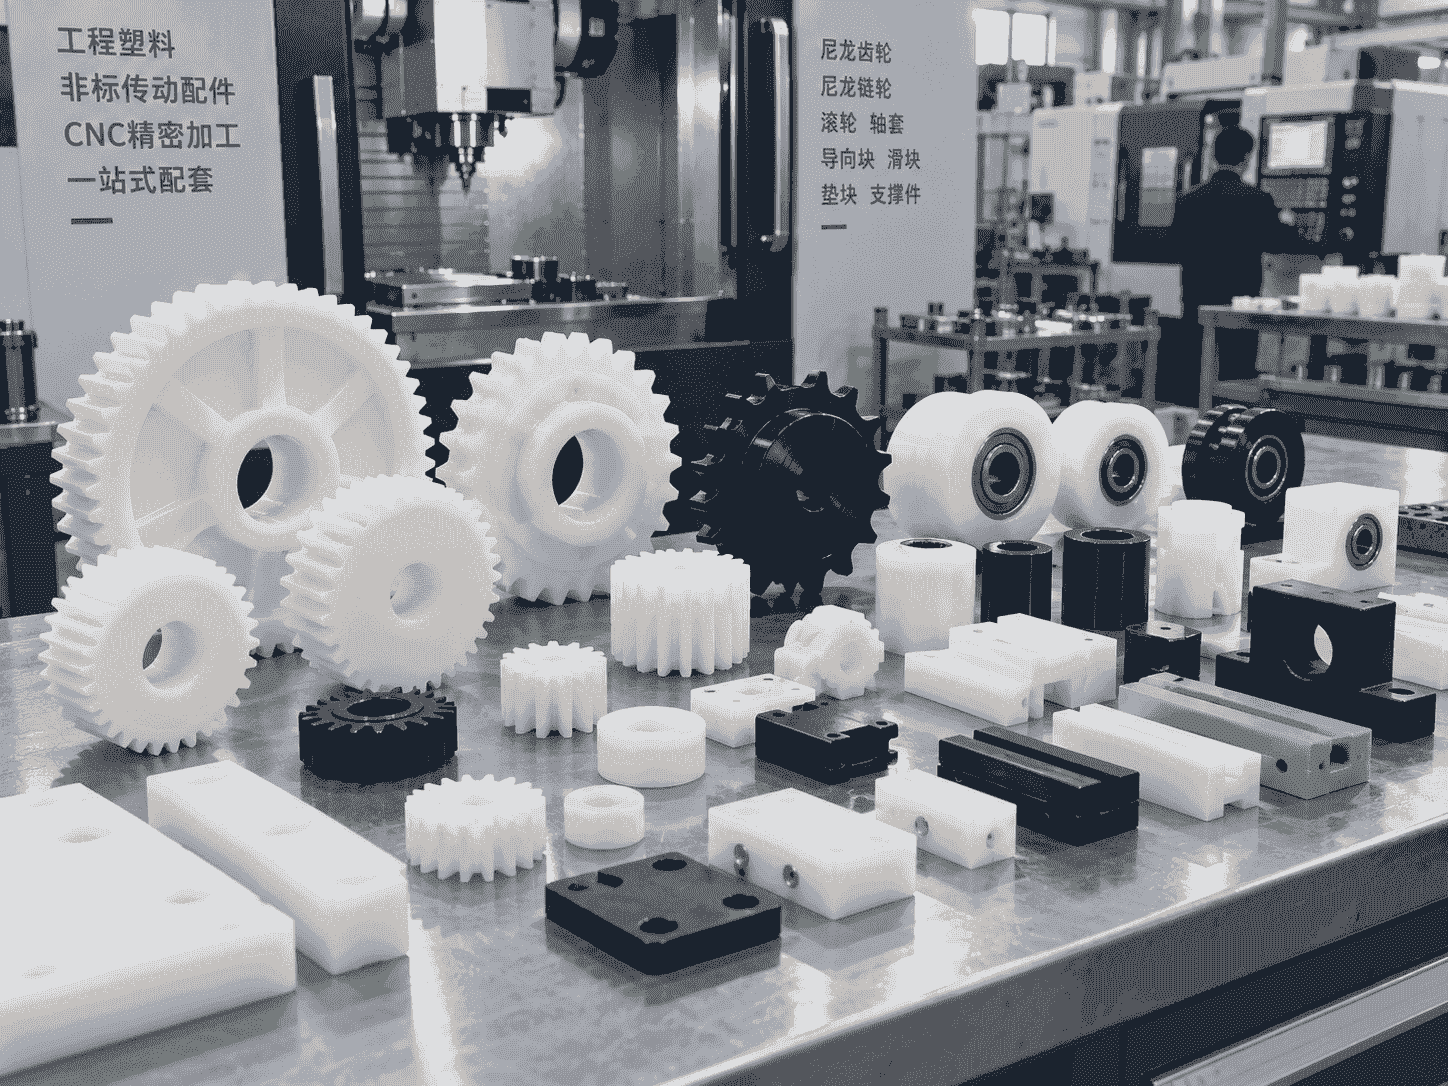
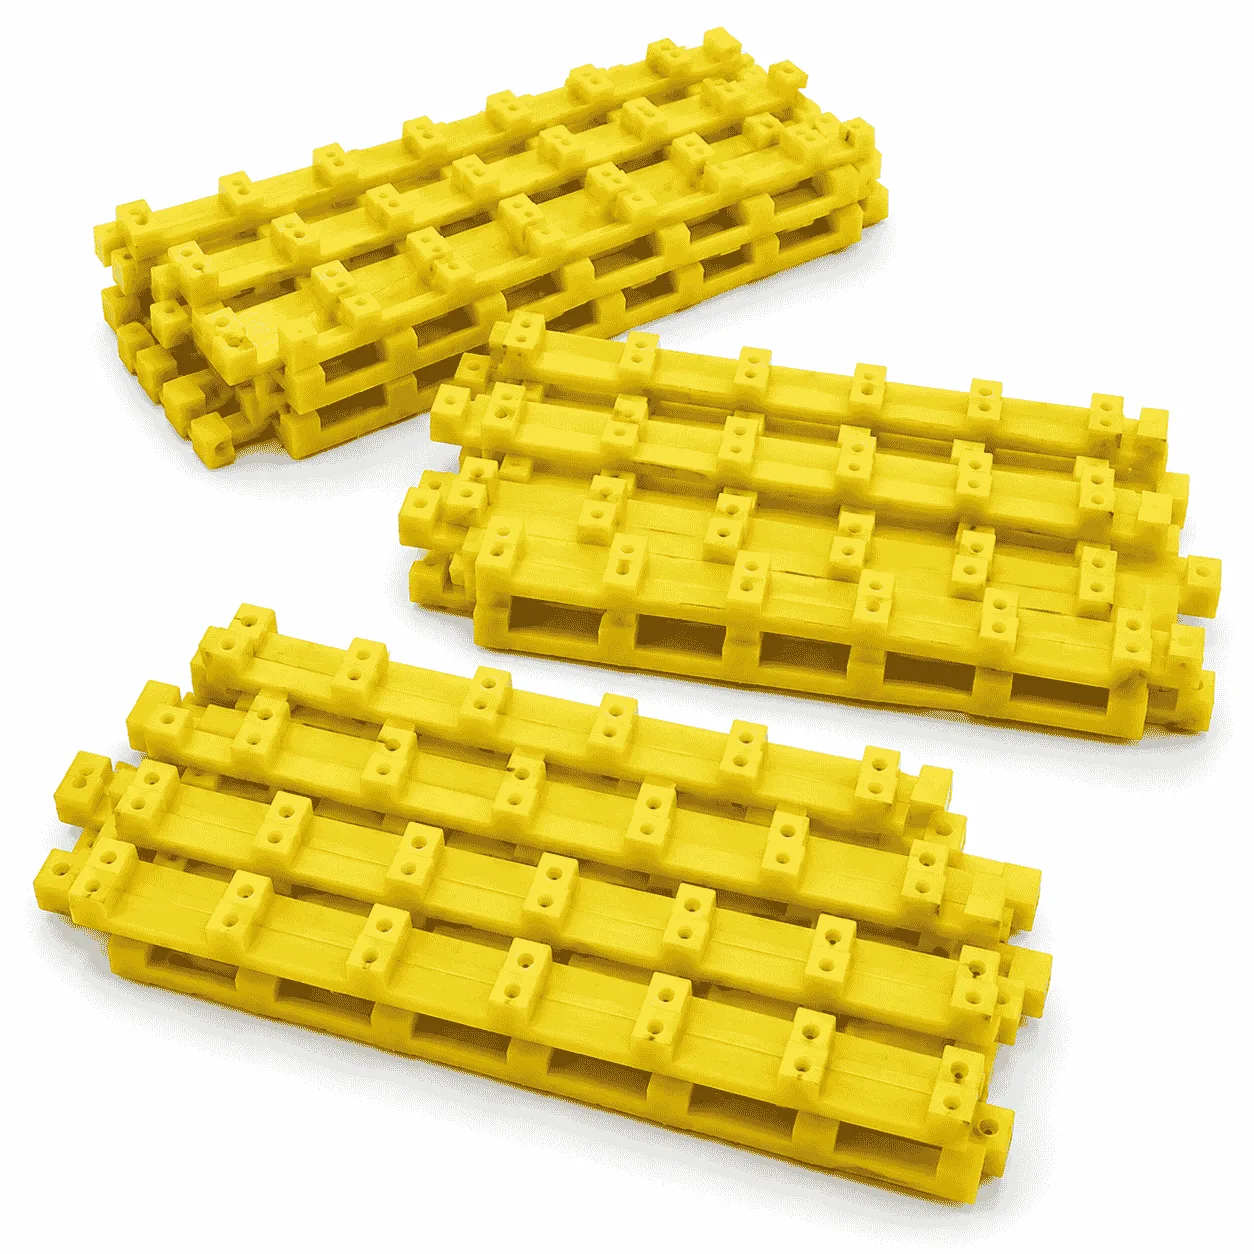
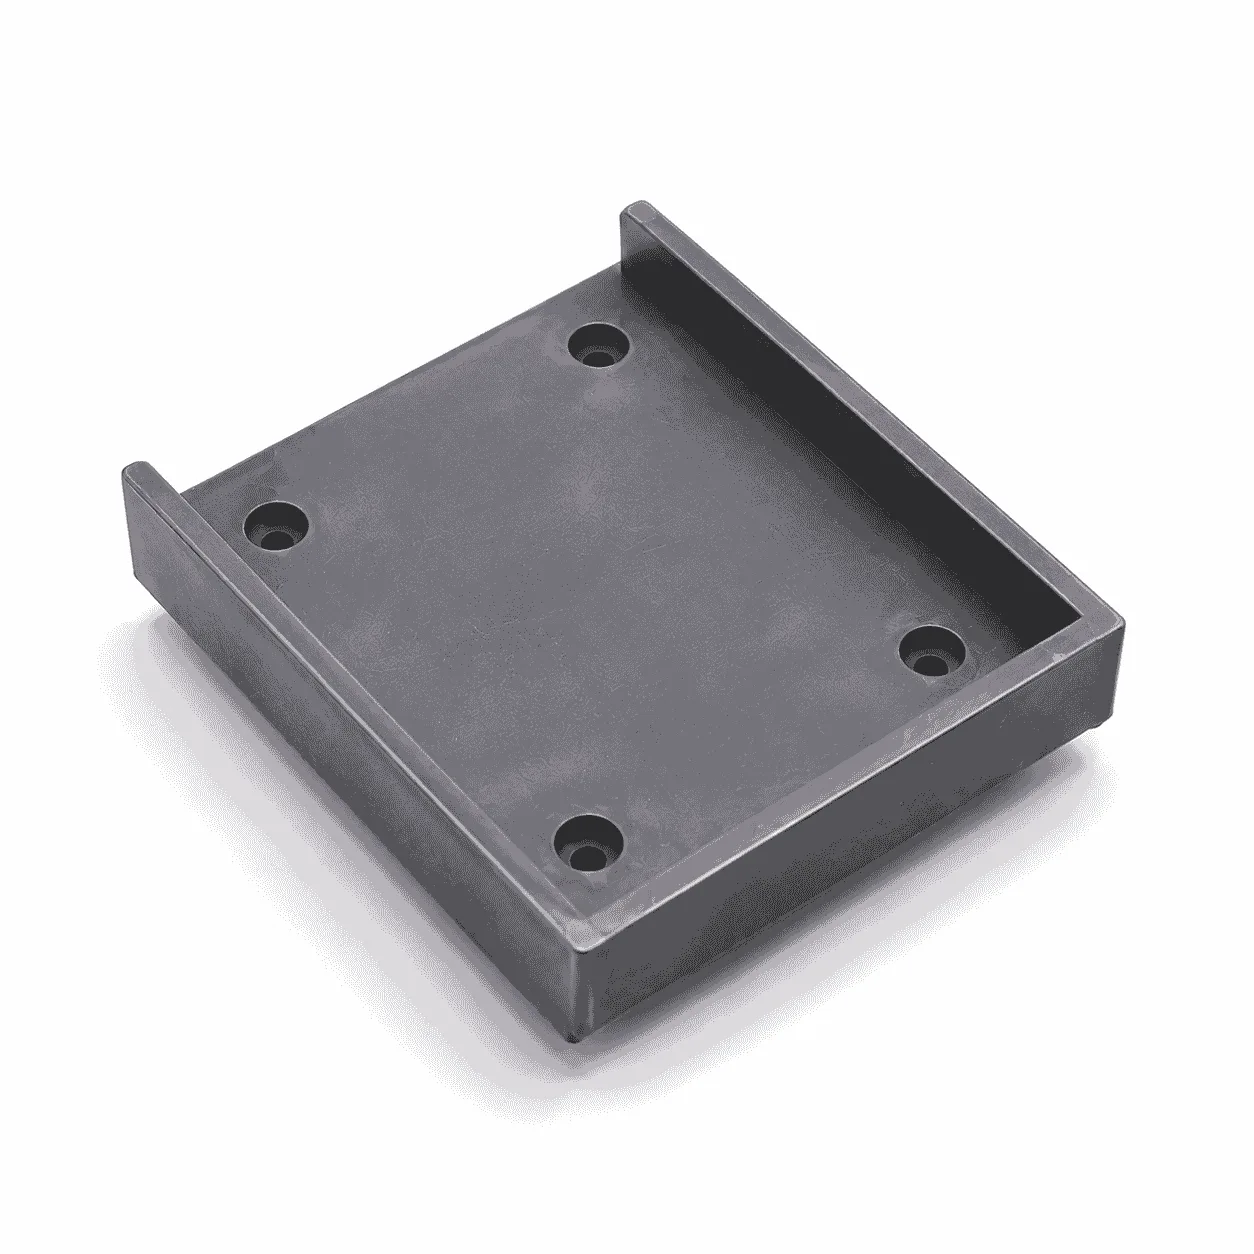
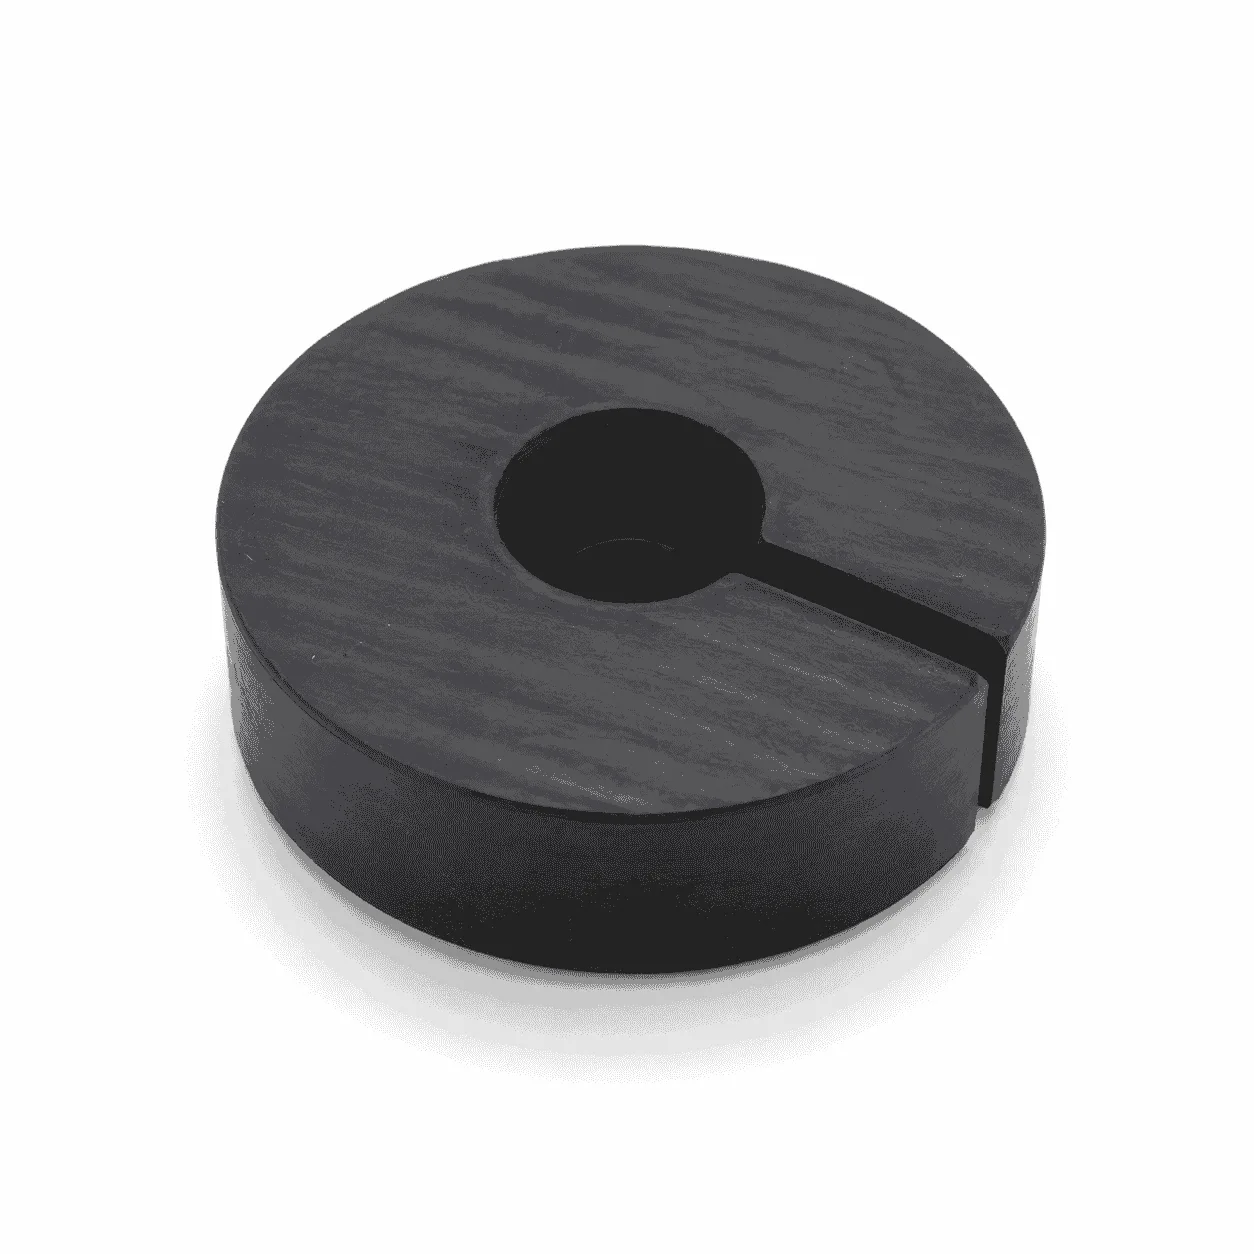
高耐磨复合改性PA尼龙工业板是以PA6、PA66、MC尼龙或其他聚酰胺树脂为基础,通过加入润滑剂、耐磨剂、固体减摩成分及适配加工助剂制成的板状工程塑料材料。产品可作为机械加工坯料,用于制作滑块、导向板、链条导轨、耐磨衬板、轴套、滚轮、支撑块、限位块和其他长期承受滑动或滚动摩擦的设备零件。
普通尼龙本身具有一定耐磨和低摩擦性能。通过针对性改性,可以进一步改善材料在部分干摩擦、低润滑或连续运动条件下的磨损表现,并降低设备金属部件直接接触造成的异响和表面损伤。
“高耐磨”属于相对性能描述,并不代表材料在所有工况下均不会磨损。实际使用效果需要结合材料牌号、接触压力、滑动速度、PV值、对磨表面、润滑方式、温度、湿度和环境颗粒综合判断。
高耐磨复合改性PA尼龙工业板的主要特点
耐磨性能较好
耐磨改性尼龙适合用于持续滑动、往复运动和滚动接触的位置。在工况匹配的情况下,可以减少滑块、导轨、轴套和衬板的磨损,并延长部分机械易损件的维护周期。
实际磨损速度与材料硬度、改性成分、接触压力、运行速度、对磨件粗糙度及润滑状态有关。砂粒、金属屑和硬质粉尘进入接触面后,可能形成磨粒磨损。
摩擦阻力相对较低
部分耐磨尼龙通过加入含油成分、二硫化钼、石墨或其他减摩助剂,降低材料与金属或塑料对磨件之间的摩擦阻力,适合用于润滑维护不便的机械位置。
低摩擦不等于所有工况下完全不需要润滑。重载、高速、连续运行或散热条件较差时,仍应评估外部润滑、摩擦温升和设备维护要求。
机械强度和韧性较好
PA尼龙通常具有较好的机械强度、韧性和抗冲击能力,可用于制作承受一般机械载荷及设备振动的耐磨零件。
不同改性成分可能改变材料的刚性、硬度和冲击性能。选材时不能只比较耐磨性,还应核对零件需要承受的拉伸、弯曲、压缩和冲击载荷。
具有一定减振降噪作用
尼龙具有一定弹性和阻尼性能。用于滑块、导轨、衬板和限位件时,可以减少部分金属直接碰撞和摩擦产生的振动及噪声。
实际降噪效果还与设备结构、装配间隙、运行速度、链条状态和金属基座刚性有关。
材料本体不易生锈
耐磨尼龙属于非金属工程塑料,不会像普通碳钢一样产生锈蚀,可用于存在水汽、油污或需要降低设备局部重量的位置。
配套使用的金属轴、螺栓、嵌件和安装支架仍需根据环境采取相应的防腐措施。
便于机械加工
高耐磨尼龙板可以进行锯切、铣削、钻孔、镗孔、开槽、沉孔、倒角、螺纹和异形轮廓加工,适合制作平板形、块状、环形及带复杂孔槽结构的非标准零件。
耐磨尼龙材料基础说明
聚酰胺在国内通常称为尼龙,是一类常用的热塑性工程塑料。有关尼龙材料的基础知识,可以参考百度百科尼龙词条。
耐磨尼龙通常采用PA6、PA66或MC尼龙作为基体,并根据使用要求加入液体润滑剂、固体润滑剂、耐磨助剂或增强成分。不同配方在摩擦系数、耐磨性、刚性、韧性、颜色和尺寸稳定性方面存在差异。
材料名称相似并不表示配方和性能完全相同。采购时应确认完整材料牌号、改性方式、技术数据和适用工况。
常见耐磨改性方式
含油改性尼龙
含油尼龙通常在材料内部均匀加入相容性润滑成分,可在适配滑动工况下改善摩擦和磨损表现。它不同于在普通尼龙表面临时涂抹润滑油。
内部润滑成分在储存、受热或长期受压时可能出现轻微表面迁移,因此用于粘接、印刷、涂装或高洁净环境时需要提前评估。
二硫化钼改性尼龙
二硫化钼可作为固体减摩成分加入尼龙基体,用于改善部分滑动位置的摩擦和耐磨表现。有关该材料的基础知识,可以参考百度百科二硫化钼词条。
二硫化钼改性尼龙通常呈灰黑色或黑色,但深色外观不能作为判断材料成分和添加比例的唯一依据。
石墨及其他固体润滑改性
部分尼龙材料会加入石墨或其他固体润滑助剂,以改善特定载荷和速度条件下的滑动性能。具体效果取决于添加剂类型、含量、分散状态和PA基体。
增强耐磨复合改性
部分材料同时加入玻璃纤维、矿物填料或其他增强成分,用于提高刚性、尺寸稳定性和抗蠕变能力。
增强填料并不一定适合所有滑动工况。玻纤等硬质成分可能增加对磨件和加工刀具的磨损,应根据轴面、导轨和配合件材质合理选择。
与普通尼龙板的区别
- 耐磨改性尼龙通常具有较好的摩擦磨损表现;
- 部分牌号具有相对较低的摩擦阻力;
- 普通尼龙通常更容易兼顾韧性和通用加工性能;
- 改性成分可能改变材料硬度、强度和颜色;
- 不同耐磨牌号对润滑和环境的适应性不同;
- 选材应根据载荷、速度和对磨材料确定。
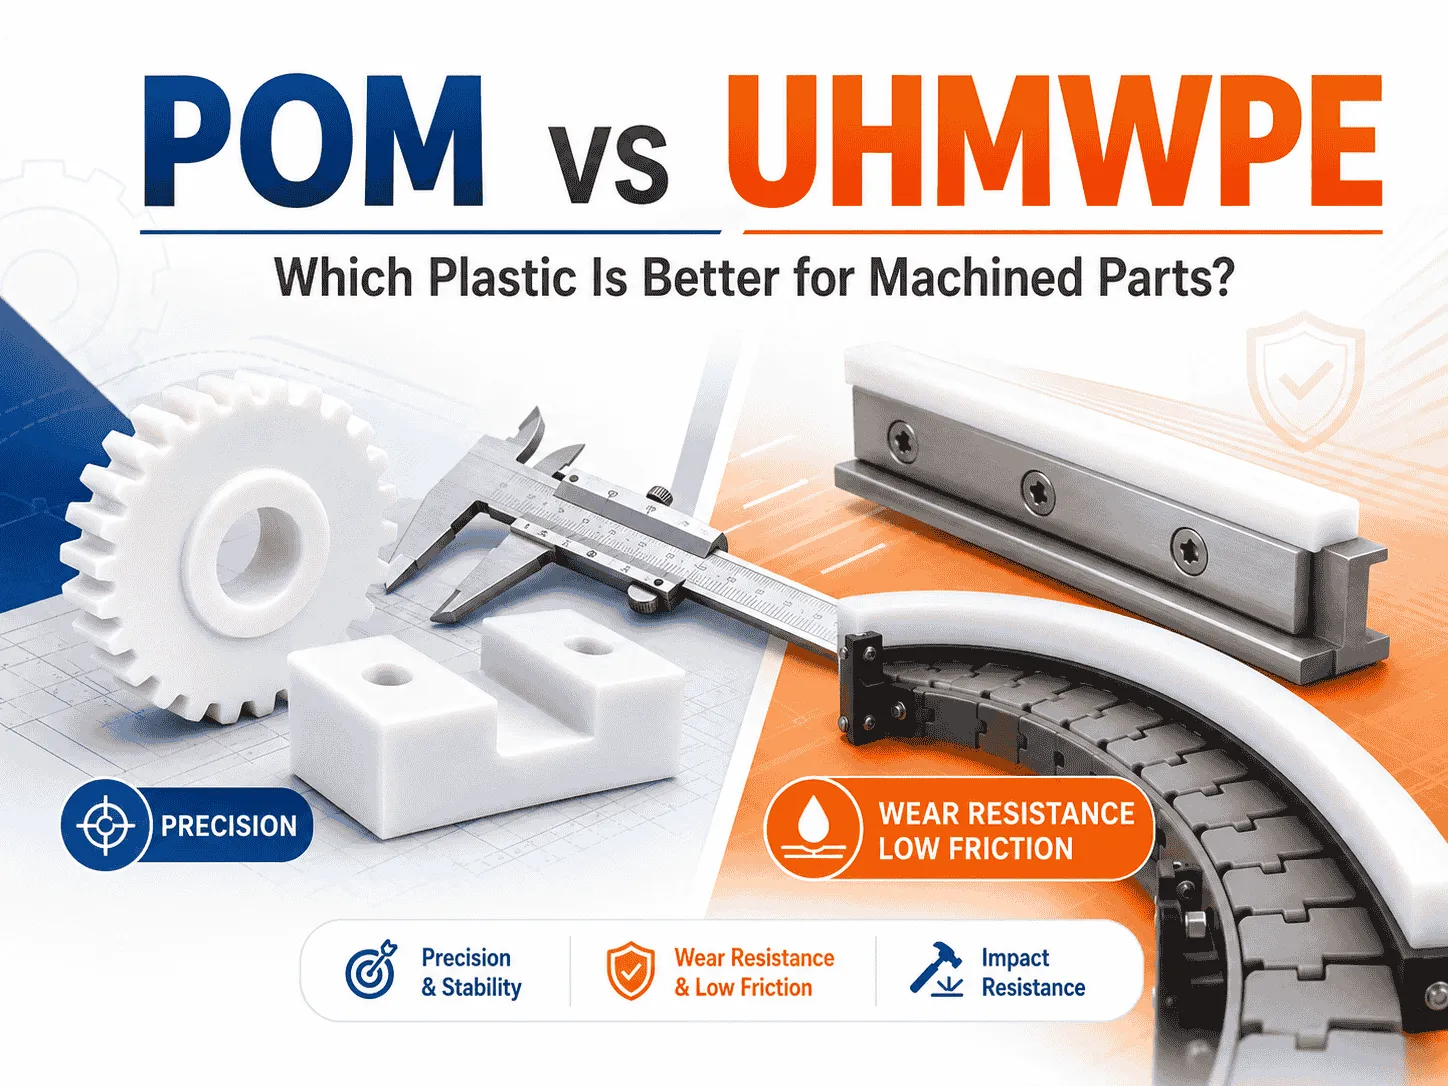
与UHMWPE耐磨板的区别
耐磨尼龙和UHMWPE都可用于制作滑动及耐磨零件,但性能侧重点不同。
- 尼龙通常具有较高的刚性和机械强度;
- 尼龙的螺纹保持能力通常相对较好;
- UHMWPE通常具有较低的吸水率和摩擦阻力;
- UHMWPE通常具有较好的抗冲击能力;
- 尼龙吸湿后尺寸和力学性能可能发生变化;
- 最终选择应结合结构、温度、载荷和速度。
常见规格与供货形式
高耐磨复合改性PA尼龙工业板可根据生产条件提供不同长度、宽度、厚度、颜色和改性牌号。实际规格应结合成型工艺、采购数量和后续加工要求确认。
- 不同厚度的耐磨尼龙平板;
- 标准整板或按照尺寸切割的小板;
- PA6、PA66或MC尼龙基材;
- 含油、二硫化钼或其他耐磨改性牌号;
- 原始板材、粗加工板或成品零件;
- 单件样品、小批量及批量供货。
更多尼龙材料可以查看站内的聚酰胺PA尼龙棒页面,其他工程塑料可查看工程塑料板材与棒材分类。
需要根据图纸完成孔槽、轮廓和精密尺寸加工时,可以查看CNC塑料加工服务页面。
可加工的耐磨尼龙零件
- 设备滑块和导向块;
- 链条导轨和耐磨托条;
- 机械耐磨衬板;
- 轴套、导向套和隔套;
- 滚轮、滑轮和传动轮;
- 齿轮、链轮和凸轮;
- 设备限位块和缓冲块;
- 输送设备侧导板;
- 机械支撑板和垫板;
- 其他非标准耐磨尼龙加工件。
CNC机械加工方式
高耐磨尼龙板可使用数控加工中心、龙门铣床、雕铣机、钻床和锯切设备进行加工。常见流程包括材料下料、基准面加工、粗铣、静置、精铣、钻孔、开槽、去毛刺和尺寸检验。
板材切割
可按照零件外形和加工余量进行锯切或数控下料。排版时应考虑零件受力方向、板材加工余量和后续装夹位置。
平面与轮廓加工
数控铣削可用于控制板材厚度、平面度和外轮廓,并可加工台阶、圆弧、斜面及异形开口。
孔槽加工
板材可加工通孔、盲孔、沉孔、沉头孔、长圆孔、导向槽和定位槽。深孔和深槽加工时应及时清理切屑,减少局部温升。
螺纹与金属嵌件
具有足够厚度的耐磨尼龙零件可以加工内外螺纹。频繁拆装或承受较大锁紧力时,可采用贯穿螺栓、金属螺母或适配嵌件。
机械加工注意事项
- 使用锋利且排屑顺畅的刀具;
- 根据材料牌号调整转速和进给量;
- 控制连续加工产生的局部温升;
- 大面积板件采用均匀支撑和压紧;
- 避免装夹力过大造成板材变形;
- 粗加工后可静置,再完成精加工;
- 深孔和深槽加工时及时排屑;
- 关键尺寸在材料状态稳定后复检。
部分含填料耐磨尼龙可能增加刀具磨损并产生细小粉尘。加工时应保持通风并及时收集切屑,避免粉尘进入设备导轨和电气元件。
吸湿性与尺寸稳定性
耐磨改性不能完全消除尼龙的吸湿性。PA6、PA66和MC尼龙仍会从空气或水中吸收一定水分,吸湿后尺寸、刚性、韧性和电气性能可能发生变化。
精密滑块、导向板和轴套加工时,应明确尺寸是在干态、自然平衡状态还是调湿状态下检验。用于潮湿、水洗或温湿度变化明显的环境时,应预留合理装配间隙。
耐磨寿命的主要影响因素
- 尼龙基材和具体改性配方;
- 零件承受的接触压力;
- 滑动速度和运行频率;
- 对磨材料及表面粗糙度;
- 外部润滑剂类型和供给状态;
- 环境温度和摩擦产生的热量;
- 材料吸湿和尺寸变化;
- 粉尘、砂粒及金属碎屑污染。
用于关键连续运行设备时,建议先通过样件试装或实际工况测试确认磨损速度,不能仅使用材料实验室数据直接推算最终寿命。
载荷、速度与PV工况
滑动零件的工作状态通常同时受到接触压力和滑动速度影响。载荷增加会提高接触面应力,速度增加会提高摩擦生热,两者同时升高时可能导致材料软化和磨损加快。
设计时应增加合理的承压面积,避免局部点接触和锐边接触。高载荷、高速度或连续运行位置还应检查散热和润滑条件。
对磨表面要求
与耐磨尼龙接触的金属轴、滑轨和链条表面应保持相对平整,避免存在毛刺、锐边、锈蚀和严重划伤。
表面过于粗糙可能形成切削作用,加快尼龙磨损;表面过于光滑但润滑不充分时,也可能影响润滑膜形成。具体粗糙度应根据运动方式和材料组合确认。
润滑与维护说明
含油或固体润滑改性尼龙通常能够减少部分外部润滑需求,但不能自动认定为终身免维护材料。
用于有外部润滑的设备时,应确认润滑油、润滑脂与尼龙材料及内部改性成分之间的相容性。设备运行期间还应定期检查磨损量、装配间隙和对磨件表面状态。
使用温度与长期承载说明
耐磨性能与耐高温性能属于不同概念。材料具有较好的耐磨性,并不表示可以长期在高温环境中使用。
温度升高后,尼龙的刚性和承载能力可能下降,摩擦热也会加快材料软化。长期受压的滑块、垫板和支撑件还应考虑蠕变和应力松弛。
耐化学介质说明
耐磨尼龙对多种油脂、润滑剂、燃料和部分化学介质具有一定耐受能力,但强酸、强氧化剂和部分溶剂可能影响材料性能。
用于冷却液、清洗剂或成分复杂的介质环境时,应明确介质名称、浓度、温度和接触时间,必要时开展样件浸泡或实际工况测试。
常见应用领域
- 链式输送和物料搬运设备;
- 包装、灌装和分选机械;
- 矿山及散料输送设备;
- 自动化装配和检测设备;
- 纺织、印刷和卷材机械;
- 汽车制造辅助工装;
- 农业和环保机械;
- 起重及机械传动装置;
- 设备维修和易损件替换;
- 其他需要耐磨塑料零件的工业设备。
颜色与特殊性能说明
耐磨尼龙板可呈本色、蓝色、绿色、黑色、灰色或其他颜色。颜色主要用于外观和材料识别,不能直接证明材料属于含油、二硫化钼或其他特定改性类型。
高耐磨尼龙不能默认具备食品接触、阻燃、防静电、导电、耐候、抗紫外线或抗菌性能。需要多项功能时,应选择对应复合改性牌号,并核验相关检测资料。
加工前需要确认的参数
- 板材长度、宽度和厚度;
- PA6、PA66或MC尼龙基材;
- 含油、二硫化钼或其他改性要求;
- 整板、切割板或加工成品要求;
- 二维图纸、三维模型及关键公差;
- 载荷、速度和运行频率;
- 对磨材料和表面状态;
- 润滑方式及维护条件;
- 工作温度、湿度和连续运行时间;
- 环境粉尘、颗粒和接触介质;
- 螺纹、金属嵌件和安装方式;
- 需要提供的材料证明和检测资料。
质量检查内容
板材生产或到货后,可以检查长度、宽度、厚度、平面度、颜色和表面状态。产品不应存在影响加工和使用的明显裂纹、严重翘曲、大面积气泡或明显杂质。
应核对尼龙基材、耐磨改性方式、材料牌号和生产批次,避免与普通尼龙板、玻纤增强尼龙板或其他颜色相近的工程塑料混放。
零件加工完成后,应按照图纸检查长度、宽度、厚度、孔距、槽宽、平面度和装配尺寸。批量生产前可先完成首件检验和设备试装。
储存与搬运建议
高耐磨复合改性PA尼龙工业板应存放在平整、干燥、清洁且远离热源的位置,避免长时间靠墙倾斜、局部受压和强烈日晒。
大面积板材应平放并采用均匀支撑。不同基材、改性牌号、厚度和生产批次应分类存放,并保留完整材料标识。
常见问题
高耐磨尼龙板是不是完全不会磨损?
不是。高耐磨表示相对于普通材料具有更好的磨损表现,实际寿命仍受到载荷、速度、对磨件、温度、润滑和环境颗粒影响。
高耐磨尼龙是否完全不需要润滑?
不一定。部分改性牌号可以减少润滑需求,但重载、高速或连续运行位置仍可能需要外部润滑和定期维护。
含油尼龙与普通表面涂油尼龙相同吗?
不同。含油尼龙通常在材料内部加入相容性润滑成分,表面临时涂油不会使普通尼龙变成含油改性尼龙。
耐磨尼龙板还会吸水吗?
会。耐磨改性不能消除PA基体的吸湿性,精密零件仍需要考虑环境湿度和材料调湿状态。
高耐磨尼龙适合加工滑块吗?
适合加工多种滑块和导向零件,但需要根据载荷、速度、间隙、对磨材料、温度和润滑方式确认具体牌号。
玻纤增强尼龙就是高耐磨尼龙吗?
不一定。玻纤主要用于提高刚性和尺寸稳定性,裸露玻纤还可能增加对磨件磨损,不能直接等同于滑动耐磨改性材料。
可以根据旧零件样品加工吗?
可以根据实物样品测量外形和孔位,但旧件可能已经磨损或变形,关键尺寸建议结合设备装配位置重新确认。
可以按照图纸加工非标准零件吗?
可以根据二维图纸、三维模型或实物样品完成切割、铣削、钻孔、开槽、沉孔、螺纹和异形轮廓加工。
产品供货说明
高耐磨复合改性PA尼龙工业板可用于输送设备、包装机械、矿山机械、自动化装置和机械传动系统中的滑动、导向、支撑及耐磨保护位置。可根据项目要求确认板材尺寸、尼龙基材、耐磨改性方式和后续加工内容,并按照最终图纸完成材料下料、CNC加工和尺寸检验。