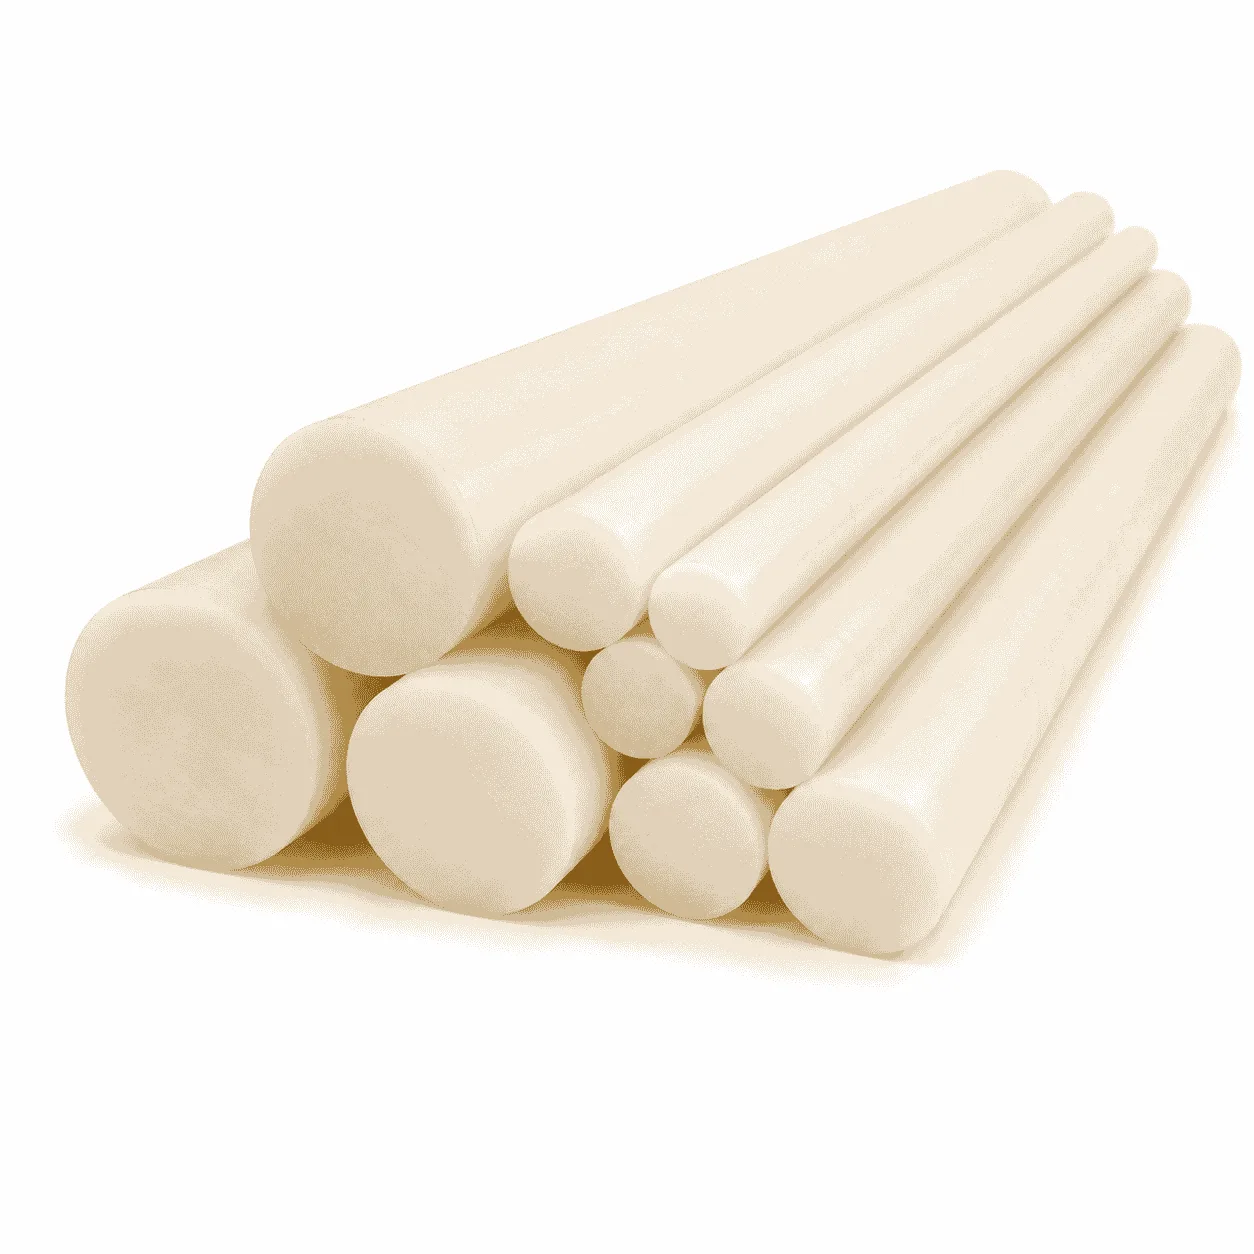
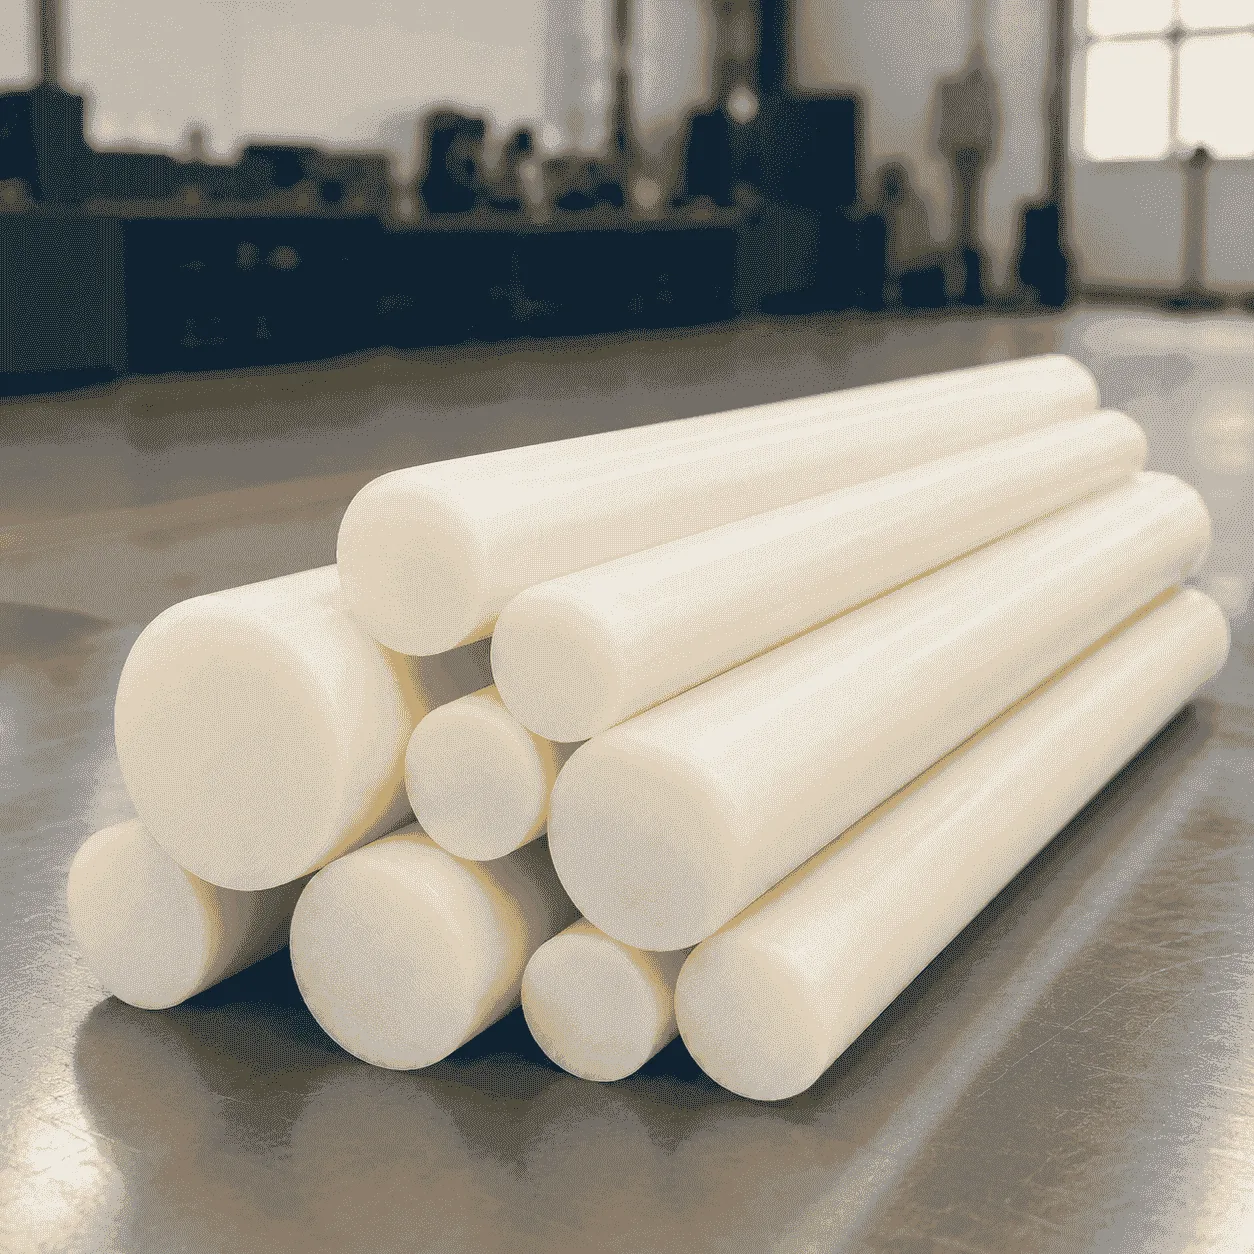
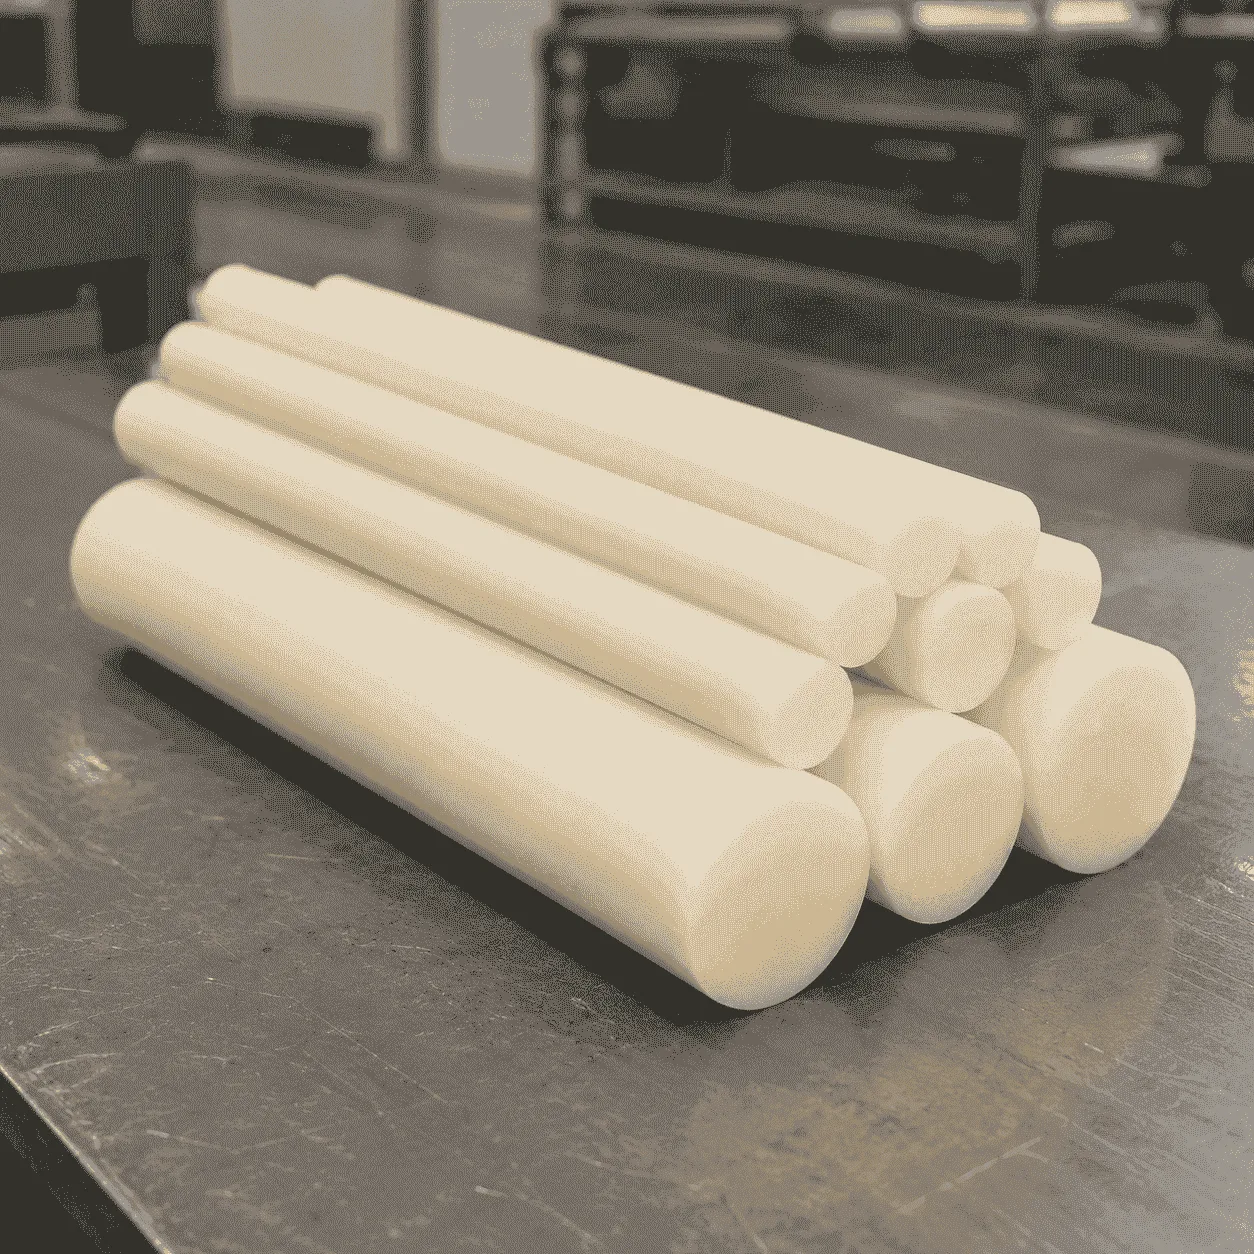
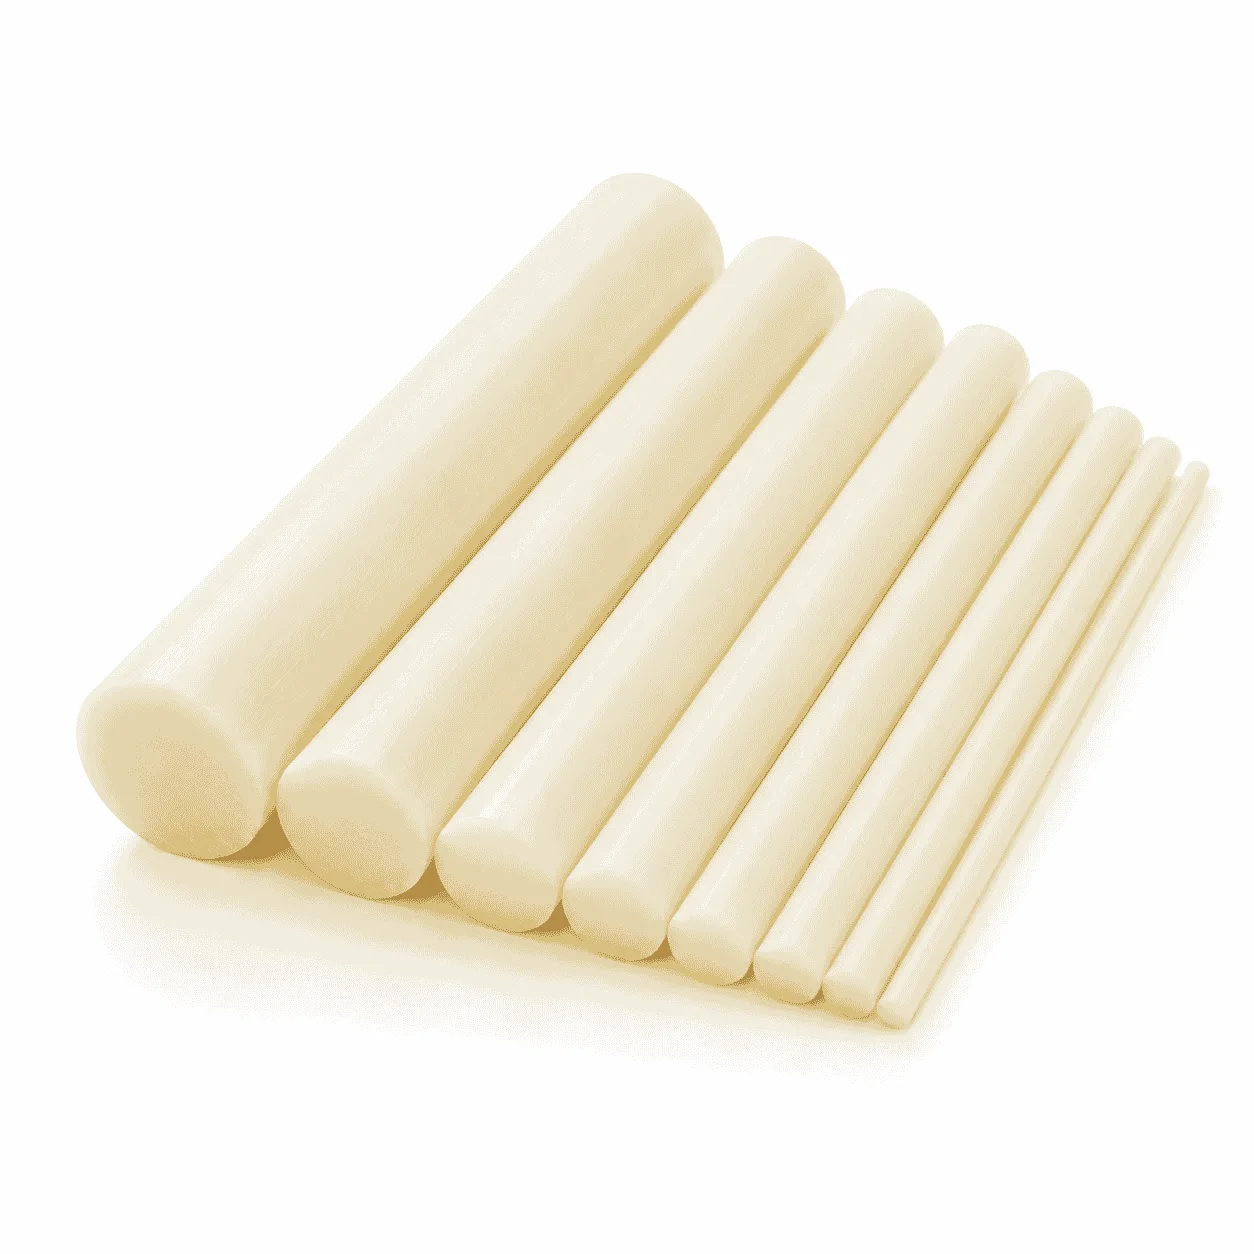
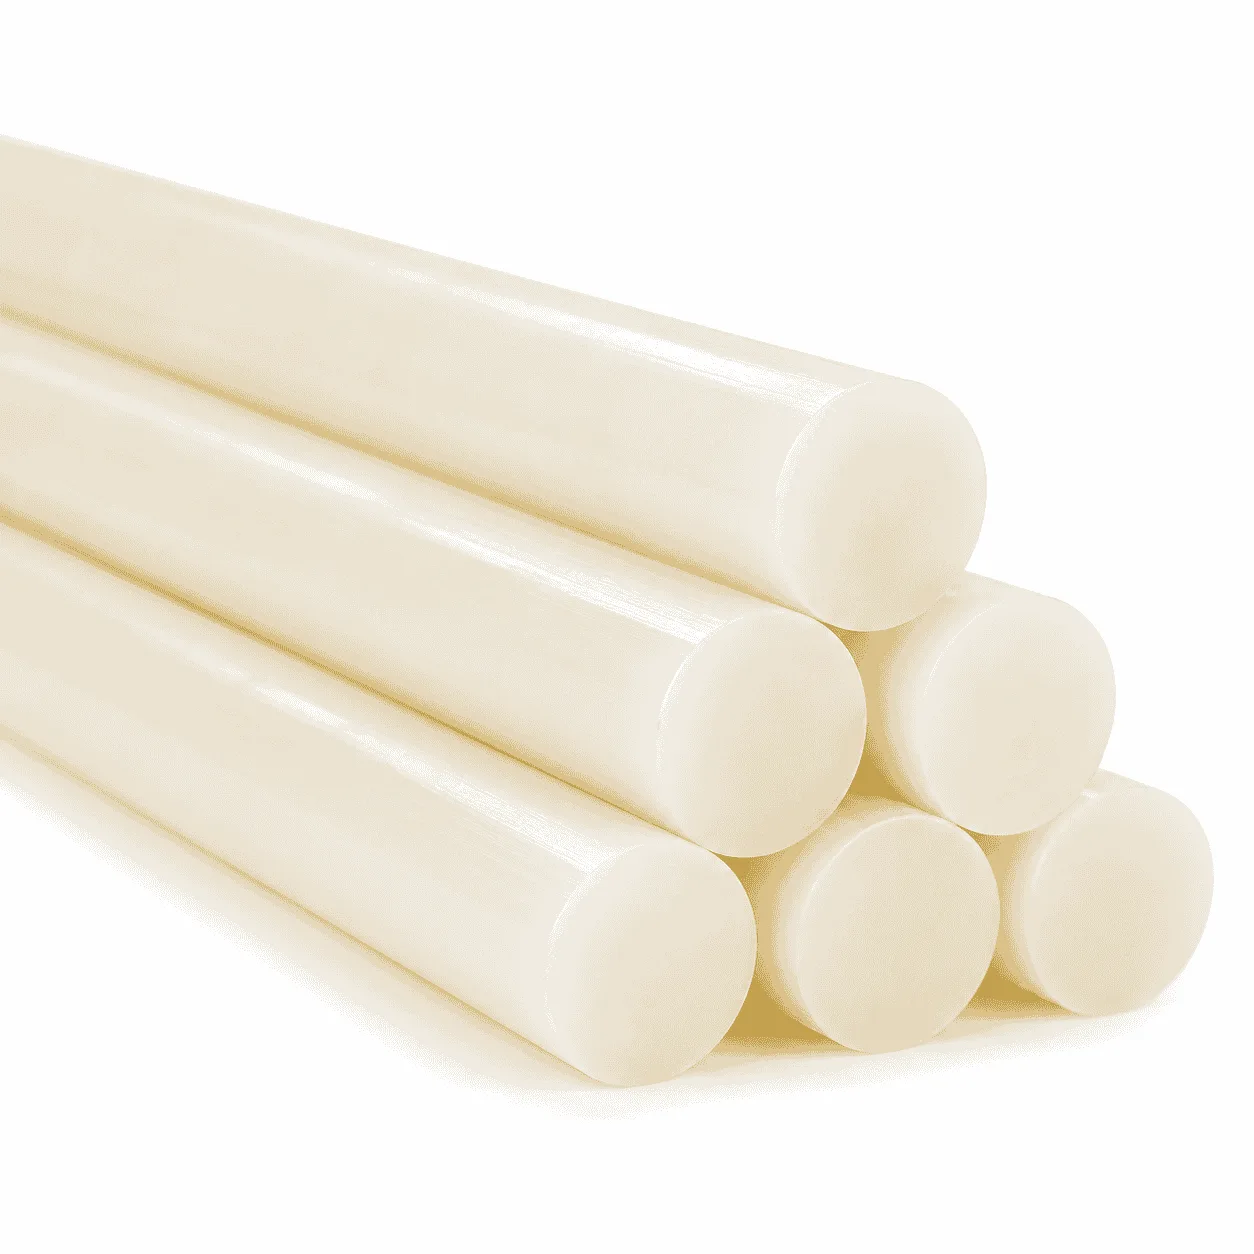
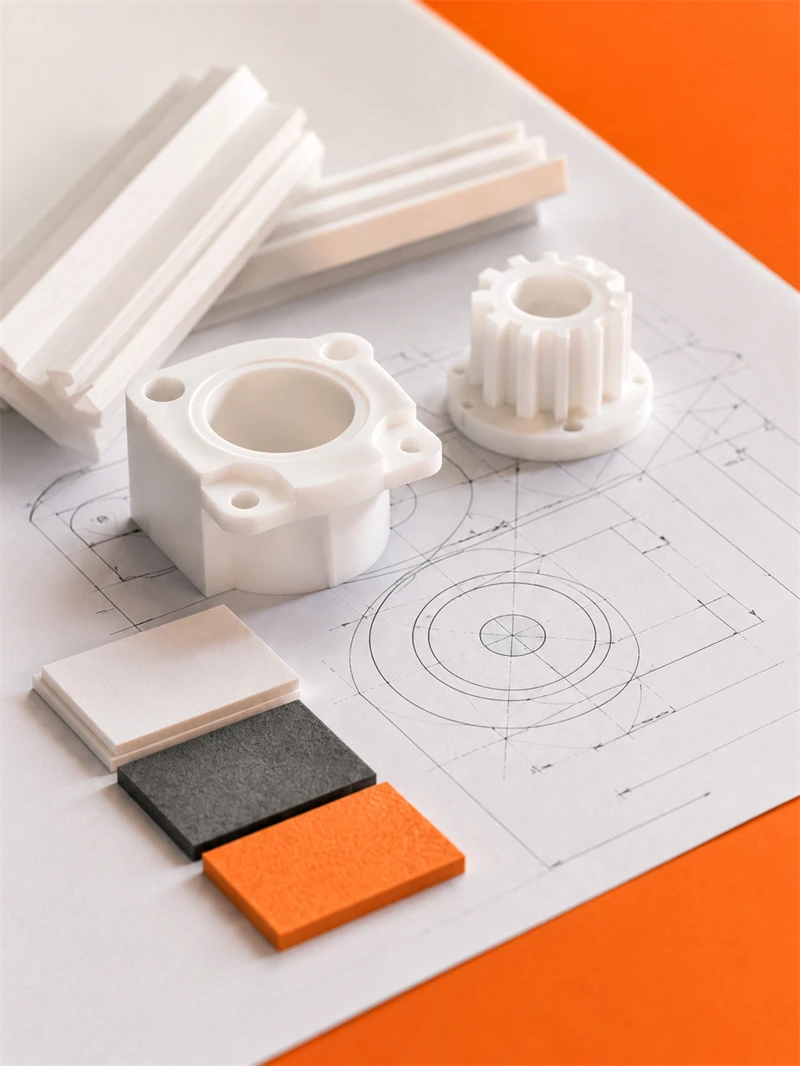
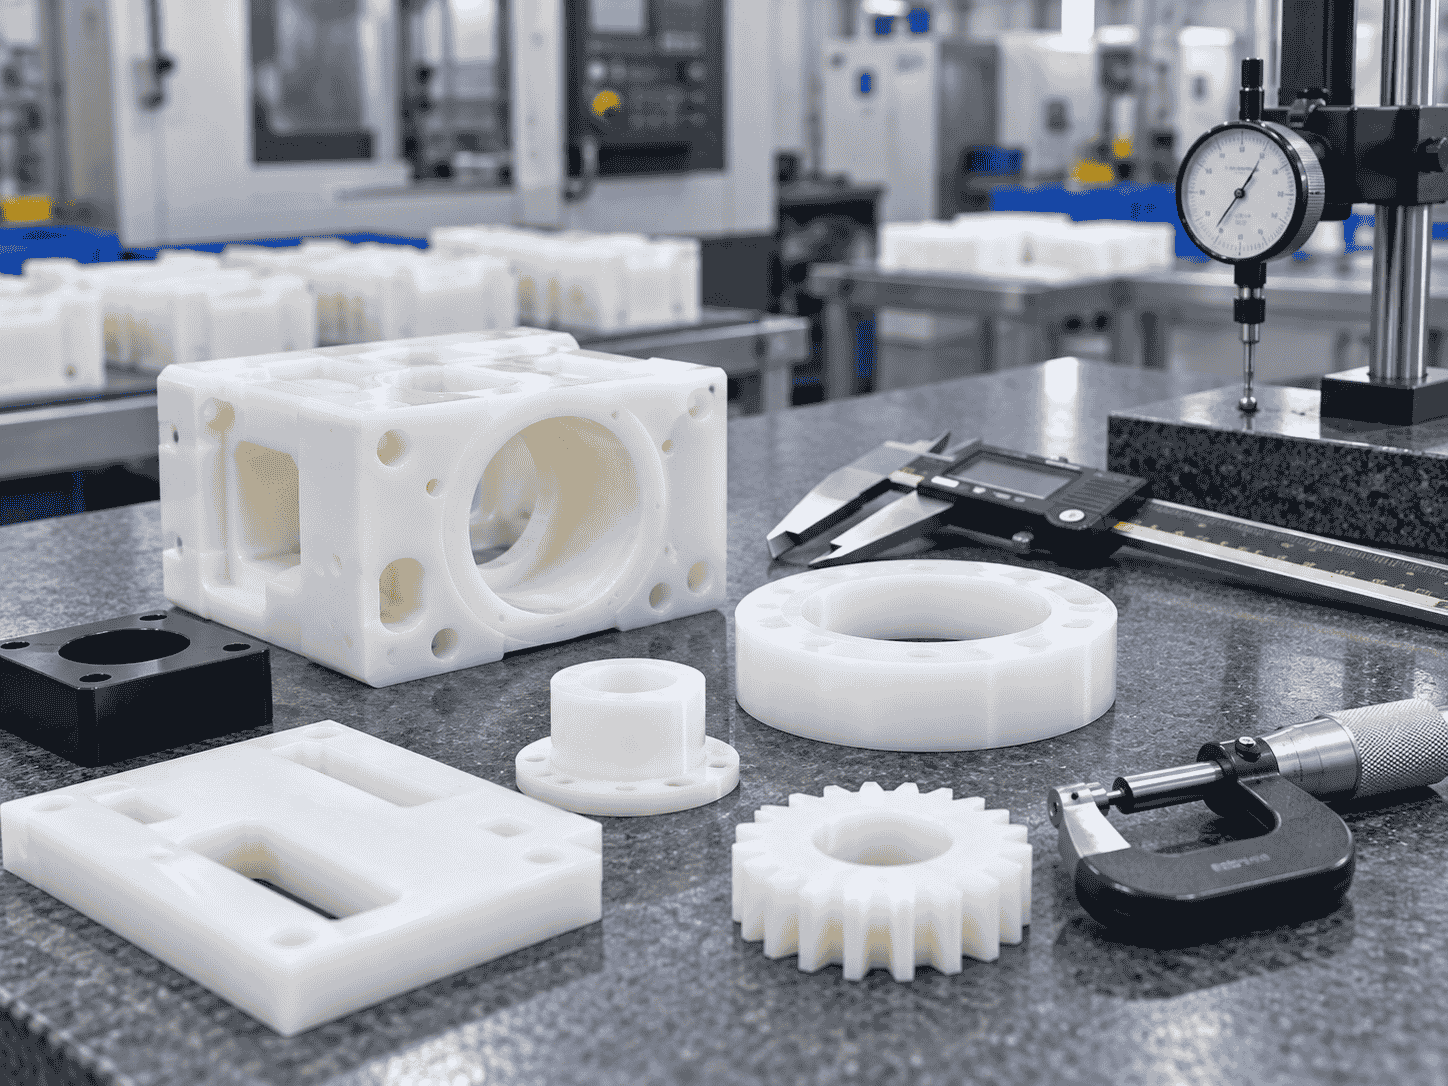
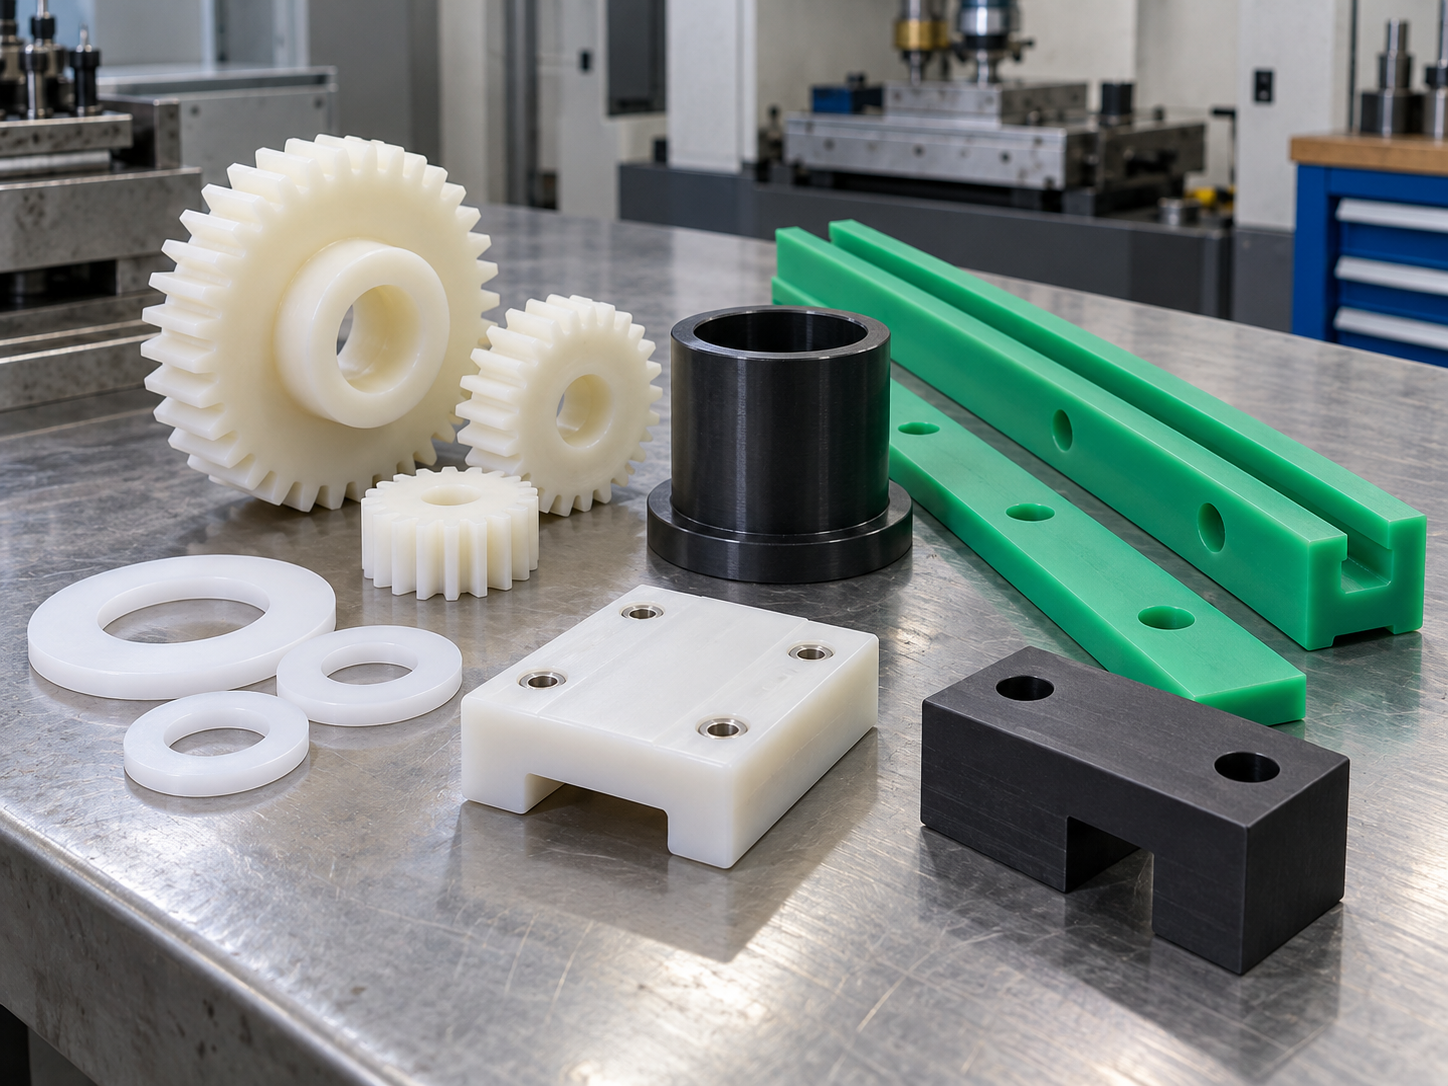
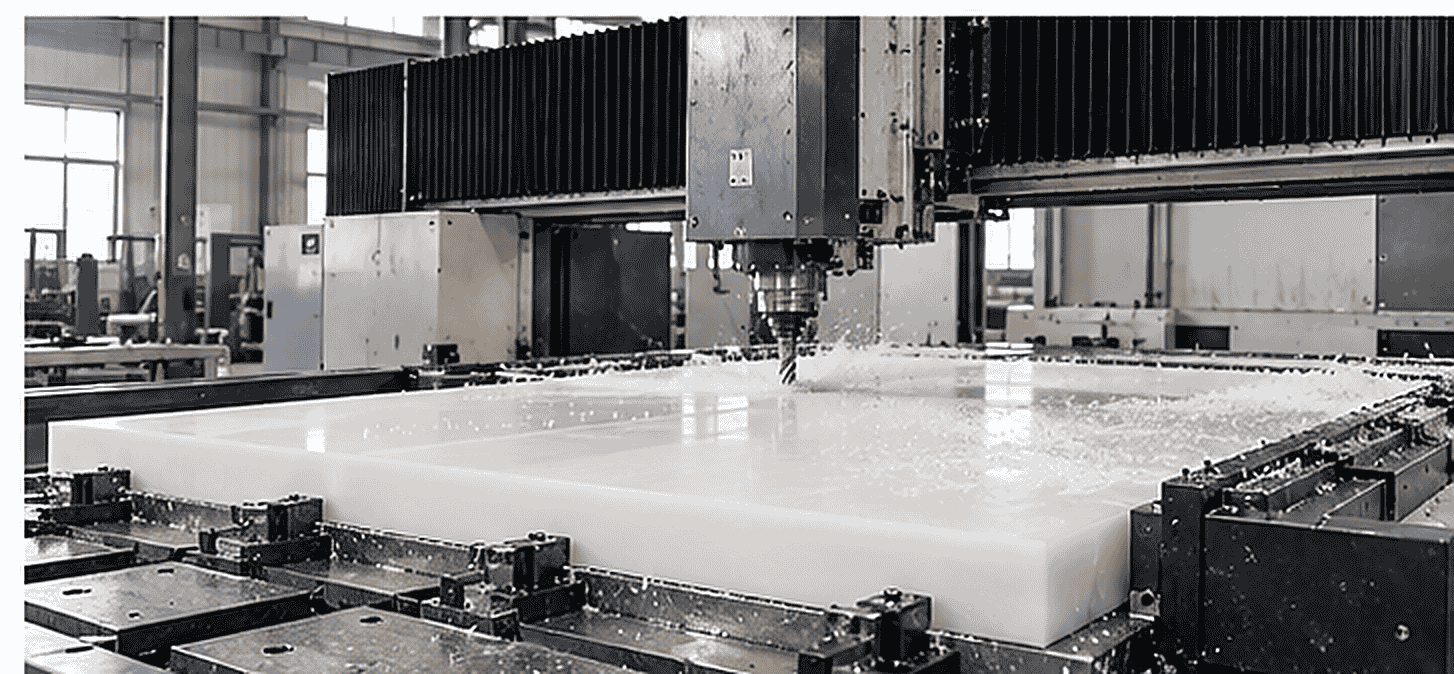
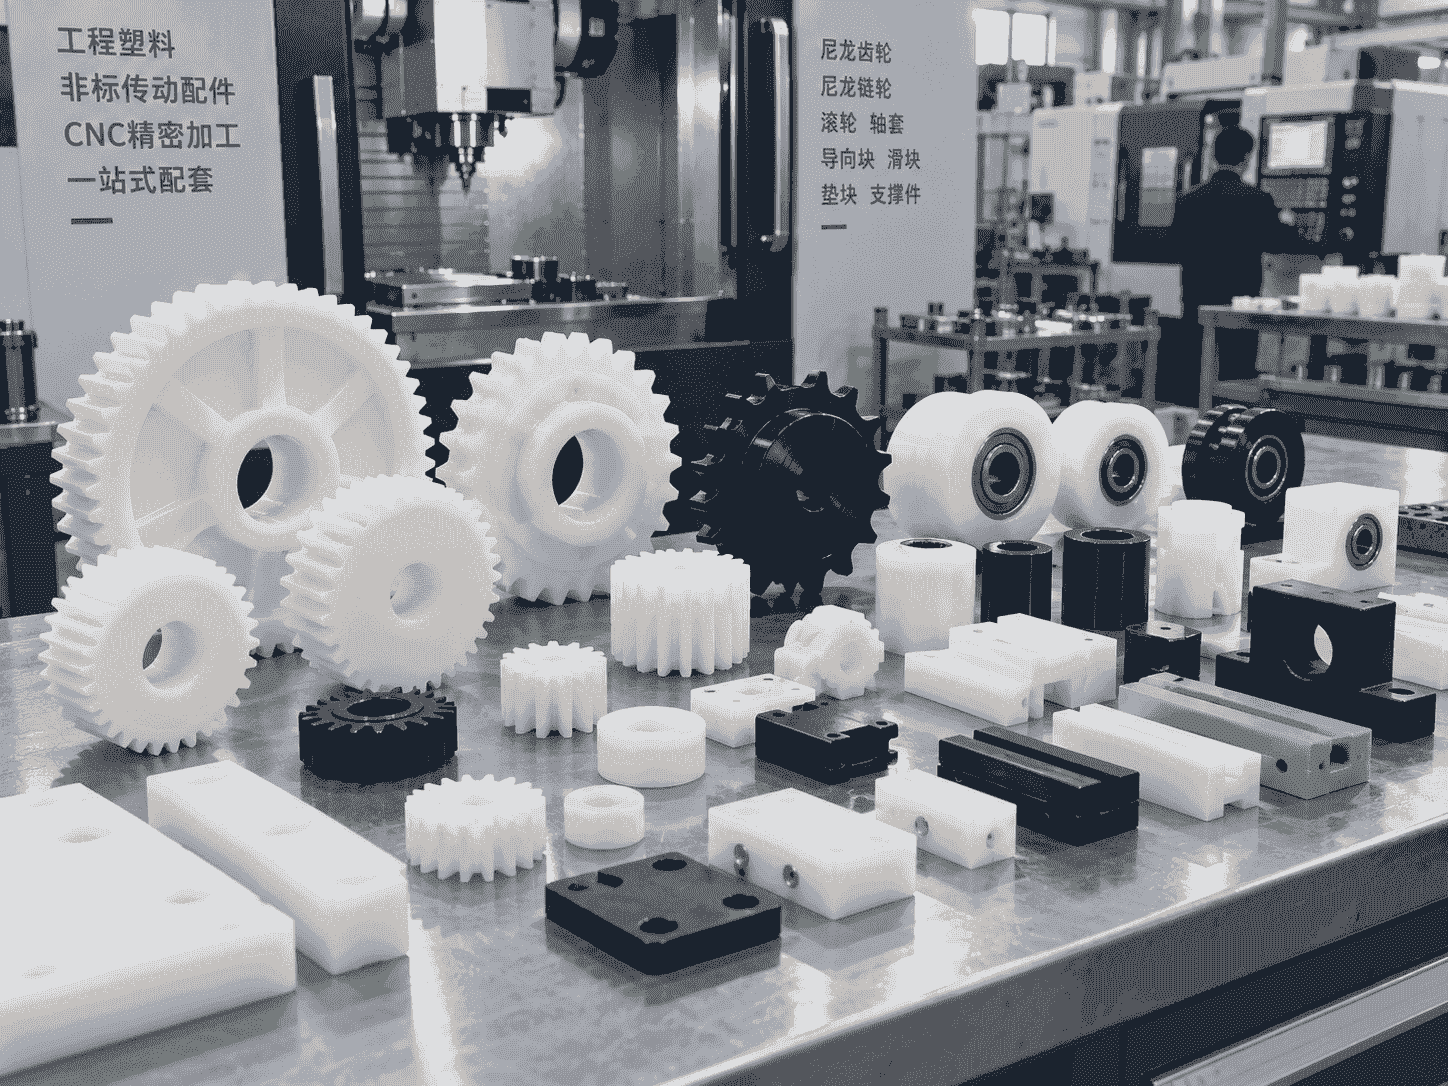
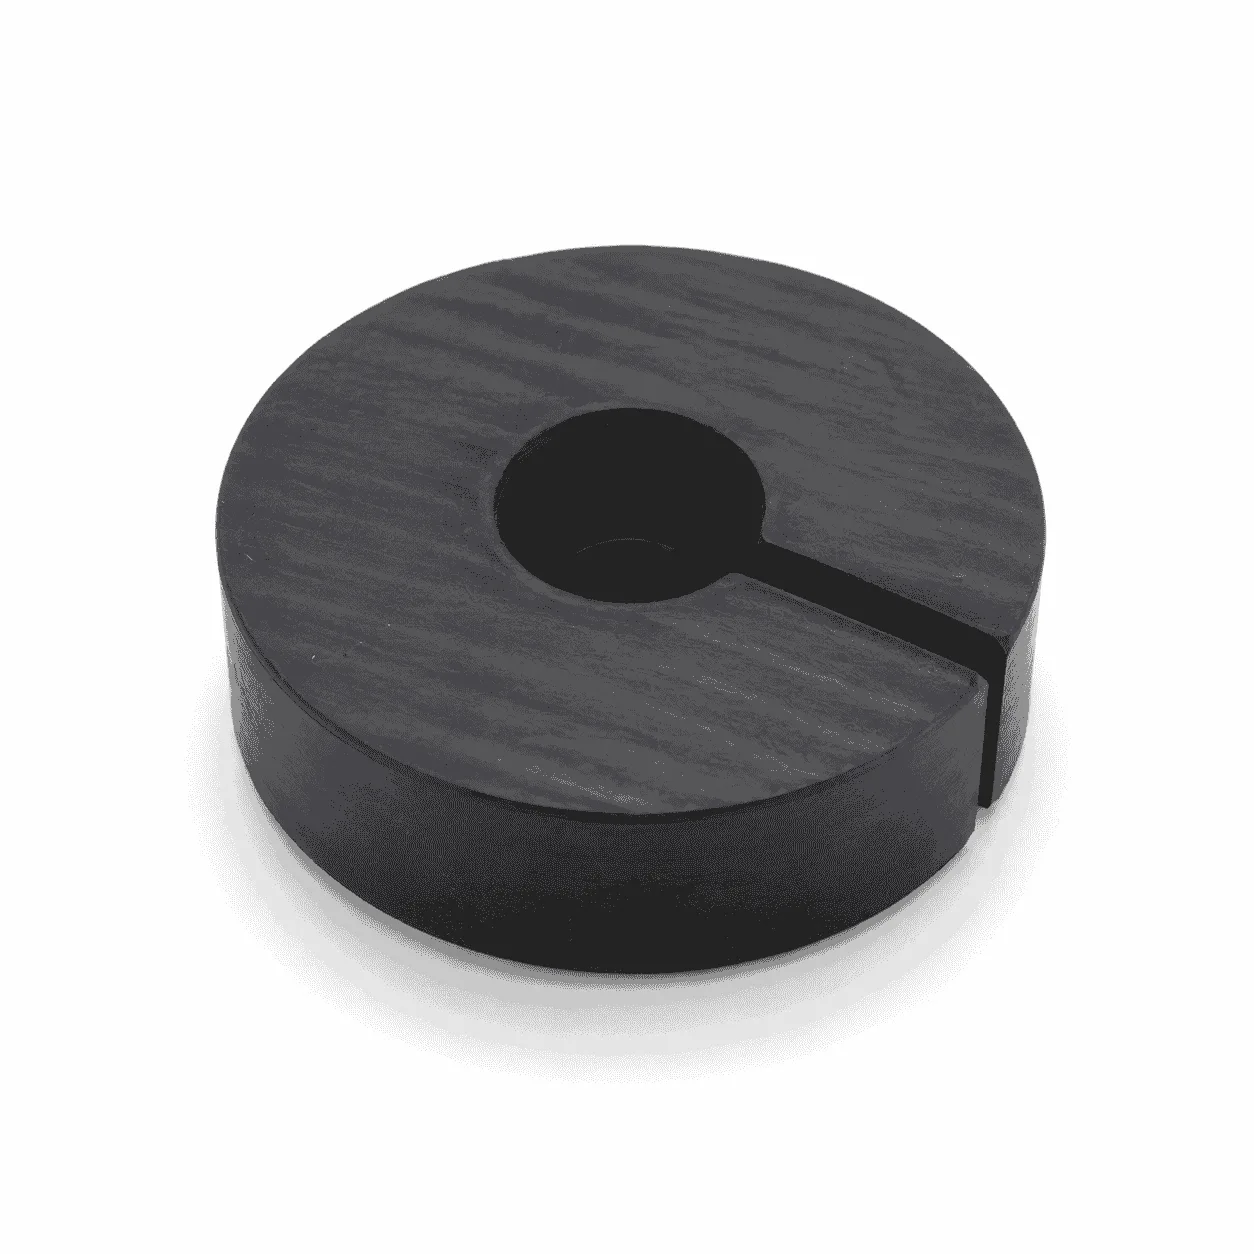
本色PA66聚酰胺机械加工圆棒是一种以PA66聚酰胺为主要原料,经熔融挤出、模压或其他适配成型工艺生产的圆柱形工程塑料棒材。产品通常保留聚酰胺树脂本身的乳白色、象牙色或浅米黄色外观,可作为CNC机械加工坯料,用于制作轴套、隔套、定位套、滚轮、导向套、齿轮、挡圈、支撑柱及其他非标准塑料零件。
PA66也称尼龙66,通常由己二胺和己二酸缩聚制得。与常用PA6相比,未增强PA66通常具有较高的刚性、机械强度和耐热变形能力,适合制作需要承受一定结构载荷和保持装配尺寸的机械零件。
PA66仍属于吸湿性工程塑料。环境湿度、材料调湿状态、零件厚度和使用温度会影响其尺寸、刚性、韧性及电气性能。用于精密配合或持续承载位置时,应根据实际工况设计加工公差和装配间隙。
本色PA66聚酰胺机械加工圆棒的主要特点
机械强度和刚性较好
PA66通常具有较好的拉伸、弯曲和压缩性能,可用于制作承受一般机械载荷的支撑套、隔套、连接件、定位零件和传动部件。
实际承载能力与材料牌号、含水状态、工作温度、受力方向、零件尺寸和使用时间有关。对于长期持续承载的零件,还需要考虑材料蠕变和应力松弛。
耐热变形能力相对较好
与普通未增强PA6相比,PA66通常具有较高的熔点和较好的耐热变形表现,可用于温度相对较高的机械设备位置。
短时间耐受温度、热变形温度和长期连续使用温度属于不同指标,不能相互替代。具体使用温度应以材料牌号、零件厚度和载荷条件为依据。
具有一定耐磨和低摩擦性能
PA66可用于加工轴套、导向套、滚轮和齿轮。在合理载荷、速度、装配间隙及润滑条件下,可以减少部分金属零件之间的直接摩擦。
普通本色PA66不能自动等同于高耐磨或自润滑材料。高频滑动、高载荷或连续运行工况应评估耐磨改性尼龙、含油尼龙或其他专用材料。
韧性和抗冲击性能较好
PA66在适当温度和含水状态下具有一定韧性,可承受机械设备中的振动和一般冲击。材料吸湿后韧性通常会发生变化,同时刚性和尺寸也可能受到影响。
低温冲击、尖角结构和反复交变载荷可能增加零件开裂风险,设计时应设置合理圆角,并避免壁厚突然变化。
材料本体不易生锈
PA66属于非金属工程塑料,不会像普通碳钢一样产生锈蚀,可用于潮湿、有油污或需要降低设备局部重量的工作环境。
与尼龙零件配合使用的金属轴、螺栓、嵌件和设备框架仍应根据环境选择合适材质及防腐措施。
便于机械加工
本色PA66圆棒可进行车削、铣削、钻孔、镗孔、开槽、切断、倒角和螺纹加工,适合制作圆柱形、环形、阶梯形以及带内孔、台阶、键槽和法兰结构的零件。
PA66尼龙材料基础说明
聚酰胺在国内通常称为尼龙,是一类分子主链中含有酰胺基团的工程塑料。有关尼龙材料的基础知识,可以参考百度百科尼龙词条。
PA66名称中的两个“6”分别与己二胺和己二酸单体的碳原子数量有关。材料通常属于半结晶型热塑性聚合物,其结晶状态会影响刚性、耐磨性、尺寸稳定性和机械加工表现。
本色PA66棒材通常不加入明显的着色色母,但可能含有热稳定剂、润滑剂、成核剂或其他加工助剂。不同生产厂家的原料配方和颜色深浅可能存在差异。
“本色PA66”是什么意思
本色通常表示材料保留树脂及加工助剂形成的自然外观,没有采用黑色、蓝色、绿色或其他明显色母进行着色。实际颜色可能表现为乳白色、象牙色、浅黄色或浅米黄色。
本色并不表示材料来源于天然植物,也不等同于生物基、可降解、食品接触或无添加材料。是否具有特殊性能,应根据完整材料牌号和检测资料确认。
受原料批次、棒材厚度、成型温度和储存时间影响,不同批次之间可能存在轻微色差。颜色通常不作为判断机械性能的唯一依据。
PA66与PA6尼龙棒的区别
PA66和PA6均属于常用聚酰胺材料,在机械加工和工业设备中应用较多,但两者的结构和性能侧重点存在差异。
- PA66通常具有较高的刚性和机械强度;
- PA66的耐热变形能力通常相对较好;
- PA6通常具有较好的韧性和机械加工适应性;
- 两种材料均具有吸湿性,尺寸会受到湿度影响;
- 不同牌号和调湿状态下的性能差异可能较大;
- 不能仅通过本色外观准确区分PA6和PA66。
需要较高刚性、耐热和结构强度时,可以重点评估PA66;对冲击韧性、大尺寸坯料或特定耐磨工况有要求时,也应比较PA6、MC尼龙及其他改性材料。
本色PA66与玻纤增强PA66的区别
普通本色PA66通常指未进行玻璃纤维增强的材料,具有较好的综合机械性能和机械加工能力。玻纤增强PA66则更加侧重刚性、强度和尺寸稳定性。
- 普通本色PA66通常具有较好的韧性;
- 玻纤增强PA66的刚性和耐热变形能力通常更高;
- 增强材料加工时对刀具的磨损更加明显;
- 玻纤可能增加对磨金属零件的磨损;
- 两类材料的装配间隙和结构设计方式不同;
- 是否增强应以材料牌号和资料为准。
常见规格与供货形式
本色PA66聚酰胺机械加工圆棒可根据生产条件提供不同直径、长度和材料牌号。实际可供规格需要结合生产工艺、采购数量、库存和后续加工要求确认。
- 不同直径的本色PA66实心圆棒;
- 标准长度整棒或按照要求切段;
- 未增强PA66或指定改性牌号;
- 乳白色、象牙色或自然浅色外观;
- 原始棒材或完成加工的成品零件;
- 单件样品、小批量及批量供货。
挤出或模压棒材在成型、冷却和储存过程中可能存在一定的直径、圆度、直线度及长度偏差。用于精密零件加工时,应根据成品最大尺寸、同轴度和装夹方式预留合理余量。
更多相关材料可以查看站内的聚酰胺PA尼龙棒页面,其他工程塑料可以查看工程塑料板材与棒材分类。
可加工的PA66尼龙零件
本色PA66圆棒适合加工圆柱形、环形、阶梯形及带孔槽结构的机械零件,常见产品包括:
- 机械设备轴套和衬套;
- 定位套、隔套和间隔环;
- 输送设备滚轮和导向轮;
- 齿轮、链轮和小型传动轮;
- 设备支撑柱和连接柱;
- 管路固定套和支撑套;
- 挡圈、垫圈和压环;
- 自动化设备定位零件;
- 电气设备隔离支撑件;
- 包装机械导向零件;
- 检测治具和工装配件;
- 其他非标准PA66加工件。
CNC机械加工方式
本色PA66聚酰胺机械加工圆棒可使用数控车床、加工中心、铣床、钻床和锯切设备进行加工。常见流程包括下料、装夹找正、粗加工、静置、精加工、去毛刺和尺寸检验。
车削加工
数控车削适合加工外圆、内孔、端面、台阶、锥面和环形槽。加工时应使用锋利刀具,并合理控制转速、进给量、切削深度和装夹压力。
钻孔与镗孔
PA66棒材可以加工通孔、盲孔、沉孔和阶梯孔。深孔加工时应及时排出切屑,减少切屑缠绕、孔壁划伤和局部温升造成的孔径变化。
铣削与开槽
铣削可用于加工平面、键槽、定位槽、侧孔和异形结构。圆棒装夹时应设置可靠的定位和支撑,减少加工过程中的转动和位置偏移。
螺纹与金属嵌件
具有足够壁厚的PA66零件可以加工内外螺纹。需要频繁拆装或承受较大锁紧力时,可使用贯穿螺栓或适配的金属螺纹嵌件。
相关加工设备和工艺能力可以查看站内的CNC塑料加工服务页面。
机械加工注意事项
- 使用锋利且刃口状态良好的刀具;
- 根据棒材直径和材料牌号调整加工参数;
- 控制连续切削产生的局部温升;
- 避免装夹力过大造成棒材和薄壁件变形;
- 细长棒材加工时增加尾座或中心架支撑;
- 深孔加工过程中及时排出切屑;
- 高精度零件可先粗加工并静置,再进行精加工;
- 关键尺寸应在材料温度稳定后复检。
PA66切削时具有一定韧性,刀具不锋利或切削参数不合适时可能出现毛刺、拉丝和表面挤压。加工完成后应清理毛刺和切屑,避免影响装配。
吸湿性与尺寸稳定性
PA66会从空气或水中吸收一定水分。吸湿后材料尺寸可能增大,刚性和电气绝缘性能可能下降,韧性则可能发生变化。
加工轴套、滚轮、定位套和精密隔套时,应明确尺寸是在干态、自然平衡状态还是调湿状态下检验。原材料储存、加工和测量条件应尽量保持一致。
设备运行环境湿度较高或需要水洗时,应根据材料吸湿后的尺寸设计装配间隙,避免内孔变紧、滚轮卡滞或定位尺寸发生偏移。
装配间隙与结构设计
PA66的热膨胀、吸湿变化和弹性变形通常高于金属,因此不能完全照搬金属零件的公差和配合方式。
采用压入安装时,应控制过盈量,避免内孔明显缩小、零件开裂或产生较大残余应力。螺栓锁紧位置应增加足够的承压面积,必要时配置金属垫片或嵌件。
孔口、键槽、台阶和内角位置应设置适当圆角,减少应力集中。壁厚变化较大的零件可通过分阶段加工降低变形风险。
耐磨与润滑说明
本色PA66具有一定耐磨性能,可用于一般轴套、滚轮、齿轮和导向零件,但不能理解为所有工况下都可以长期无润滑运行。
用于滑动零件时,应明确载荷、速度、对磨材料、表面粗糙度、润滑方式和连续运行时间。高载荷、高速度或散热不良会造成摩擦温升,并加快零件磨损。
需要更低摩擦或更高耐磨性能时,可以评估二硫化钼填充尼龙、含油尼龙或其他耐磨改性PA材料。
使用温度与长期承载说明
PA66通常具有较好的耐热能力,但具体长期使用温度取决于材料牌号、载荷、零件厚度、环境介质和运行时间。
随着温度升高,材料刚性和长期承载能力可能下降。持续受压的隔套、支撑柱和轴套还需要考虑蠕变,不能仅依据室温短期强度确定结构尺寸。
耐化学介质说明
PA66对多种油脂、润滑剂、燃料和部分碱性介质具有一定耐受能力,但强酸、强氧化剂和部分化学溶剂可能影响材料结构及机械性能。
用于化学介质环境时,应明确介质名称、浓度、温度、压力和接触时间,必要时通过材料相容性资料、样件浸泡或实际工况测试确认。
电气性能说明
普通未改性的本色PA66通常属于电气绝缘材料,可用于部分设备隔离件、支撑套和防护零件。
PA66吸湿后电气性能可能发生变化。涉及额定电压、耐电弧、爬电距离、阻燃等级或电气安全认证时,应选择相应专用牌号并核验检测资料。
常见应用领域
- 自动化装配和检测设备;
- 包装、输送和分选机械;
- 汽车制造辅助工装;
- 纺织、印刷和卷材设备;
- 电气及电子设备结构件;
- 农业和环保机械;
- 泵阀及流体设备辅助零件;
- 机械传动和往复导向机构;
- 设备维修和替换零件;
- 其他需要PA66加工件的工业设备。
特殊性能说明
本色外观不代表材料自动具备食品接触、阻燃、抗静电、导电、耐候、抗菌或生物基属性。需要相应功能时,应选择专用材料牌号,并核验完整材料体系的声明和检测资料。
本色PA66也不能默认属于纯树脂材料。实际产品可能含有生产所需的稳定剂、润滑剂和其他助剂,应以材料供应商提供的牌号及资料为准。
加工前需要确认的参数
- 棒材直径、长度和外观要求;
- PA66原料牌号及改性要求;
- 原始棒材或加工成品要求;
- 二维图纸或三维模型;
- 关键尺寸、公差和表面要求;
- 零件载荷、速度和受力方式;
- 工作温度和连续运行时间;
- 环境湿度和尺寸检验状态;
- 对磨材料及润滑条件;
- 接触介质名称、浓度和温度;
- 是否需要螺纹、嵌件或特殊孔槽;
- 所需材料证明和检测资料。
质量检查内容
棒材生产或到货后,可以根据采购要求检查直径、长度、圆度、直线度、颜色和表面状态。产品表面不应存在影响加工和使用的明显裂纹、严重划伤、大面积气泡或明显杂质。
对材料类型有明确要求时,应核对PA66材料牌号、生产批次和相应证明,避免与PA6、PA12、MC尼龙或其他本色工程塑料棒混放。
零件加工完成后,应按照图纸检查外径、内孔、长度、同轴度、圆度、槽位、螺纹和装配尺寸。批量生产前可进行首件检验和设备试装。
储存与搬运建议
本色PA66聚酰胺机械加工圆棒应存放在干燥、清洁且远离热源的位置,避免长时间受到局部重压或在缺少支撑的状态下倾斜放置。
细长棒材应平放或采用多点支撑。不同材料牌号、直径和生产批次应分类存放,并保留材料标识,防止与外观相近的PA6或其他尼龙材料混淆。
常见问题
本色PA66通常是什么颜色?
通常呈乳白色、象牙色、浅米黄色或自然浅色。实际颜色会受到原料、助剂、棒材厚度和生产批次影响。
本色PA66是否代表纯尼龙?
不一定。本色主要表示没有明显着色,材料仍可能含有热稳定剂、润滑剂和其他加工助剂,应以材料牌号为准。
PA66和PA6可以通过颜色区分吗?
不能准确区分。两种材料都可能呈乳白色或浅黄色,需要通过材料标识、供应资料或专业检测确认。
PA66吸水后会影响尺寸吗?
会产生一定影响。吸湿后尺寸、刚性、韧性和电气性能可能发生变化,精密零件需要考虑实际使用环境。
PA66可以加工轴套和齿轮吗?
可以,但需要根据载荷、转速、配合间隙、润滑方式、摩擦温升和工作温度确定零件结构及材料牌号。
本色PA66可以接触食品吗?
不能仅根据本色外观判断。用于食品接触时,需要核验基础树脂、添加剂、生产加工过程和相应符合性资料。
PA66是否具有阻燃性能?
普通本色PA66不能默认具有阻燃性能。需要阻燃时,应选择专用阻燃牌号,并核对测试方法、试样厚度、颜色和检测报告。
可以按照图纸加工非标准零件吗?
可以根据二维图纸、三维模型或实物样品进行车削、铣削、钻孔、镗孔、开槽、螺纹及异形结构加工。
产品供货说明
本色PA66聚酰胺机械加工圆棒可作为自动化设备、包装机械、电气装置、汽车工装、输送设备和机械传动机构中非标准塑料零件的加工材料。可根据项目要求确认棒材尺寸、PA66牌号、使用工况和后续加工内容,并按照最终技术要求完成下料、CNC加工和尺寸检验。