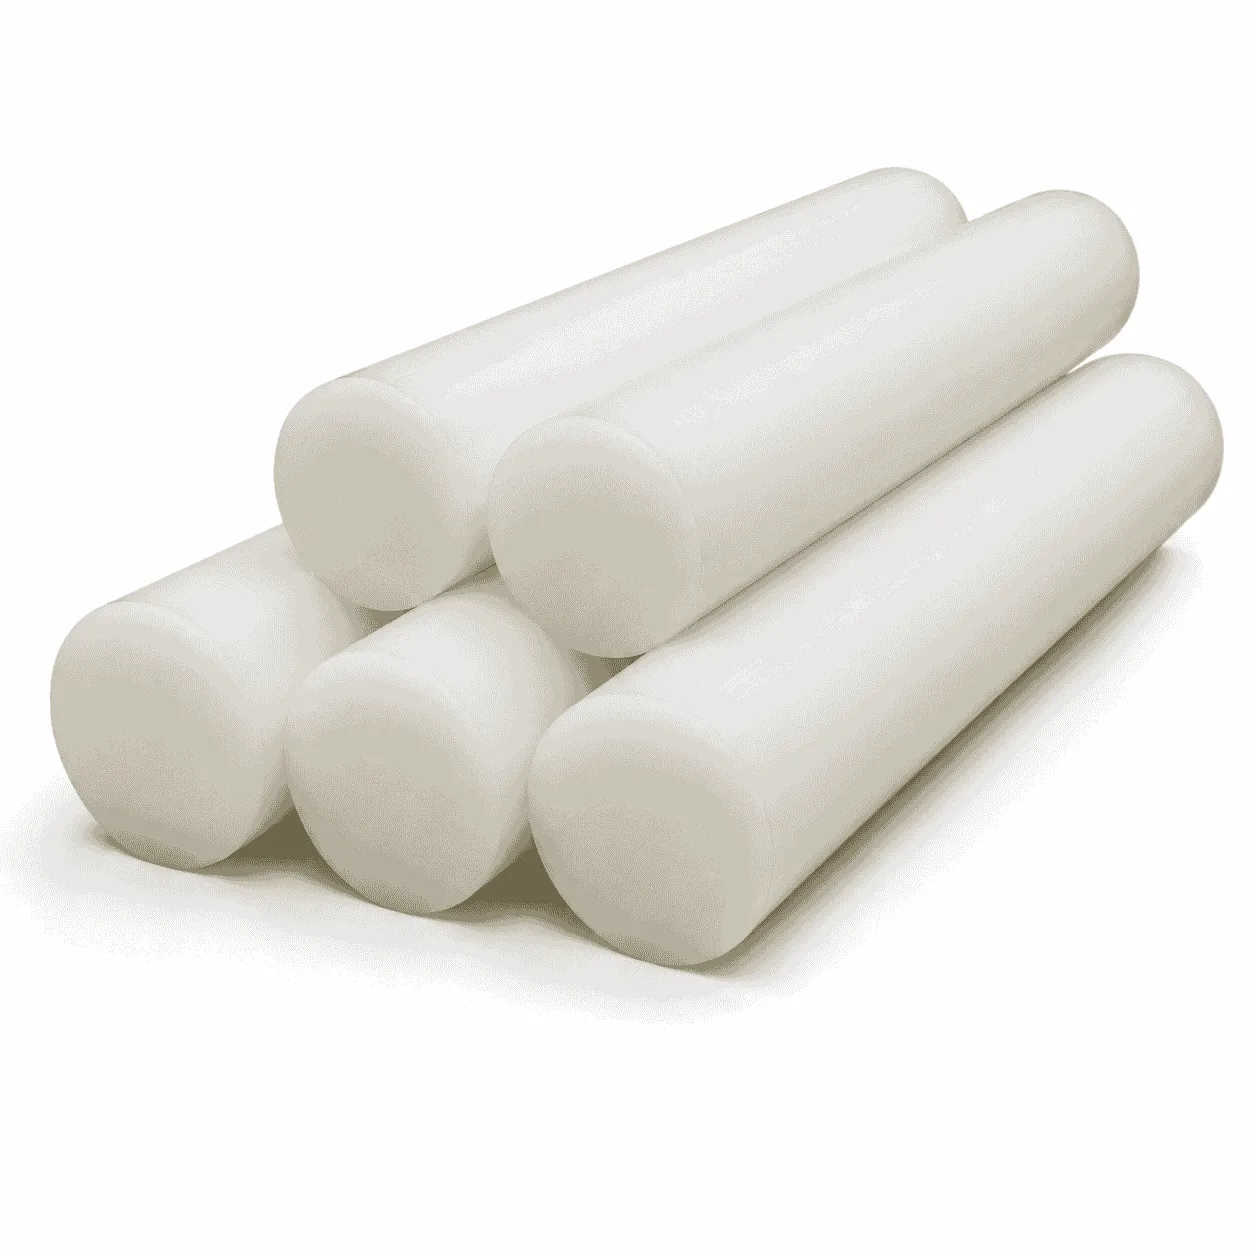
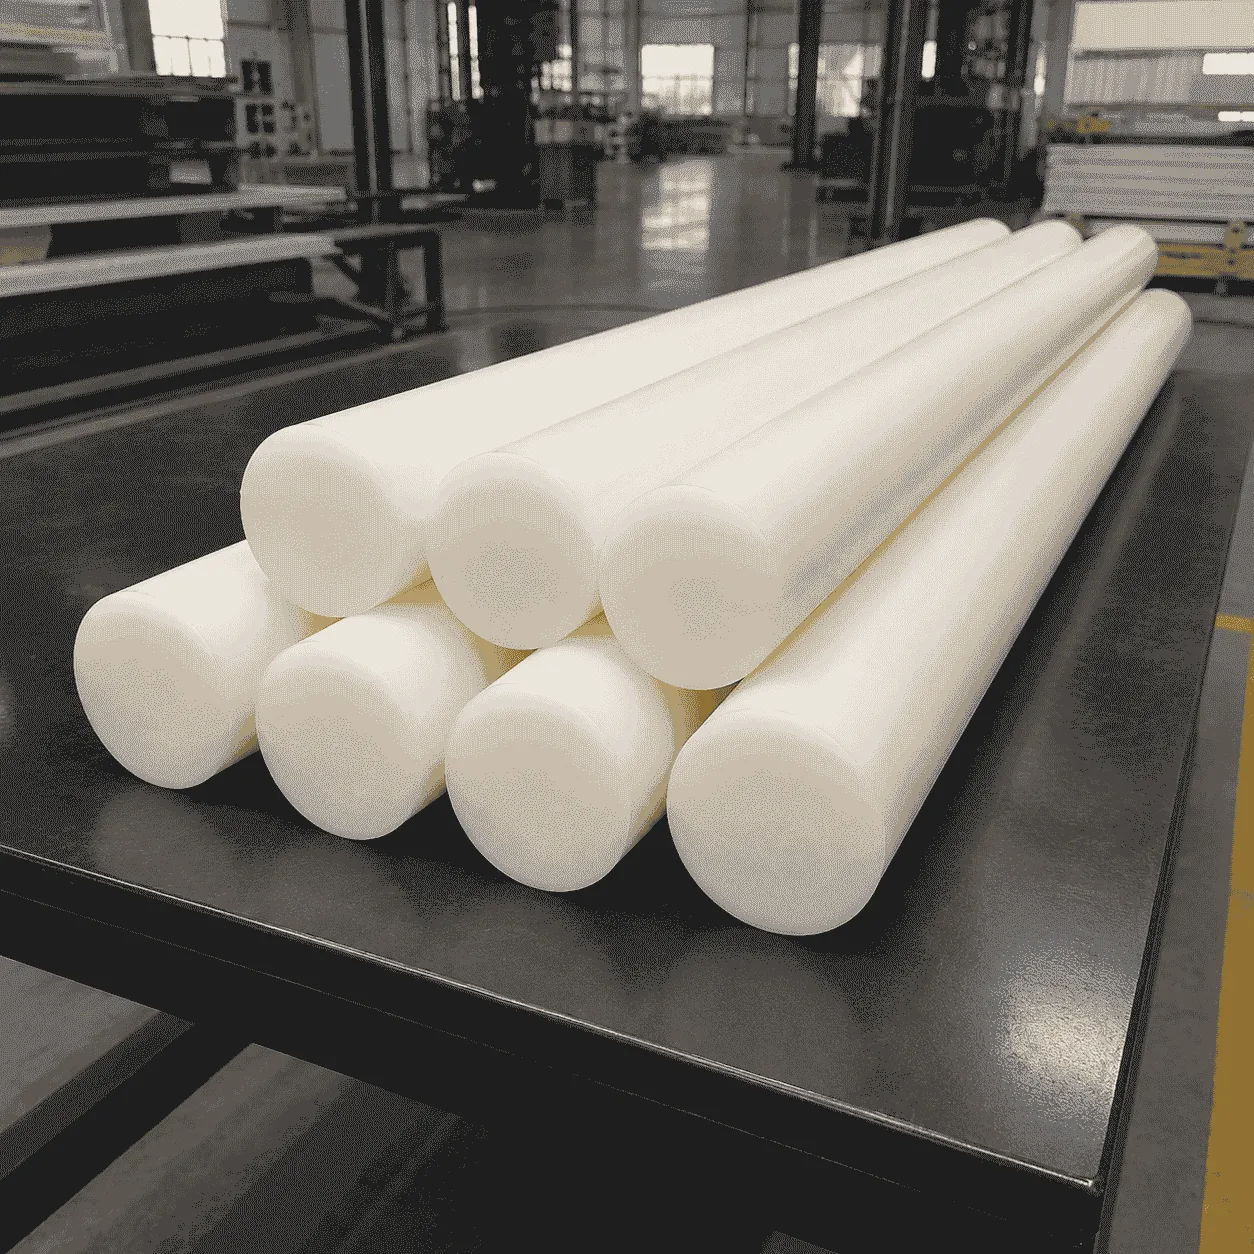
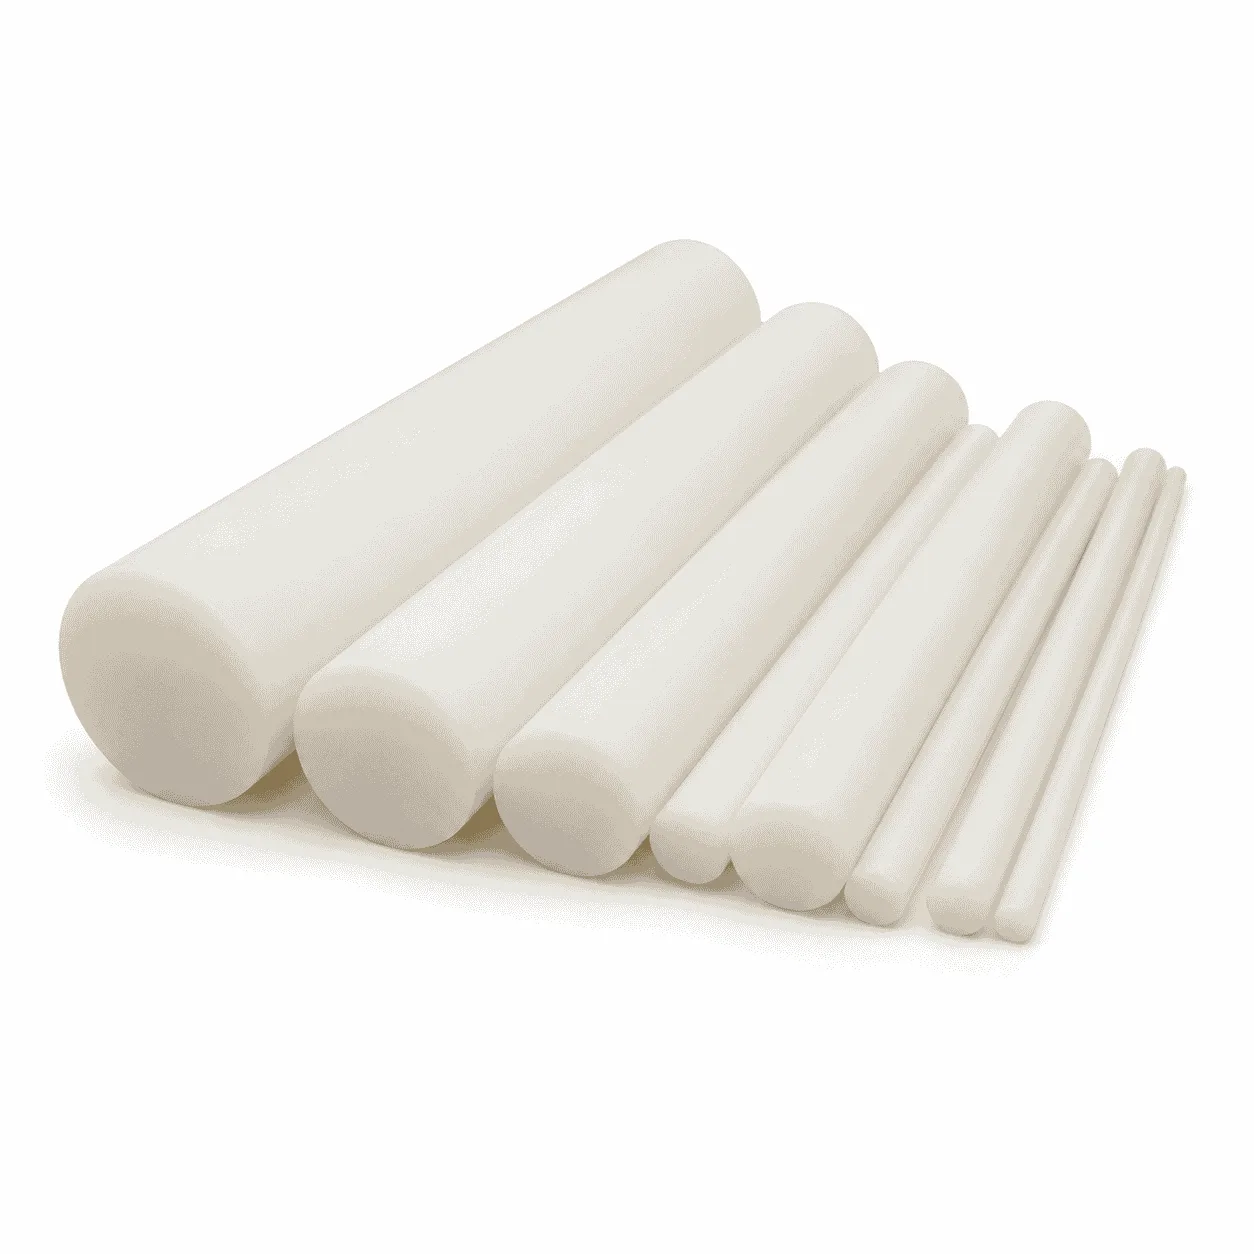
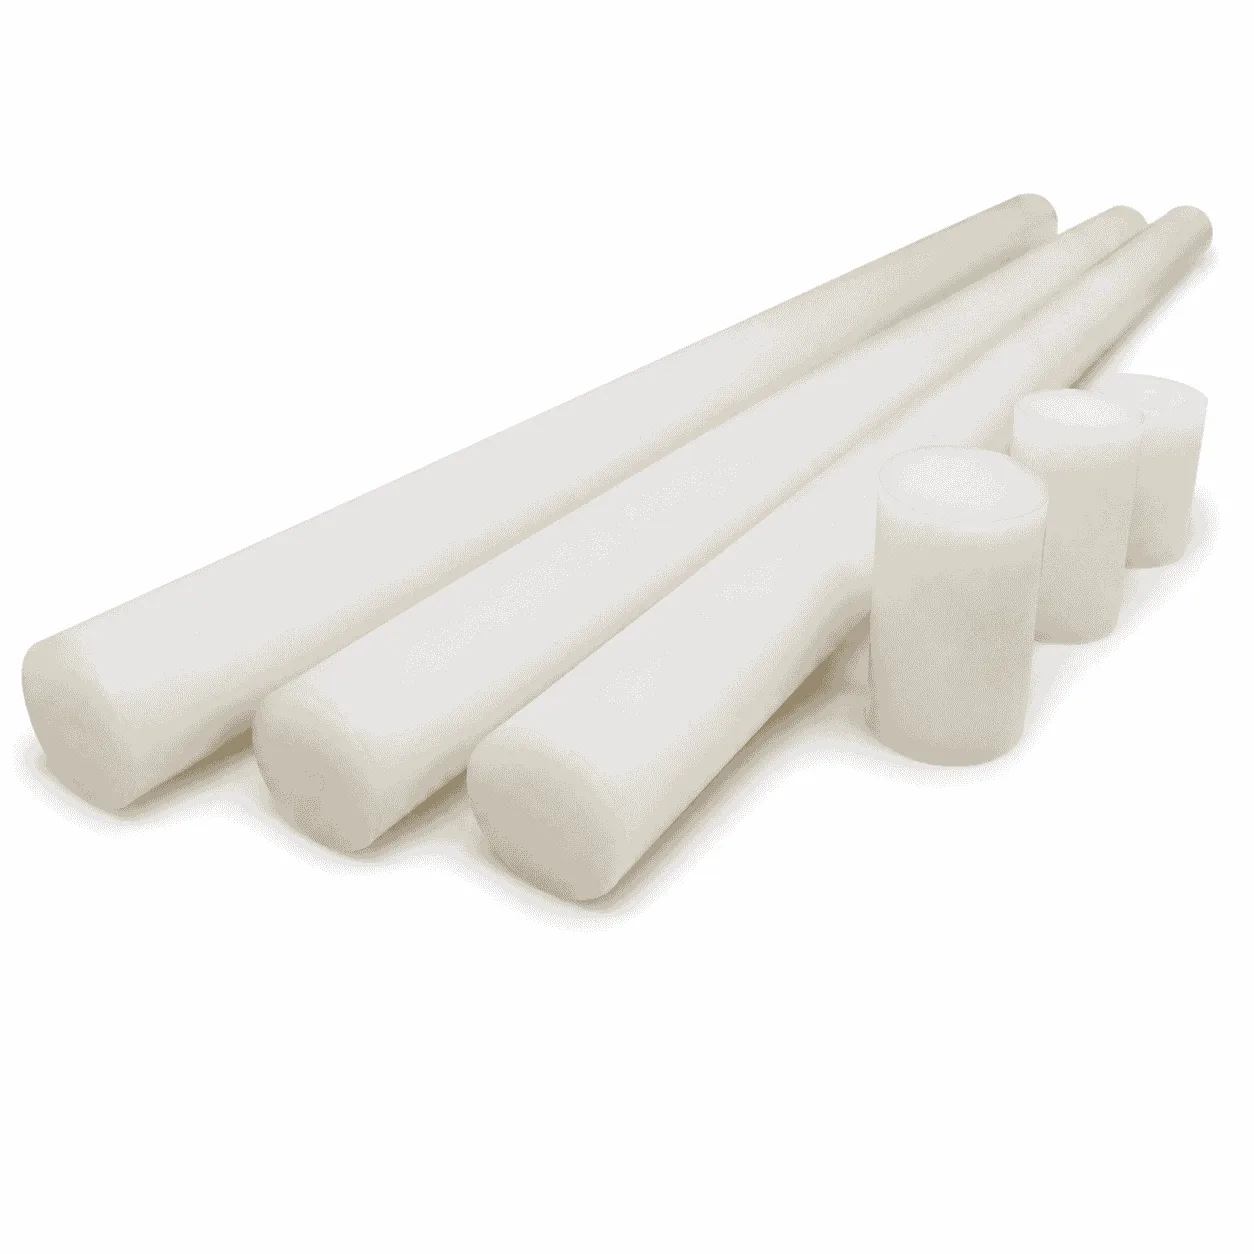
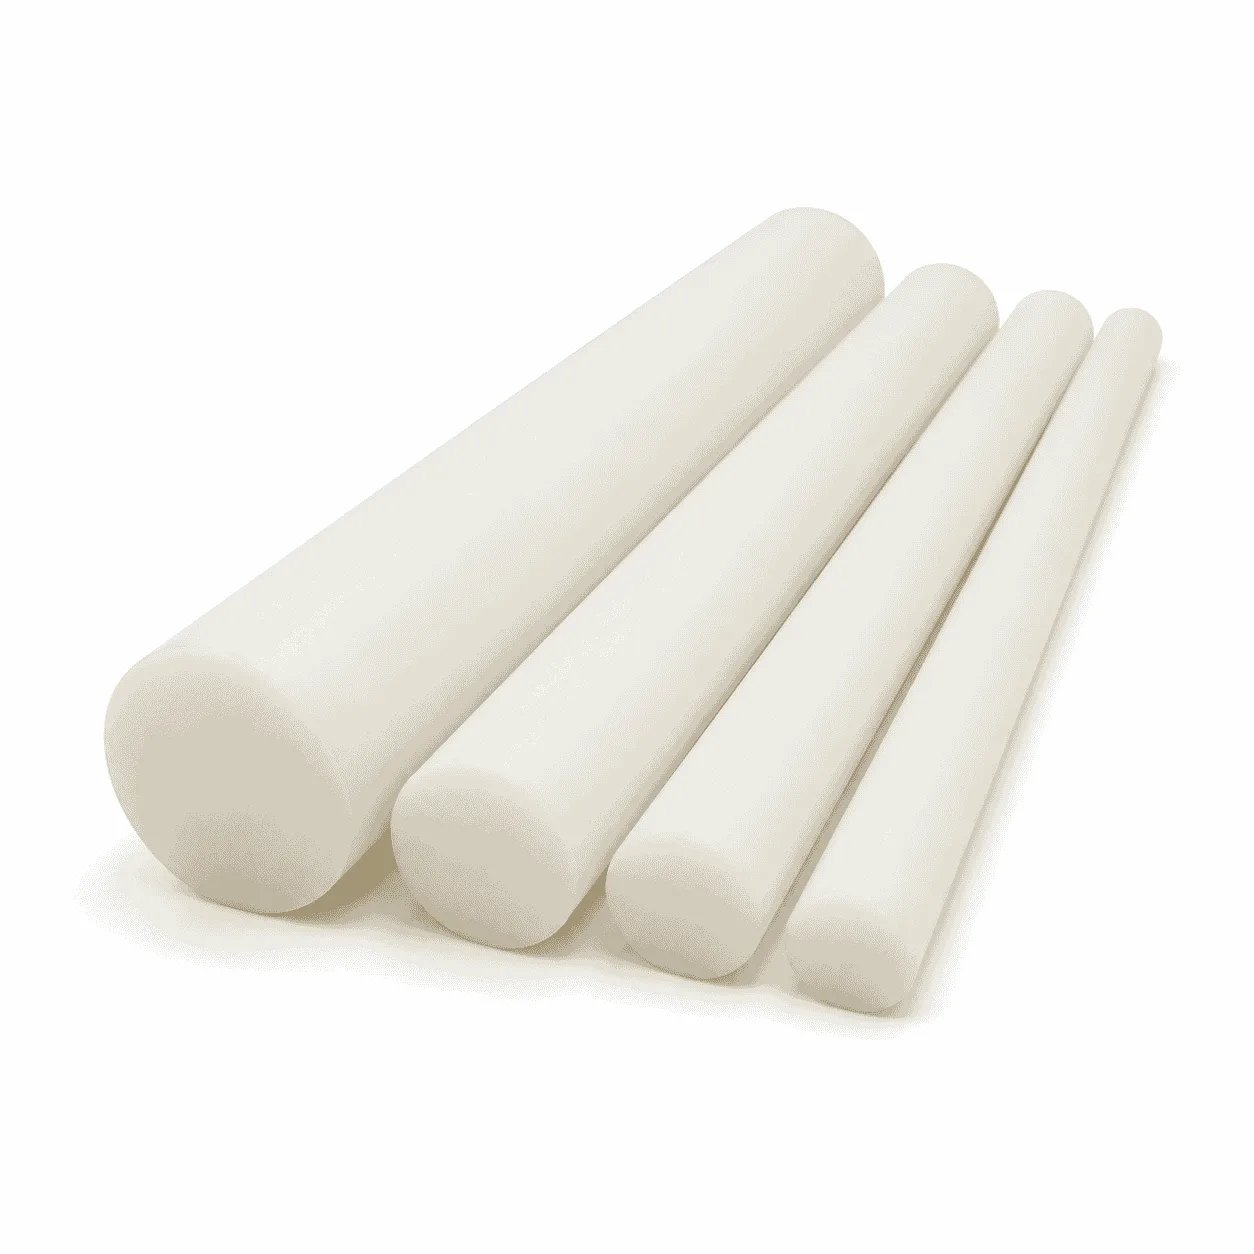
PA1010长碳链尼龙实心棒是一种以聚酰胺1010为主要材料,经挤出、模压或其他成型工艺生产的圆柱形工程塑料棒材。PA1010也称尼龙1010,属于长碳链脂肪族聚酰胺,通常由癸二胺和癸二酸缩聚制得。
PA1010分子结构中的脂肪族碳链相对较长,与PA6、PA66等短碳链尼龙相比,通常具有较低的吸水倾向、较好的尺寸稳定性和一定的柔韧性,适合制作需要兼顾机械性能、耐潮湿和尺寸稳定的工业零件。
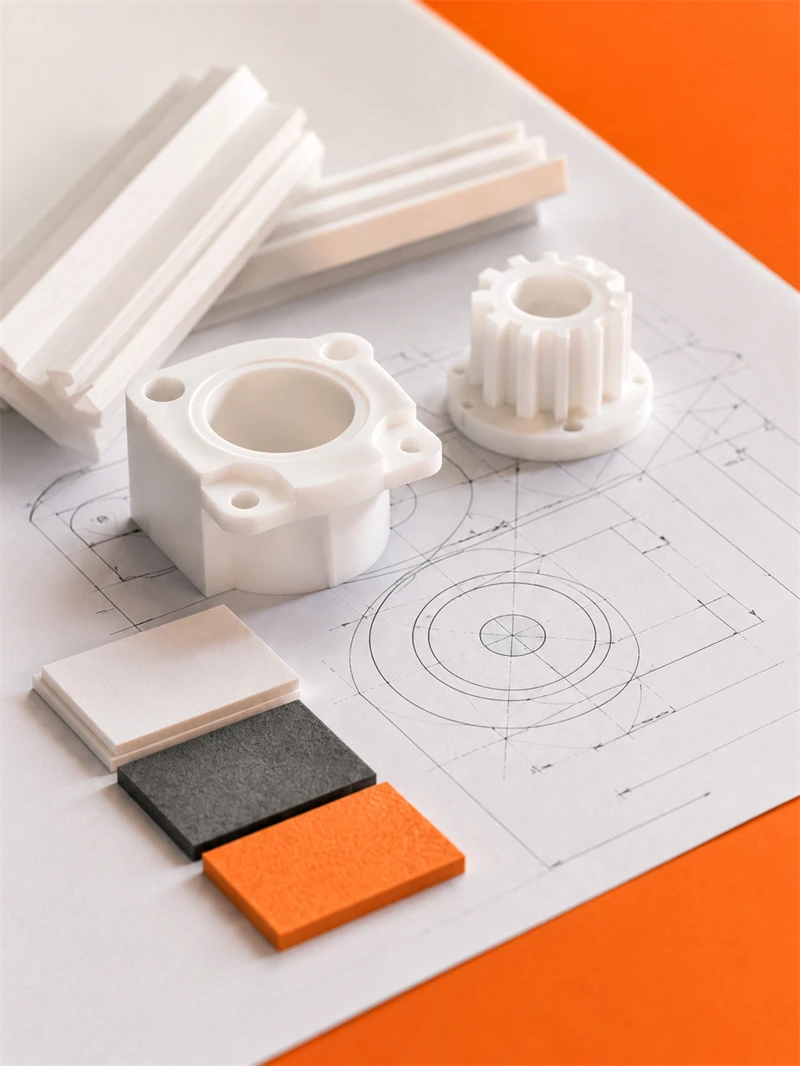
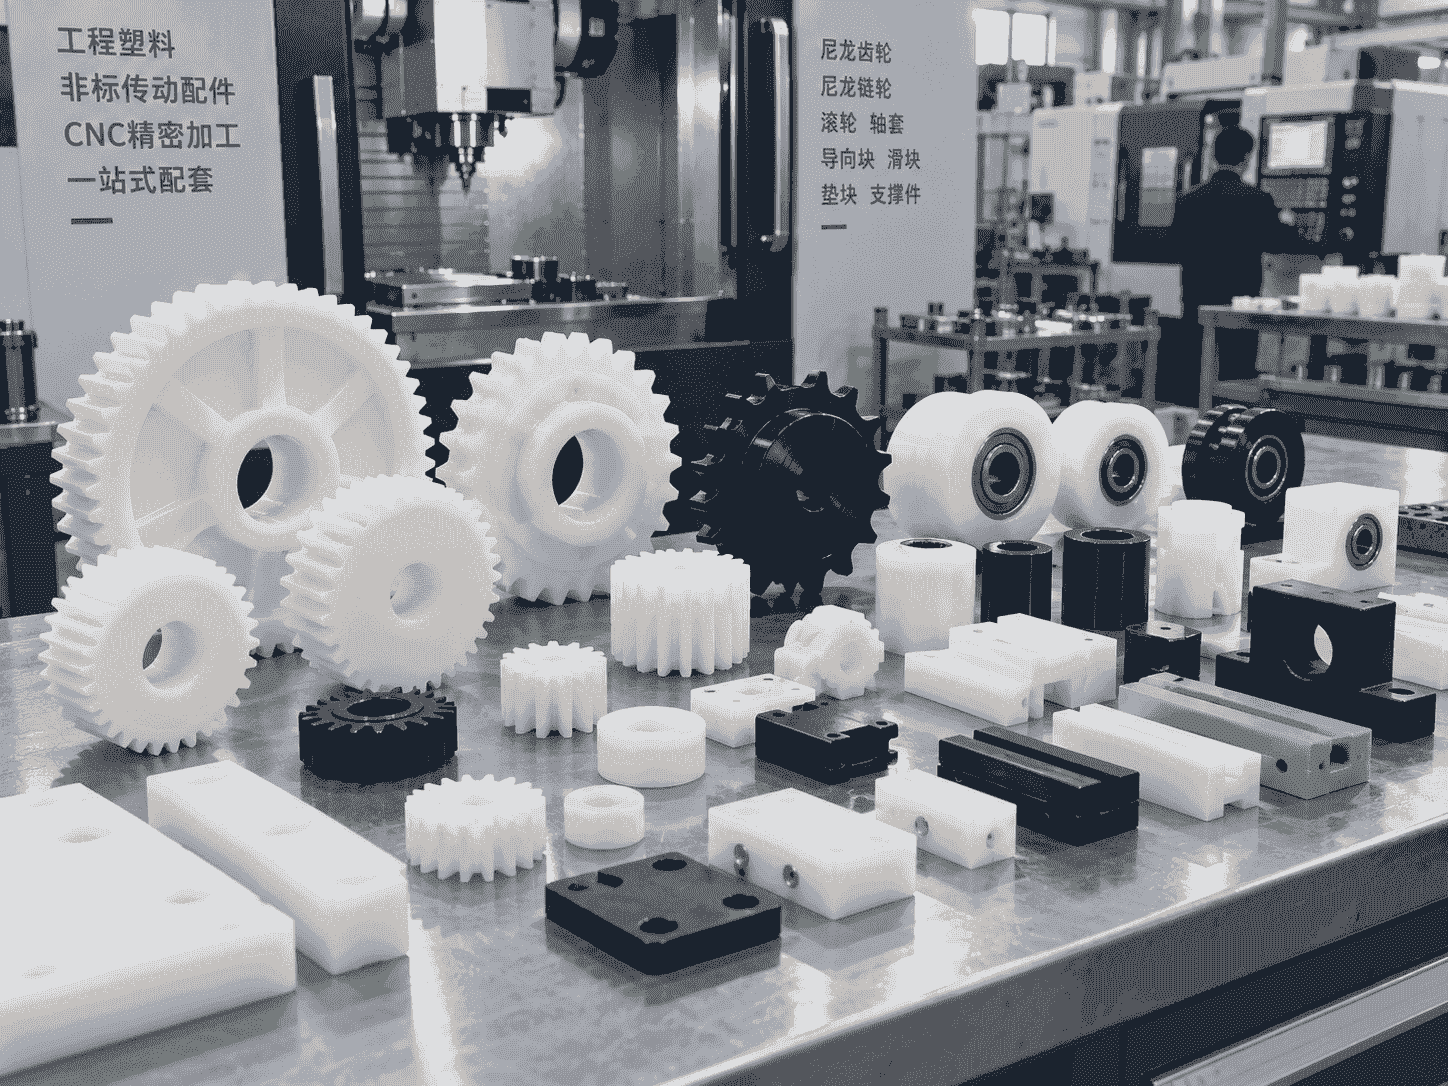
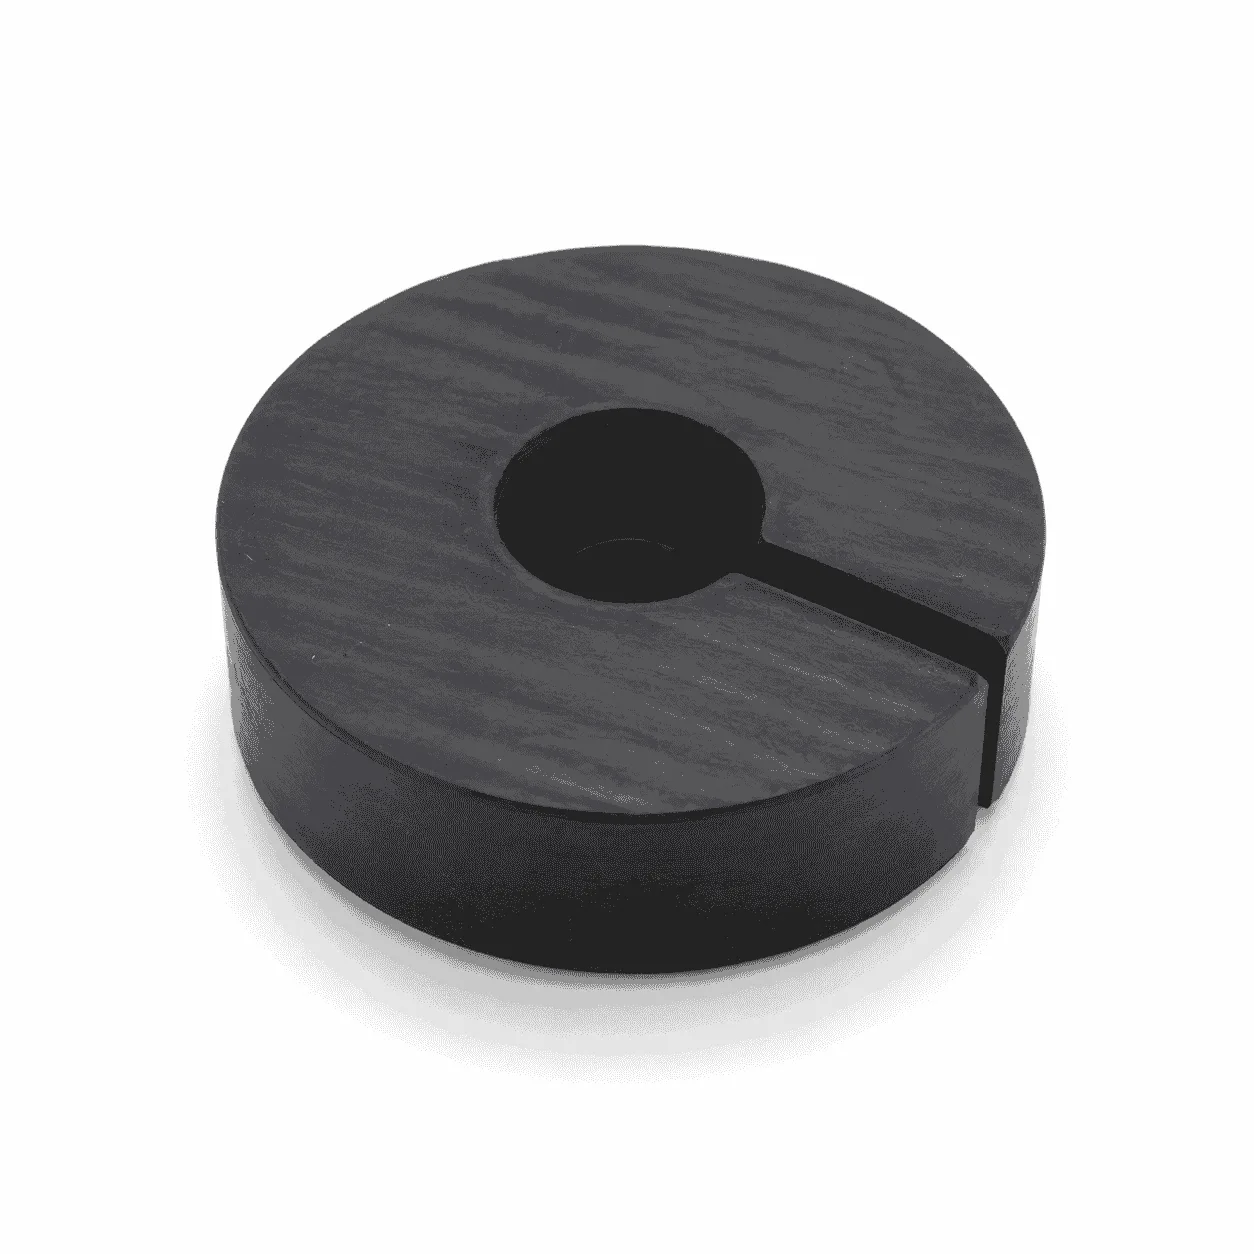
PA1010棒材可以直接按照所需长度切段,也可以通过数控车削、铣削、钻孔、镗孔、开槽和螺纹加工,制作轴套、滚轮、隔套、导向套、齿轮、滑动件及其他非标准工程塑料零件。
PA1010长碳链尼龙实心棒的材料特点
吸水率相对较低
聚酰胺材料中的酰胺基团会与水分产生作用,因此尼龙并不是完全不吸水。PA1010的长碳链结构降低了单位分子链中的酰胺基团密度,与PA6和PA66相比,通常具有较低的吸水倾向。
较低的吸水量有利于减少环境湿度变化引起的尺寸波动,使PA1010更适合加工轴套、定位套、滚轮和其他具有配合尺寸要求的零件。但其尺寸仍会受到湿度、温度、壁厚和材料状态影响。
韧性和抗冲击性能较好
PA1010通常具有一定的柔韧性和抗冲击能力,可用于存在振动、碰撞或交变载荷的机械设备。与刚性较高的材料相比,它能够在部分工况下缓冲冲击,并减少金属零件直接碰撞产生的噪声。
实际冲击性能与原料黏度、结晶状态、改性体系、环境温度和零件结构有关,低温或高载荷应用应根据具体牌号进行确认。
具有一定耐磨和滑动性能
PA1010可用于制作轴套、导向套、滚轮和滑动件。在适当载荷和速度条件下,尼龙零件可以减少金属之间的直接摩擦,并降低部分运行噪声。
耐磨寿命取决于载荷、速度、对磨材料、表面粗糙度、润滑状态、环境温度和颗粒污染情况,不能仅根据PA1010材料名称直接确定。
耐多种化学介质
PA1010对多种油脂、燃料及部分酸碱盐介质具有一定耐受能力,可用于机械、汽车、流体处理和化工辅助设备中的非标准零件。
具体耐介质性能应结合介质成分、浓度、温度、压力和接触时间确认。强酸、强氧化剂、部分溶剂及高温化学介质可能对材料性能产生影响。
电气绝缘性能较好
未经过导电或抗静电改性的PA1010通常属于电气绝缘材料,可用于部分电气设备中的支撑套、隔离件和防护零件。
涉及额定电压、阻燃等级、耐电弧、爬电距离或电气安全认证时,应核对具体材料牌号和检测资料,不能仅依据尼龙材料名称判断。
便于机械加工
PA1010棒材可进行车削、铣削、钻孔、镗孔、开槽、倒角和螺纹加工,适合制作圆柱形、环形、阶梯形以及带内孔、台阶、键槽和法兰结构的塑料零件。
PA1010材料基础说明
PA1010属于聚酰胺材料。聚酰胺在国内通常被称为尼龙,是一类主链中含有酰胺基团的工程塑料。有关材料基础知识,可以参考百度百科尼龙词条。
PA1010名称中的两个“10”分别与构成聚合物的二胺和二酸单体碳原子数量有关。该材料通常由癸二胺与癸二酸缩聚制得,属于半结晶型长碳链聚酰胺。
部分商业PA1010牌号可采用蓖麻油来源的单体生产,但不同供应商的原料来源和生物基比例可能不同。是否属于生物基材料以及具体生物基含量,应以材料供应商的声明和检测资料为准。
PA1010与PA6、PA66的区别
PA1010、PA6和PA66都属于尼龙材料,但其分子结构、吸水表现、刚性、韧性和加工特性存在差异。
- PA1010通常具有较低的吸水倾向;
- PA1010在湿度变化环境中的尺寸稳定性通常较好;
- PA6和PA66通常具有较高的刚性和机械强度;
- PA1010通常具有较好的柔韧性和低温适应能力;
- 不同材料的耐磨、耐温和耐介质性能需要按牌号比较;
- 材料不能只根据颜色和外观进行区分。
对于高刚性、高温或高载荷结构,应根据工况比较PA1010、PA6、PA66及增强尼龙。对于潮湿环境、尺寸稳定和柔韧性要求较高的零件,可以重点评估PA1010。
PA1010与PA11、PA12的区别
PA1010、PA11和PA12均属于长碳链聚酰胺,通常具有较低吸水性和较好的韧性,但三者的单体结构、熔点、刚性、加工温度和市场供应情况不同。
不能简单认定其中一种材料在所有性能方面更好。选材时应结合工作温度、载荷、冲击、尺寸稳定性、介质环境、材料来源和采购成本综合比较。
常见规格与供货形式
PA1010长碳链尼龙实心棒可根据生产条件提供不同直径、长度、颜色和材料牌号。实际可供规格需要结合原料、成型工艺、采购数量和库存情况确认。
- 不同直径的PA1010实心圆棒;
- 标准长度整棒或按要求切段;
- 本色、白色、黑色及项目指定颜色;
- 纯PA1010或项目指定改性牌号;
- 原始棒材或完成加工的成品零件;
- 单件样品、小批量及批量供货。
棒材在成型、冷却和储存过程中可能存在一定的直径、圆度、直线度和长度偏差。用于精密零件加工时,应根据成品外径、同轴度和加工方式预留合理余量。
更多尼龙棒材产品可以查看站内的聚酰胺PA尼龙棒页面,其他材料可以查看工程塑料板材与棒材分类。
可加工的PA1010尼龙零件
PA1010棒材适合加工圆柱形、环形、阶梯形及带孔槽结构的机械零件。具体是否适用,需要结合载荷、速度、温度、湿度、摩擦方式和接触介质综合判断。
- 机械设备轴套和衬套;
- 定位套、隔套和间隔环;
- 输送设备滚轮和导向轮;
- 齿轮、链轮和滑轮;
- 设备支撑柱和连接柱;
- 管路支撑套和连接套;
- 挡圈、垫圈和密封压环;
- 自动化设备定位零件;
- 电气设备绝缘支撑件;
- 汽车机械辅助零件;
- 纺织和包装机械配件;
- 其他非标准尼龙加工件。
CNC机械加工方式
PA1010长碳链尼龙实心棒可使用数控车床、加工中心、铣床、钻床和锯切设备进行加工。常见流程包括棒材下料、基准找正、外圆车削、端面加工、内孔加工、开槽、螺纹加工、毛刺清理和尺寸检验。
车削加工
数控车削适合加工外圆、内孔、端面、台阶、锥面和环形槽。加工时应使用锋利刀具,合理控制转速、进给量和装夹压力,减少切削热及弹性变形。
钻孔与镗孔
PA1010棒材可以加工通孔、盲孔、沉孔和阶梯孔。深孔加工时应及时排出切屑,避免切屑缠绕、孔壁划伤和局部温升造成孔径变化。
铣削与开槽
铣削可用于加工平面、键槽、定位槽、侧孔和异形结构。圆棒装夹时应设置稳定的定位和支撑,避免加工过程中发生转动或偏移。
螺纹与金属嵌件
具有足够尺寸和壁厚的PA1010零件可以加工内外螺纹。需要频繁拆装或承受较大锁紧力时,可以采用贯穿螺栓或适配的金属螺纹嵌件。
相关设备和工艺能力可以查看站内的CNC塑料加工服务页面。
机械加工注意事项
PA1010具有一定韧性和弹性,切削表现与金属材料不同。加工时需要合理控制刀具状态、装夹压力和局部温升。
- 使用锋利刀具,减少挤压、拉扯和毛刺;
- 根据棒材直径和牌号调整转速与进给量;
- 深孔加工时及时排屑并控制温升;
- 避免装夹力过大造成棒材或薄壁件变形;
- 细长棒材加工时增加尾座或中心架支撑;
- 薄壁轴套采用分阶段去除余量的方式;
- 加工后清除毛刺、切屑和表面油污;
- 关键尺寸应在材料温度稳定后复检。
吸湿与尺寸稳定性控制
PA1010的吸水率通常低于PA6和PA66,但仍属于聚酰胺材料,会受到环境湿度影响。吸湿后可能出现重量、尺寸、刚性和韧性变化。
加工精密轴套、滚轮和配合件时,应明确尺寸检验是在干态、自然平衡状态还是调湿状态下进行,并保持原材料、加工环境和测量条件相对稳定。
高精度零件可以采用粗加工、静置和精加工相结合的方式,使温度及内部应力逐步稳定后再完成最终尺寸。
使用温度与长期承载说明
PA1010具有一定耐热能力,但不能仅凭材料名称确定长期使用温度。实际耐温性能与原料牌号、结晶状态、改性体系、零件厚度、载荷和使用时间有关。
随着温度升高,材料刚性和长期承载能力可能下降。用于轴套、齿轮、滚轮和长期受压支撑件时,还应考虑蠕变、摩擦温升和装配间隙变化。
耐磨与滑动应用说明
PA1010可用于部分滑动和滚动零件,但并不代表所有牌号都属于自润滑或高耐磨材料。用于轴套、导向套和齿轮时,应明确接触压力、速度、润滑方式、对磨材料和运行时间。
高载荷、高速度或连续运行可能产生摩擦热,导致零件磨损加快或尺寸变化。必要时可以评估添加固体润滑剂、纤维增强或其他耐磨改性的PA1010材料。
耐化学介质使用说明
PA1010对多种油脂、燃料、盐溶液和部分化学介质具有一定耐受能力,但具体表现取决于介质种类、浓度、温度和接触时间。
用于强酸、强碱、强氧化性介质、有机溶剂或成分不明确的混合介质时,应根据具体材料牌号进行相容性评估,必要时进行浸泡或实际工况测试。
生物基材料说明
部分PA1010商业牌号可以使用蓖麻油来源的癸二酸和癸二胺生产,因此PA1010常被归入生物基长碳链聚酰胺。
但PA1010材料名称本身不能直接证明某一批产品为完全生物基材料,也不能证明其可降解。具体生物基含量、原料来源和环境属性,应以供应商声明或检测资料为准。
特殊性能说明
普通PA1010棒材不能默认具有阻燃、抗静电、导电、耐候、抗菌或食品接触性能。需要相应功能时,应选择专用改性牌号,并核验完整材料体系的检测资料。
产品颜色也不能用于判断特殊性能。本色、白色或黑色PA1010可能采用不同色母和添加剂体系,应以材料牌号和批次资料为准。
加工前需要确认的参数
- 棒材直径、长度和颜色;
- PA1010原料牌号及改性要求;
- 原始棒材或成品零件要求;
- 二维图纸或三维模型;
- 关键尺寸、公差和表面要求;
- 零件载荷、速度和运动方式;
- 工作温度和连续运行时间;
- 环境湿度和尺寸状态要求;
- 接触介质名称、浓度和温度;
- 是否需要螺纹、嵌件或特殊孔槽;
- 是否需要阻燃、导电或食品接触性能;
- 所需材料证明和检测资料。
质量检查内容
棒材生产或到货后,可以根据采购要求检查直径、长度、圆度、直线度、颜色和表面状态。产品表面不应存在影响加工和使用的明显裂纹、严重划伤、大面积气泡或明显杂质。
对材料类型有明确要求时,应核对PA1010材料牌号、生产批次及相关证明,避免与PA6、PA66、PA12或其他尼龙棒材混放。
零件加工完成后,应按照图纸检查外径、内孔、长度、同轴度、槽位、螺纹和装配尺寸。批量加工前可以先完成首件检验和设备试装。
储存与搬运建议
PA1010长碳链尼龙实心棒应存放在干燥、清洁且远离热源的位置,避免长时间受到局部重压或在缺少支撑的情况下倾斜放置。
细长棒材应平放或采用多点支撑,减少长期存放造成的弯曲。不同材料牌号、直径和生产批次应分类存放,并保留材料标识。
常见问题
PA1010属于普通尼龙吗?
PA1010属于尼龙材料,但它是长碳链聚酰胺,与常见的PA6和PA66在分子结构、吸水率、韧性和尺寸稳定性方面存在差异。
PA1010完全不吸水吗?
不是。PA1010的吸水倾向通常低于PA6和PA66,但仍会吸收一定水分,精密零件设计和检验时需要考虑湿度影响。
PA1010一定是生物基材料吗?
不一定。部分商业牌号可使用植物来源单体生产,但具体生物基比例应根据原料供应商声明和检测资料确认。
PA1010可以加工轴套和齿轮吗?
可以加工轴套、导向套、滚轮和齿轮,但需要根据载荷、速度、摩擦温升、配合间隙和使用温度确定具体结构。
PA1010是否比PA66更耐高温?
不能一概而论。不同牌号的熔点、热变形温度和长期使用温度不同,应根据材料技术数据和实际载荷进行比较。
PA1010是否具有阻燃性能?
普通PA1010不能默认具有阻燃性能。需要阻燃时,应选择相应改性牌号,并核对测试方法、试样厚度和检测报告。
可以按照图纸加工非标准零件吗?
可以根据二维图纸、三维模型或实物样品进行车削、铣削、钻孔、镗孔、开槽、螺纹和异形结构加工。
产品供货说明
PA1010长碳链尼龙实心棒可作为机械设备、汽车辅助装置、输送机械、电气设备和自动化装置中非标准塑料零件的加工材料。可根据项目要求确认棒材直径、长度、颜色、材料牌号和后续加工内容,并按照最终技术要求完成下料、CNC加工和尺寸检验。